

スプレー塗装
液体の塗料を細かい霧にして、乾燥または硬化させる
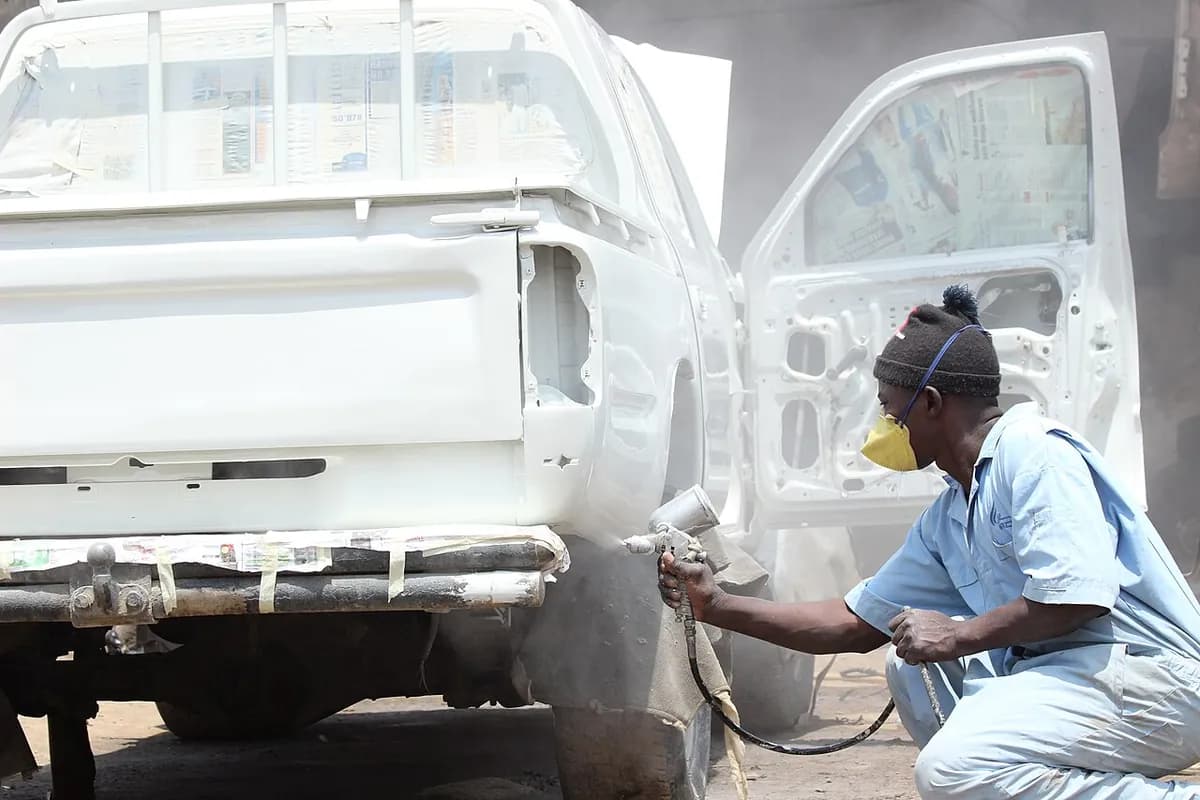
スプレー塗装は、液体の塗料を細かい霧にして、表面に薄く均一な膜としてのせる工程です。自動車のボディのつやのある色は、主にロボットがこうしてスプレーしたものです。製品に色をつけ、錆や風雨から守る、最も一般的な方法の一つです。
しくみ
表面を準備する。 油とほこりを拭き取り、塗料が食いつくように軽く研磨し、素地のままにしておく場所をマスキング(テープと紙で覆う)します。塗装の欠陥の多くは、汚れた表面から始まります。
ガンに充填して空気をつなぐ。 適切な粘度(流れにくさ)に薄めた塗料を、カップに入れます。ホースが圧縮空気を運び、小さなつまみで、塗料の流量、パターンの幅、空気圧を設定します。
塗料を霧化する。 トリガーを引くと、細い塗料の流れが流体チップ(塗料のノズル)から出ます。エアキャップからの空気のジェットがそれを小さな液滴に砕きます。このステップを霧化といいます。
一定のパスでスプレーする。 ガンを表面に対して直角に持ち、通常は約 15〜20 cm 離します。均一な速度で動かし、各パスを約半分ずつ重ねると、塗膜が均一になります。
ウェット膜をつくる。 液滴が付着して合体し、なめらかなウェット膜に流れます。厚さは通常、1 回の塗装で 15〜50 µm(マイクロメートル、1,000 分の 1 ミリ)です。部品に当たらなかった液滴(オーバースプレー)は、ブースの気流でフィルターへ引き込まれます。
フラッシュオフして硬化させる。 塗り重ねの合間に、溶剤や水が数分間蒸発します(フラッシュオフ)。その後、膜は空気中またはオーブンの中で硬化します。補修工場では約 60 °C、自動車のラインではおよそ 130〜150 °C です。
ほかのガンは、霧化の仕組みだけが異なります。HVLP ガン(大風量低圧)は、低い圧力で大量の空気を使い、オーバースプレーを減らします。エアレスガンは、塗料を非常に高い圧力で小さな穴から送り出すので、壁や鉄骨に向いています。自動車のラインは、静電式のロータリーベルを使います。毎分数万回転で回るカップが、電気を帯びた液滴を振り飛ばします。車体は接地(大地につなぐ)されているので、それを引きつけます。
主なポイント
- 材料
- 溶剤系または水性の、液体塗料、プライマー、ラッカー、クリアコート。金属、プラスチック、木材、複合材に塗布
- 代表的な部品
- 自動車のボディ、家具、家電、機械のハウジング、航空機、自転車
- 部品サイズ
- 小さなブラケットから航空機全体まで。ブースの大きさが上限
- 精度
- 膜厚は通常 1 回の塗装で 15〜50 µm。ロボットならおよそ ±5〜10 µm に収まり、手作業では塗装者の腕しだい
- 表面仕上げ
- つや消しから鏡面光沢まで。通常は細かい「ゆず肌」のさざ波があり、高級品では磨いて消す
- 向いているロット数
- 1 回の補修から、1 シフトで数百台の自動車ボディまで
- 金型・設備コスト
- ハンドガンは数十〜数百ドル、プロ用のブースは数万ドル。自動車工場の塗装ラインは数億ドルになることも
- 速度
- 手作業では 1 回の塗装に数秒から数分。自動車ラインはおよそ 1 分に 1 台のボディを塗装し、焼き付けには約 20〜40 分かかる
強みと限界
強み
- ほぼどんな材料、大きさ、形にも使える
- メタリックやパールの仕上げを含め、どんな色、光沢、効果も出せる
- 始めるのが安く、色替えも速い
- ロボットと静電ベルなら、速く、再現性も非常に高い
限界
- オーバースプレーで塗料が無駄になる:基本的なエアガンでは、部品に付く塗料が半分に遠く及ばないこともある
- 溶剤系の塗料は VOC(揮発性有機化合物)を放出するので、ブース、フィルター、マスクが必要
- 1 回の塗膜が薄く、鋭い縁や深い凹部には塗料が付きにくい
- 手作業では、品質は技量と清潔さに左右される:たれ、ゆず肌、ほこりの付着はよくある欠陥
使われる場所
- 自動車自動車のボディ(プライマー、ベースコート、クリアコート)、バンパー、板金工場での補修
- 航空宇宙航空機のリバリー(塗装デザイン)、機体の防食プライマー
- 家具と木工ラッカー塗装のキャビネットやテーブル、ギターやピアノ
- 機械と家電トラクター、工作機械、洗濯機、電動工具のハウジング
- 建設鉄骨や橋、エアレスガンで塗装する壁や天井
- 消費財自転車、プラスチックのスマートフォンやノートパソコンのケース、おもちゃ
見分け方
- 素材を隠すなめらかな塗膜。映り込みには、オレンジの皮のような、細かい「ゆず肌」のさざ波が見えることが多い。
- 鋭い縁や深い角では塗料が薄くなり、垂直面では、たれやだれ(垂れ)が出ることもある。
- 欠けた部分には、断面に層が見えます:素地の金属、プライマー、色、クリアコート。
- 2 つの色が出会う場所の、くっきりしたマスキングの線。小さな塗料の盛り上がりが残ることもある。
比較
動画を見る
Pittsburgh Spray Equipment Co · 流体の流量、パターンの幅、空気圧の設定と、基本的なスプレーの動かし方
Behind the Scenics · HVLP ガンの各部と、それぞれの役目
Graco Industrial Equipment · 回転するベルが塗料を霧化して帯電させる仕組み。工場のラインで
Process Factory • Production Lines & Factories · 自動車のボディを塗装するロボットと、各塗膜を硬化させるオーブン
実写真を見る
- Wikipedia:Spray painting — HVLP、エアレス、静電スプレー、スプレーブース、安全性の概要
- Wikimedia Commons の写真検索
覚えておこう
- スプレーガンは、空気、圧力、回転するベルを使って塗料を液滴に砕き、液滴が薄い膜になって定着します。
- よい結果は、きれいな表面、安定したパス、オーバースプレーを引き離すブースから生まれます。
- オーバースプレーが主な無駄で、HVLP や静電方式は、より多くの塗料を部品にのせます。
コーティングと表面仕上げのほかのレッスン
100 のプロセスすべて
 11.2粉体塗装帯電した乾いた粉が部品に付着し、オーブンで溶けるレッスンを開く
 11.3スクリーン印刷メッシュのステンシルを通してインクを押し出すレッスンを開く
 11.4溶融亜鉛めっき鋼を溶けた亜鉛に浸し、結合した亜鉛の層をつくるレッスンを開く
 11.5電気めっき(クロム、ニッケル、亜鉛)電流で浴から金属を析出させるレッスンを開く
 11.6陽極酸化(アルマイト)電流で、アルミそのものから硬い酸化皮膜を育てるレッスンを開く
 11.7電鋳原型の上に厚くめっきを育て、それを引き離すレッスンを開く
 11.8PVD コーティング(真空中の薄膜)ターゲットからたたき出された原子が、真空中で部品をコーティングするレッスンを開く
 11.9CVD コーティングガスが熱い表面で反応し、膜を残すレッスンを開く
 11.10溶射(プラズマ、HVOF、アーク)溶けた液滴を部品に吹き付け、積み重ねて皮膜にするレッスンを開く
 11.11コールドスプレー固体の金属粒子が、速度だけで溶接されるレッスンを開く