

陽極酸化(アルマイト)
電流で、アルミそのものから硬い酸化皮膜を育てる
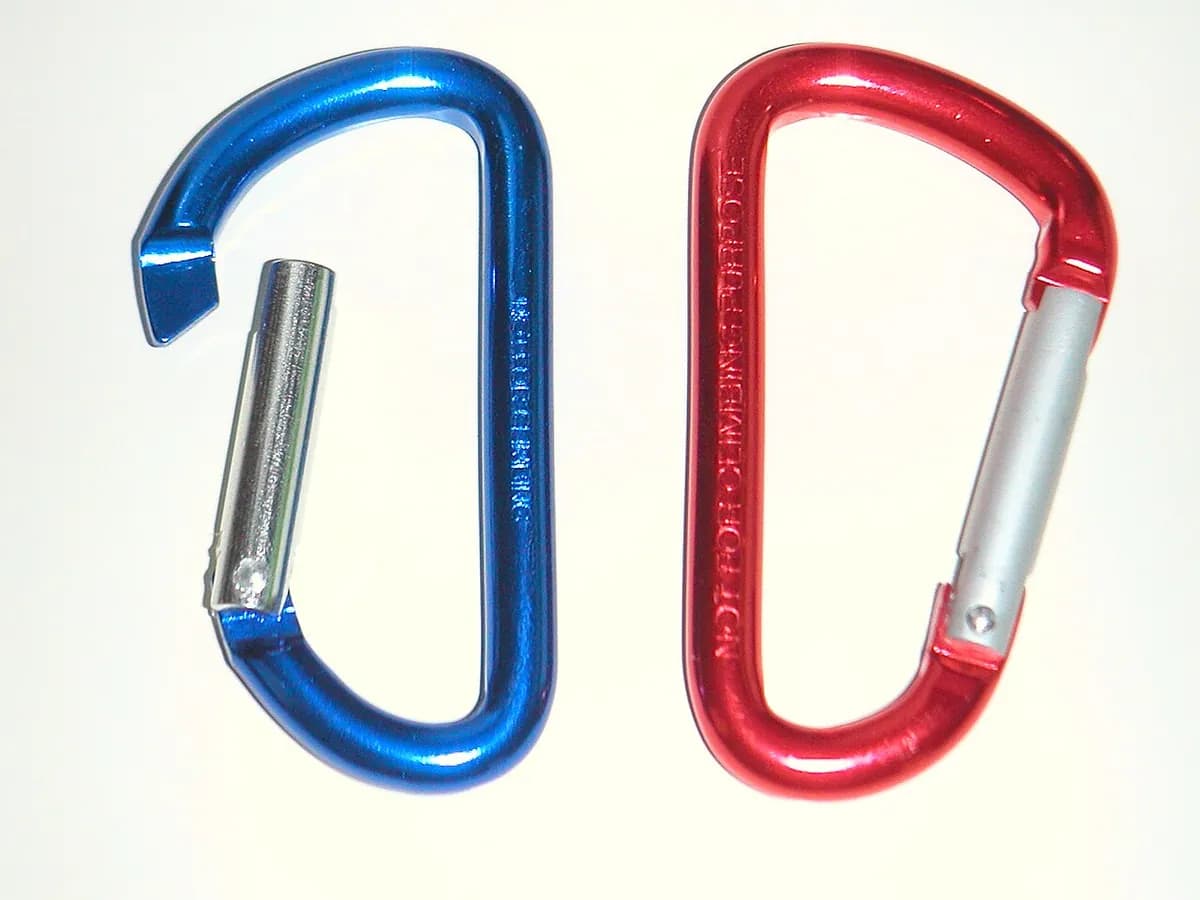
陽極酸化は、酸の浴の中でアルミニウムに電流を流し、硬くて丈夫な酸化皮膜を表面に育てる処理です。ノートパソコンの筐体やカラビナ、懐中電灯の色のついた金属は、陽極酸化したアルミニウムです。塗装やめっきと違って、上に何かを付け足すわけではありません。金属自身の表面が、セラミックのような層に変わります。
しくみ
洗浄とエッチング。 部品を脱脂し、苛性(強アルカリ性)の浴でエッチングしてから、デスマット処理(酸に浸して残った汚れを落とす)をします。エッチングでつや消しに、化学研磨で光沢のある仕上がりになります。
陽極として治具に掛ける。 部品をアルミ製またはチタン製の治具にしっかり留め、酸の中に沈めます。酸は通常、約 20 °C に保った硫酸です。ここでは部品が陽極(プラス極)になります。電気めっきとは逆です。
電流を流す。 直流電源が、標準的な硫酸陽極酸化ではおよそ 15–20 V で、部品から槽内の陰極板へ電流を流します。
酸化皮膜が育つ。 水の酸素がアルミニウムの表面と反応して、酸化アルミニウムができます。皮膜は金属の内側にも外側にも育ち、まっすぐな細かい孔(あな)がびっしりとあきます。時間は通常 20–60 分です。
染色(任意)。 開いた孔がスポンジのように有機染料を吸い込み、黒、赤、青、金などの色になります。透明な陽極酸化では、この工程を省きます。
封孔。 沸騰に近い熱水、またはニッケルなどの封孔浴で酸化皮膜をふくらませ、孔をふさぎます。これで染料が固定され、耐食性が大きく向上します。
硬質アルマイトは、0 °C 近くの低温で、より高い電圧をかけ、摩耗部品向けにはるかに厚くて硬い皮膜を育てます。チタンやマグネシウムも陽極酸化できます。チタンでは薄い酸化皮膜が光の干渉で鮮やかな色を出し、染料は要りません。
主なポイント
- 材料
- 主にアルミニウム合金。チタンやマグネシウムも可。銅やシリコンを多く含む合金は陽極酸化が苦手です
- 代表的な部品
- ノートパソコンやスマートフォンの筐体、押出成形の窓枠、調理器具、クライミング用品、自転車部品、航空機部品
- 部品サイズ
- 小さなねじから数メートルの押出材まで。限界は槽の大きさで決まります
- 精度
- 薄く均一。標準の皮膜は通常 5–25 µm、硬質アルマイトは約 25–100 µm。厚みの約半分が各表面の寸法に加わります
- 表面仕上げ
- 下地の表面をそのまま写します(エッチングやブラストならつや消し、研磨なら光沢)。均一なサテン調または光沢のある見た目です
- 向いているロット数
- 1個から、形材や消費財の連続生産まで
- 金型・設備コスト
- 治具は安価。槽、整流器、冷却機、排水処理を備えた陽極酸化ライン一式は数十万ドル以上
- 速度
- 陽極酸化槽でおよそ 20–60 分。これに洗浄、染色、封孔が加わり、1サイクルで約 1–2 時間
強みと限界
強み
- 金属の一部なので、塗装のようにはがれたり剥離したりしない
- 硬くて耐摩耗性が高い。特に硬質アルマイトは顕著
- 薄く予測しやすいので、きついはめあい を保てる
- 耐久性のある色が多く、金属の光沢が透けて見える
限界
- アルミニウム、チタン、マグネシウムなど、ごく一部の金属にしか使えない
- 酸化皮膜はもろく、部品が曲がるとひびが入ることがある
- 電気を通さないので、接点部分はマスキングや機械加工が必要
- 染色した色の一部、特に赤や青は強い日光で色あせる
使われる場所
- 家電・モバイル機器ノートパソコン、スマートフォン、タブレットの筐体、ヘッドホン部品、PC ケース
- 建築窓枠、カーテンウォール、ファサードパネル、手すり
- 航空宇宙・防衛機体部品、硬質アルマイト処理したアクチュエータ部品やハウジング
- スポーツ・アウトドアカラビナ、自転車部品、懐中電灯、釣りのリール
- キッチン硬質アルマイトの調理器具、カトラリー、エスプレッソマシンの部品
- 機械空気圧シリンダ、ピストン、プーリー、バルブボディ
見分け方
- 色つきまたは銀色の金属で、落ち着いたやや深みのある光沢があり、色の下に金属の質感が見えます。
- 削れて別の色が出る層ではありません。深い傷がつくと、光ったアルミの地肌が見えます。
- 部品を治具に留めた場所に、色のつかない小さな跡が残ります。たいていは縁や穴の内側です。
- 金属なのに、簡単なテスターで調べると電気を通さない表面。
比較
動画を見る
Yijin Solution · 酸の浴で酸化皮膜を育てる仕組みの、初心者向け解説
Captain Corrosion · 洗浄、エッチング、陽極酸化、染色、封孔を一歩ずつ
RAPID DIRECT · 陽極酸化ラインを、槽ごとにめぐる見学ツアー
Gamers Nexus · 実際の工場で、PC ケース部品のラックが陽極酸化・染色される様子
実写真を見る
- Wikipedia: 陽極酸化 — 色つき陽極酸化部品の写真と、多孔質の酸化皮膜構造の図
- Wikimedia Commons の写真検索
覚えておこう
- 陽極酸化はアルミの表面を酸化物に変えるもので、上に何かを付け足すわけではありません。
- 部品が陽極(プラス極)になり、染料を吸える孔だらけの酸化皮膜が育ちます。
- 封孔で孔をふさぐと、色と耐食性が閉じ込められます。
コーティングと表面仕上げのほかのレッスン
100 のプロセスすべて
 11.1スプレー塗装液体の塗料を細かい霧にして、乾燥または硬化させるレッスンを開く
 11.2粉体塗装帯電した乾いた粉が部品に付着し、オーブンで溶けるレッスンを開く
 11.3スクリーン印刷メッシュのステンシルを通してインクを押し出すレッスンを開く
 11.4溶融亜鉛めっき鋼を溶けた亜鉛に浸し、結合した亜鉛の層をつくるレッスンを開く
 11.5電気めっき(クロム、ニッケル、亜鉛)電流で浴から金属を析出させるレッスンを開く
 11.7電鋳原型の上に厚くめっきを育て、それを引き離すレッスンを開く
 11.8PVD コーティング(真空中の薄膜)ターゲットからたたき出された原子が、真空中で部品をコーティングするレッスンを開く
 11.9CVD コーティングガスが熱い表面で反応し、膜を残すレッスンを開く
 11.10溶射(プラズマ、HVOF、アーク)溶けた液滴を部品に吹き付け、積み重ねて皮膜にするレッスンを開く
 11.11コールドスプレー固体の金属粒子が、速度だけで溶接されるレッスンを開く