熱処理(焼入れ、焼戻し、焼なまし)
部品全体を、加熱し、焼入れして、焼戻す(または徐冷する)
熱処理は、形を変えることなく、制御された方法で加熱・冷却して、金属の硬さや靭性を変えます。同じ鋼を、機械加工できるほど柔らかくも、ほかの金属を切れるほど硬くもできます。台所の包丁、ばね、歯車は、どれもその性質を熱処理に負っています。
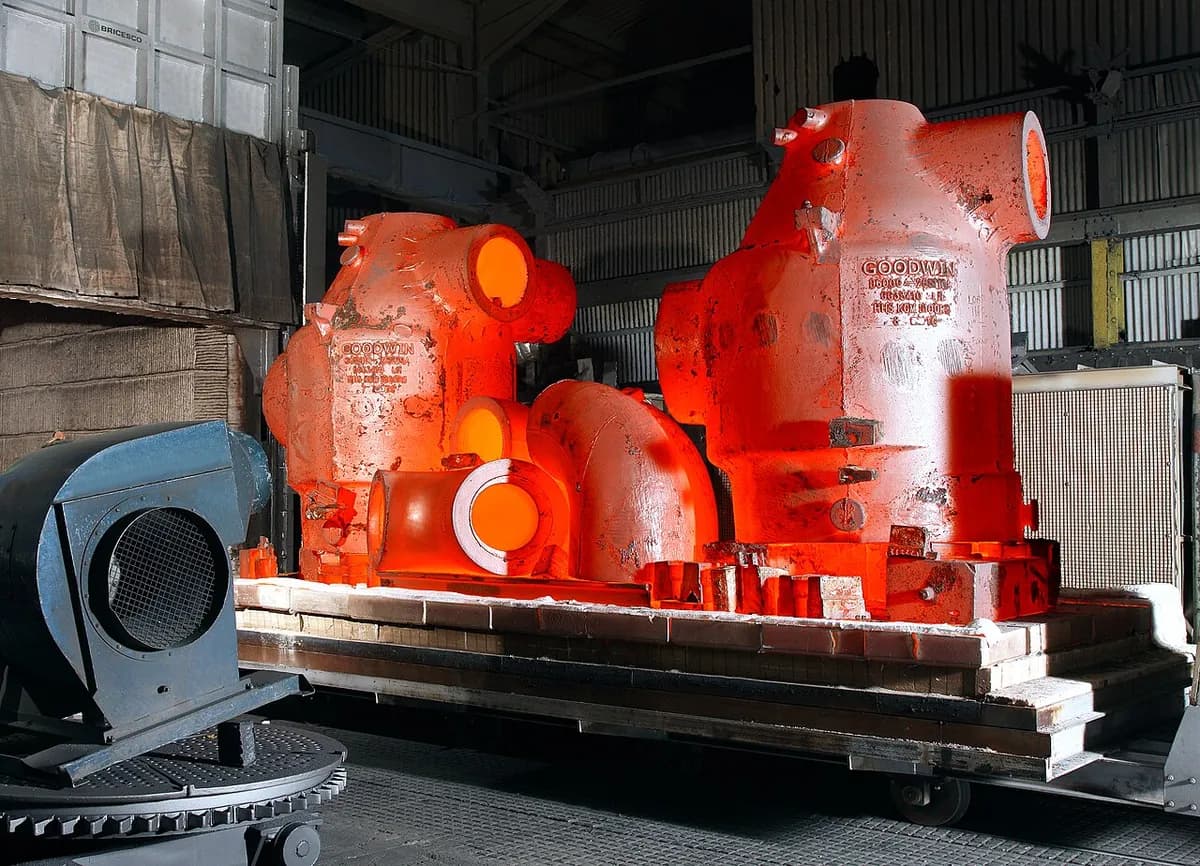
しくみ
加熱する。 部品を炉に入れ、赤く光るまで加熱します。一般的な鋼では通常約 800–900 °C です。この温度で、原子は、鋼の炭素を溶かし込める形(オーステナイト)に並び替わります。
保持する(均熱)。 部品は、芯まで熱くなるまで、その温度に置かれます。厚い部品ほど長くかかり、経験則では厚さ 25 mm あたり約 1 時間です。
焼入れする。 熱い部品を水、油、またはポリマー溶液に浸し、数秒で冷やします。炭素が閉じ込められ、マルテンサイト(非常に硬いがもろい組織)ができます。
焼戻して、冷ます。 部品を、はるかに低い温度、通常約 150–650 °C に再加熱し、保持してから冷やします。硬さを少し犠牲にして、はるかに高い靭性(割れにくさ)を得ます。焼戻し温度が高いほど、部品は強靭で柔らかくなります。
焼なましは、もう一つの道をたどります。保持のあと、部品は炉の中で非常にゆっくり冷え、柔らかくなって、機械加工や曲げ加工がしやすくなります。焼ならしは、その中間です。部品は、静止した空気中で冷えます。
主なポイント
- 材料
- おもに炭素鋼、合金鋼、工具鋼。鋳鉄、チタン、アルミニウム合金も(それぞれ独自の処方で)
- 代表的な部品
- 歯車、軸、車軸、ばね、ナイフ、工具、ボルト、軸受
- 部品サイズ
- 小さなピンから、数トンの部品まで。炉と焼入れ槽で限界が決まる
- 精度
- 形は保たれるが、部品がひずんだり少し膨らんだりすることがあり、十分の数ミリになることも多いので、重要な面はあとで研削する
- 表面仕上げ
- 空気中では黒い酸化スケールができる。真空炉や保護ガス炉なら、部品は光沢を保つ
- 向いているロット数
- 1個の部品から、1日に数千個を処理する連続炉まで
- 金型・設備コスト
- 小さな炉は数千ドルから。焼入れ槽とガス制御を備えた産業用ラインは、数十万から数百万ドル
- 速度
- 1サイクルで数時間(加熱、保持、焼入れ、焼戻し)。多数の部品を一度にバッチ処理
強みと限界
強み
- 1つの鋼を、用途に合わせて、柔らかくも、強靭にも、非常に硬くもできる
- 部品全体を、厚さ方向すべてにわたって処理する
- 大きなバッチを一度に処理できるので、1個あたりのコストが低い
- 以前の影響を元に戻せる:焼なましは、加工硬化した金属を柔らかくする
限界
- 焼入れは、特に薄い部品や形が不均一な部品を反らせたり割ったりすることがある
- 低炭素鋼はほとんど硬化しない:処理に合った合金が必要
- スケールとひずみのため、追加の研削や洗浄が必要になることが多い
- 炉はエネルギーを大量に使い、サイクルも長い
使われる場所
- 自動車歯車、クランクシャフト、車軸、ばね
- 工具ドリルビット、のみ、ナイフ、ダイ、金型
- 航空宇宙降着装置、エンジンの軸、高強度ファスナー
- エネルギーと重工業タービンの軸、鉱山や土木機械の部品
- 建設高強度ボルト、鉄筋、ワイヤロープ
見分け方
- 研削した縁の近くにある、虹色の焼戻し色(麦わら色、青銅色、青)。工具やナイフに典型的です。
- 研削していない表面にある、暗いグレーまたは黒の酸化スケール。
- やすりが、焼入れした表面には食い込まずに滑ります。
- 同じ部品の上で、研削された軸受面が、より暗く手を加えていない表面の隣にあります。
比較
動画を見る
Welding Inspection · 4つの主な処理を、初心者向けに解説
THATLAZYMACHINIST · 工房での、トーチ加熱、焼入れ、やすりテスト、焼戻し色
Clansman Dynamics · 光る部品を、炉から焼入れへ運ぶロボット
Bodycote · 産業用の熱処理工場と炉への装入
実写真を見る
- Wikipedia: 熱処理 — 炉、焼入れ、ミクロ組織の図
- Wikimedia Commons の写真検索
覚えておこう
- 熱処理が変えるのは、形ではなく性質です。
- 焼入れは、鋼を非常に硬くしますがもろくもします。焼戻しは、靭性を取り戻します。
- 焼なまし(徐冷)は逆のことをして、鋼を柔らかくします。