ショットピーニング
表面を小さな球で叩き、圧縮された状態を残す
ショットピーニングは、金属の表面に何百万もの小さな球を吹き付け、それぞれが小さなくぼみを残します。くぼみが集まって外側の表皮が圧縮され(圧縮応力の状態)、疲労き裂が発生して成長するのがずっと難しくなります。自動車のばね、歯車、ジェットエンジンの部品が長持ちするのは、そのおかげです。
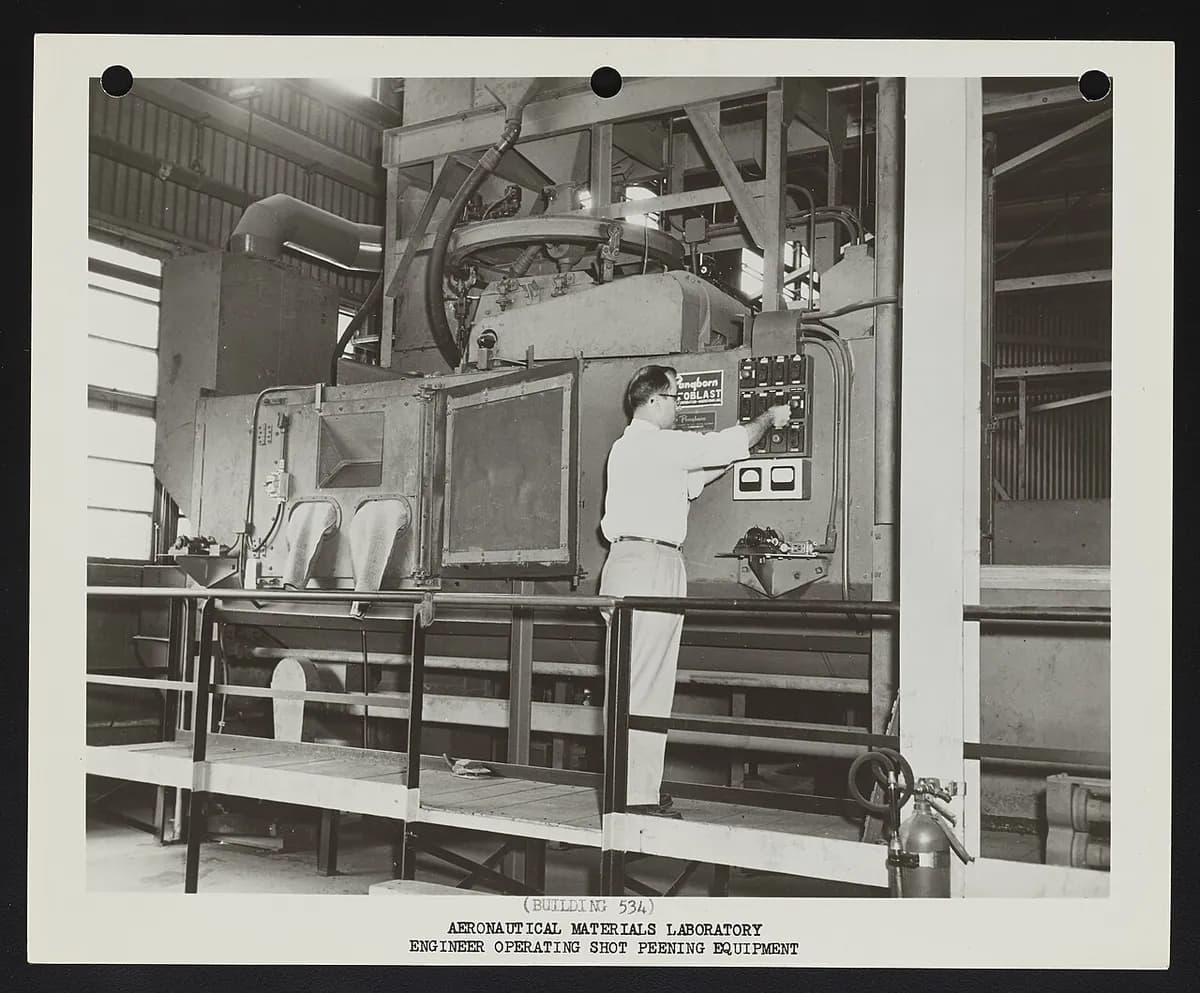
しくみ
ショットを表面に吹き付ける。 ショット(鋼、ガラス、セラミックの小さな丸い球で、通常は数分の 1 ミリから約 1 mm)を、圧縮空気で撃ち出すか、回転するホイールで投げつけます。手を加えない領域はマスキングします。
球が表面にくぼみをつくる。 衝突すると、球は金属を脇へ押しのけ、小さなハンマーの一撃のように、表面の薄い層を横方向に引き伸ばします。
表皮が圧縮される。 下にある引き伸ばされていない金属が、引き伸ばされた表皮を押さえ込み、表皮は通常数分の 1 ミリの深さまで圧縮された状態になります。疲労き裂(繰り返し荷重で少しずつ成長するき裂)は、開くのに引張が必要なので、ここでは発生しにくくなります。
強度とカバレージを確認する。 アルメンストリップ(標準の薄い鋼のストリップ)を部品といっしょにピーニングし、どれだけ湾曲したかでピーニング強度を測ります。検査員はカバレージ、つまりくぼみに覆われた表面の割合も確認します。通常は 100 % 以上です。
主なポイント
- 材料
- 鋼、アルミニウム合金とチタン合金、ニッケル超合金。ショットは鋳鋼、カットワイヤ、ガラス、セラミック
- 代表的な部品
- ばね、歯車、クランクシャフト、コネクティングロッド、タービンのブレードとディスク、ランディングギア、溶接部
- 部品サイズ
- 小さなばねから航空機の主翼外板まで。機械やロボットの到達範囲が上限
- 精度
- 形はほとんど変わらない。薄い部品はわずかに曲がることがあり、ピーンフォーミングはそれをあえて利用する
- 表面仕上げ
- 均一にくぼんだつや消しの表面で、以前より少し粗くなる
- 向いているロット数
- 航空宇宙の単品部品から、自動ラインでの数百万個のばねまで
- 金型・設備コスト
- キャビネット型は数万ドルから。ロボットを使ったコンピュータ制御のセルは数十万ドル以上
- 速度
- 大きさと必要なカバレージにより、1 個あたり数秒から数分
強みと限界
強み
- ばねや歯車では、疲労寿命が数倍に延びることが多い
- 部品を設計し直すのに比べて、安くて速い
- 応力腐食割れにも効果がある
- 溶接部を含め、完成した部品にも使える
限界
- 表面をあとで研削で削り取ったり、熱しすぎたりすると、効果が失われる
- 表面がわずかに粗く、つや消しになる
- 薄い部品や繊細な部品は歪むことがある
- 確実な効果を得るには、慎重な管理(強度、カバレージ)が必要
使われる場所
- 自動車サスペンションのコイルばね、板ばね、歯車、クランクシャフト、コネクティングロッド
- 航空宇宙ランディングギア、タービンのブレードとディスク、主翼外板(ピーンフォーミング)
- エネルギータービン部品、溶接した配管、圧力容器
- 産業歯車、軸、ドリルロッド、溶接構造物
- 医療一部の整形外科用インプラント
見分け方
- 無数の小さな重なり合うくぼみでできた、均一なサテン調のつや消しの表面。
- コイルばね、歯車の歯底、コネクティングロッドで見られることが多く、たいていは塗装の下にあります。
- 鋭い縁がわずかに丸く見え、表面はかすかにざらつきます。
比較
動画を見る
Vapor Honing Technologies · ピーニングとその用途の、初心者向けの解説
Curtiss-Wright Corporation · 産業で強度とカバレージをどう管理するか
Newcomb Spring · 生産ラインでピーニングされるばね
FerroECOBlast · ジェットエンジンの部品をピーニングするロボット
実写真を見る
- Wikipedia:Shot peening — 原理、ショットの種類、アルメンストリップ、カバレージ、用途
- Wikimedia Commons の写真検索
覚えておこう
- ショットピーニングは、小さな球で表面にくぼみをつけ、表皮を圧縮した状態にします。
- 圧縮された表皮は、疲労き裂が発生して成長するのを防ぎます。
- 形ではなく特性を変えるもので、アルメンストリップで確認します。