表面渗碳淬硬与渗氮
碳或氮扩散进入表面
表面硬化只让钢件的外层变硬,内部仍保持韧性。在高温炉中,把碳原子(渗碳)或氮原子(渗氮)浸入表面。齿轮齿、凸轮轴和曲轴需要的正是这样:耐磨的外皮,包着不会开裂的芯部。
工作原理
把零件装入炉中。 洁净的零件装入密封炉中,炉内充满富碳气体(渗碳,通常约 900–950 °C),或氨气或等离子体(渗氮,通常约 500–570 °C)。需要保持软的区域要遮蔽,例如镀铜或涂膏。
让原子扩散进去。 碳或氮原子进入表面,并通过扩散(原子缓慢地游入金属内部)向里渗透。保温越久,硬化层(变硬的外层)越深,通常需要几个小时。
完成周期。 渗碳件在油中淬火,然后回火,与第 12.1 课相同,使富碳的外层变得非常硬。渗氮件本来就硬,只需缓慢冷却,因此几乎不变形。
检查硬化层。 切下一块试件,抛光后从表面向内测量硬度,以确认硬化层深度。
关键数据
- 材料
- 渗碳:低碳钢;渗氮:含铬、钼或铝的合金钢、工具钢、部分不锈钢
- 典型零件
- 齿轮、凸轮轴、曲轴、轴承套圈、销、注塑模零件、挤出螺杆
- 零件尺寸
- 从小销钉到一米多宽的大齿轮,受炉子大小限制
- 精度
- 渗碳会使零件略微变形,因此关键面常在渗碳后磨削;渗氮能把尺寸保持在百分之几毫米之内
- 表面质量
- 渗碳件常发黑,需要清理或磨削;渗氮件呈哑光灰色
- 适合的批量
- 每炉可处理数百到数千件
- 模具与设备成本
- 工业炉约十万美元到数百万美元;大多数公司把零件送到专业热处理厂
- 速度
- 渗碳:每炉几个小时;渗氮:往往 10–60 小时或更久,取决于硬化层深度
优点与局限
优点
- 表面非常硬、耐磨,芯部坚韧、能抗冲击
- 提高疲劳强度,使零件在反复载荷下更耐用
- 渗氮无需淬火,因此变形极小
- 一炉可同时处理许多零件
局限
- 硬化层很薄;深度损伤或大量磨削会把它去掉
- 渗碳加淬火可能使零件翘曲
- 渗氮很慢,而且只适合某些合金钢
- 需要专业的炉子和气氛控制;通常外包
应用领域
- 汽车变速箱齿轮、凸轮轴、曲轴、活塞销
- 航空航天传动齿轮、轴承、起落架零件
- 工装模具注塑模零件、挤出模头、塑料挤出机螺杆
- 工业机械齿轮、轴、链条零件、液压元件
- 枪械滑套和枪管,常用盐浴渗氮
如何识别
- 齿轮和轴上哑光灰色或黑色的表面,轴承面经过磨削。
- 锉刀在表面上打滑,尽管零件可能是弯曲而不是断裂。
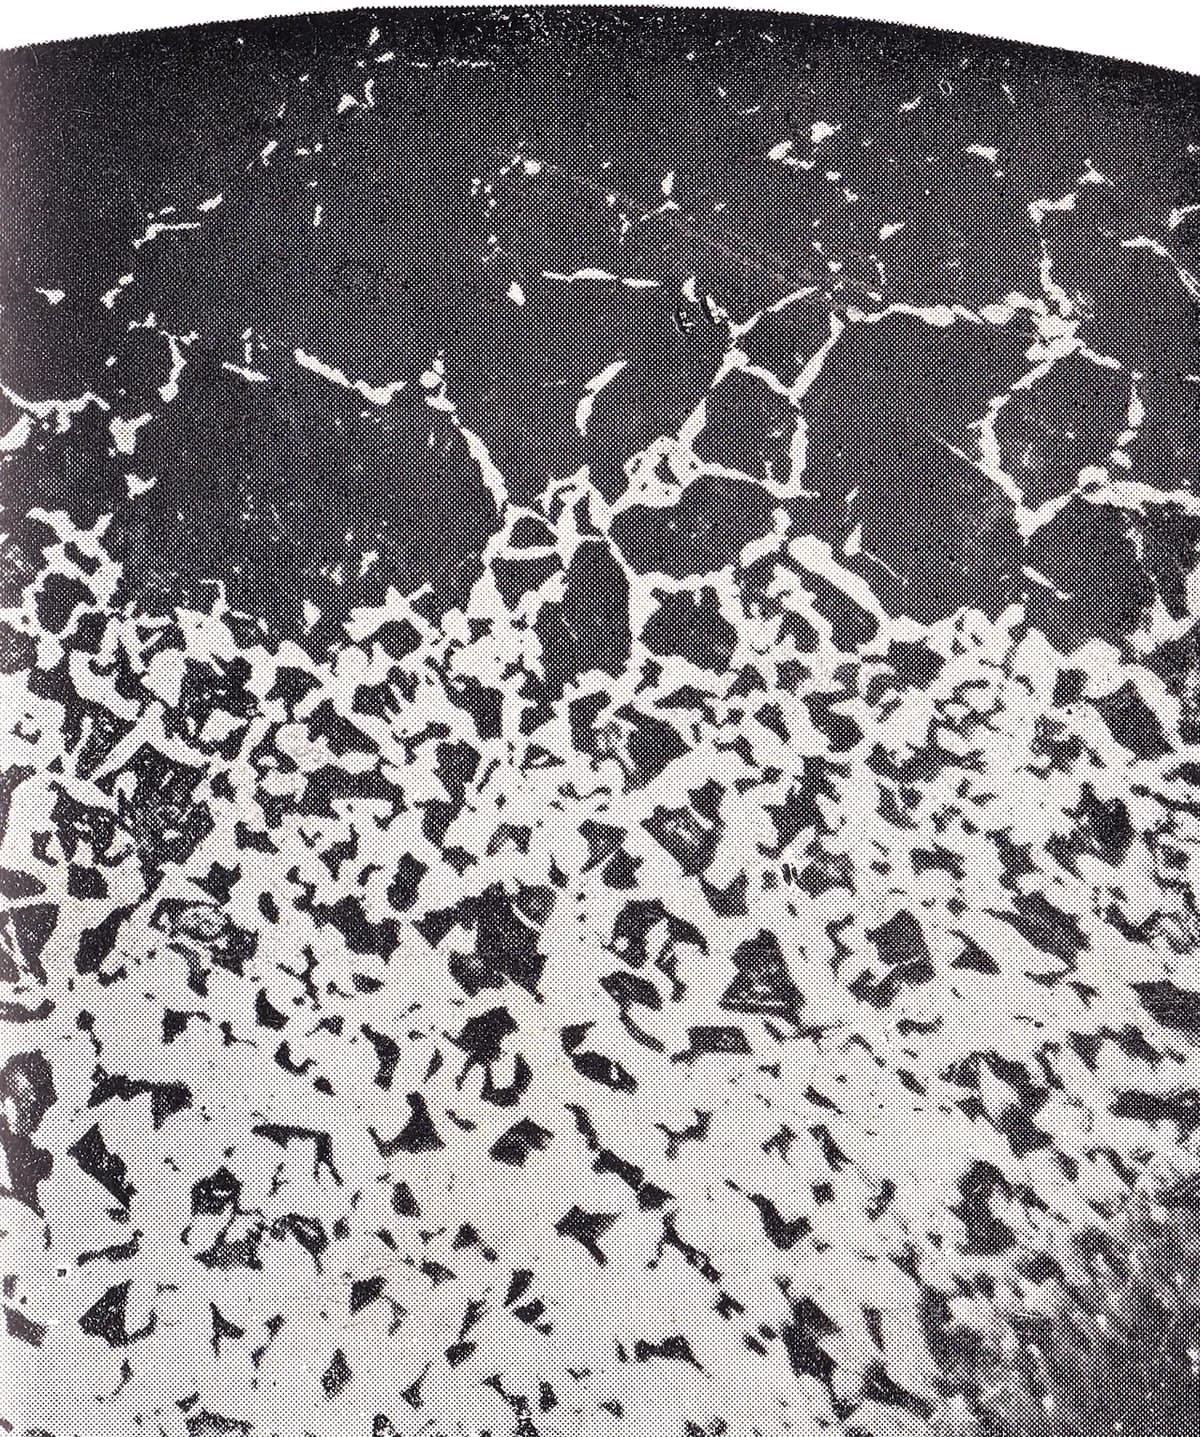
- 在切开并腐蚀的试样上,边缘有一圈深度均匀、颜色更深或更浅的边。
对比
观看
Artisan Makes · 先做简单讲解,再看车间里的表面硬化
THE FACILITY · 固体渗碳、淬火,以及前后的锉刀测试
ION HEAT · 两种渗氮方法有何不同
Ionitech Ltd. · 等离子渗氮腔室内零件发出红光
查看实拍照片
- 维基百科:渗碳 — 渗碳方法和硬化后的零件
- 维基百科:渗氮 — 气体渗氮、盐浴渗氮和等离子渗氮
- 维基共享资源图片搜索
记住
- 表面硬化是在坚韧的芯部外面罩上一层硬皮。
- 渗碳在高温下加碳,然后淬火;渗氮在较低温度下加氮,无需淬火。
- 非常适合既要耐磨又要抗冲击的齿轮和轴。