PVD 涂层(真空中的薄膜)
靶材上被撞出的原子在真空中镀在零件上
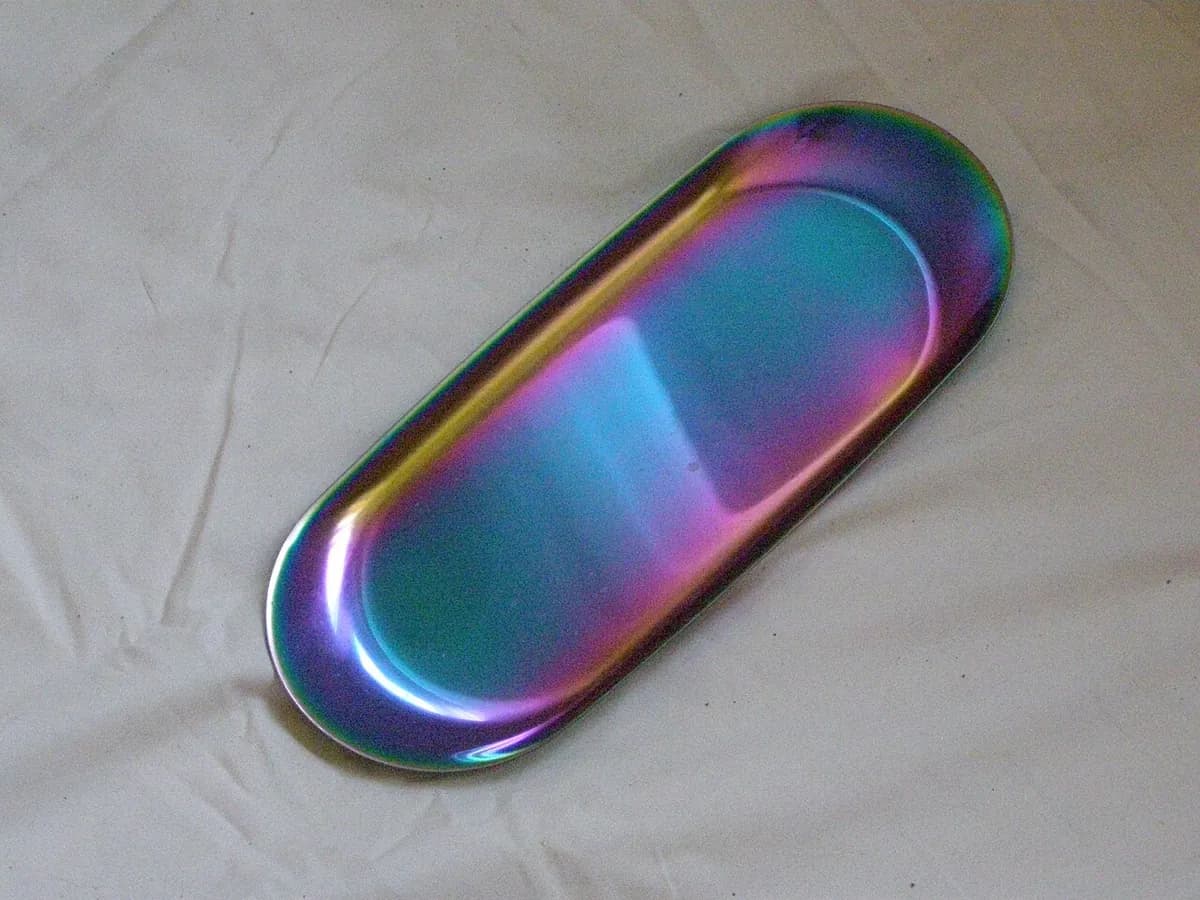
PVD(物理气相沉积)在真空中一个原子一个原子地给零件镀上几微米厚的金属或陶瓷薄膜。许多钻头上金色的涂层就是氮化钛的 PVD 涂层。它让刀具寿命延长好几倍,也让手表和水龙头拥有坚硬、持久的颜色。
工作原理
清洁并装夹。 零件被清洗得一尘不染,常在超声波槽中进行,然后装在镀膜时会旋转的夹具上。任何一点油或灰尘都会让薄膜粘不牢。
抽真空并加热。 泵抽走空气,直到压力大约是正常气压的百万分之一。加热器把零件加热到通常 200–500 °C,再用短暂的氩离子轰击把表面清洁干净。
从靶材上撞出原子。 氩气被变成等离子体(发光的带电气体)。它的离子撞击靶材(一块镀膜金属的板),把原子撞松:这就是溅射。其他设备则用电弧或简单的蒸发来释放原子。
飞行并反应。 被释放的原子沿直线飞行,落在它们能“看见”的任何表面上。通入腔内的氮气与它们反应,于是钛以坚硬的金色氮化钛(TiN)的形式落下。
旋转并累积。 夹具旋转,使每个面都得到应有的份。薄膜通常长到 1–5 µm 厚,然后腔室冷却并放气。
关键数据
- 材料
- 涂层:TiN、TiAlN、CrN、DLC(类金刚石碳)、铝、铬。零件:工具钢、硬质合金、不锈钢、玻璃、某些塑料
- 典型零件
- 钻头、立铣刀和刀片、模具、表壳、水龙头、镜片、芯片
- 零件尺寸
- 从微小的刀片到几十厘米长的零件;受腔室限制
- 精度
- 薄膜通常 1–5 µm,最薄可到不足一微米;零件尺寸几乎不变
- 表面质量
- 复制下面的表面(抛光的进,抛光的出);颜色从金色(TiN)到黑色(DLC)
- 适合的批量
- 每炉几百到几千个小零件;涂层服务可接小批量
- 模具与设备成本
- 高:工业系统通常要几十万到超过一百万美元;满炉时每件成本低
- 速度
- 一批通常从装料到卸料需要几个小时
优点与局限
优点
- 非常硬的薄膜,让锋利的刃口保持锋利
- 有许多硬质和装饰性颜色,如金色、黑色或古铜色
- 热量适中:大多数工具钢能保持硬度
- 清洁、干燥的工艺,没有废液
局限
- 视线可达:深孔和隐蔽面几乎镀不上或完全镀不上
- 需要真空腔:设备成本高,且是批次作业
- 零件必须一尘不染,否则薄膜会剥落
- 太薄,不能填补划痕或修复磨损的零件
应用领域
- 切削刀具金色 TiN 钻头、深色 TiAlN 立铣刀、硬质合金刀片
- 模具注塑模和成形工具上的耐磨薄膜
- 钟表与珠宝钢制表壳和表带上的黑色、金色或玫瑰金饰面
- 家居与卫浴拉丝镍或黄铜外观的水龙头和门把手
- 光学与电子镜片上的增透层、芯片和显示器上的金属膜
- 汽车带 CrN 或 DLC 涂层的活塞环和发动机零件
如何识别
- 金属上一层薄而均匀的颜色:钻头上是金色,切削刀具上是紫黑色或古铜色。
- 颜色完美地覆盖外表面和切削刃,但在深孔和沟槽里会逐渐变淡。
- 没有流挂、流痕或厚边:看上去像是金属本身变了颜色。
- 很难划伤,与同色的涂料不同。
对比
观看
Korvus Technology · 设备制造商讲解 PVD 的基础知识
Plansee · 从靶材溅射出原子的动画
CICEL COMPANY · 完整的工厂流程,从清洗到卸料
Oerlikon · 工业镀膜机是什么样子
查看实拍照片
- 维基百科:物理气相沉积 — 各种方法(溅射、电弧、蒸发)和用途,附照片链接
- 维基共享资源图片搜索
记住
- PVD 在真空中一个原子一个原子地构建硬质薄膜,通常 1–5 µm 厚。
- 原子沿直线飞行,所以隐蔽的表面几乎镀不上。
- 许多钻头的金色就是 PVD 氮化钛。