

电镀(镀铬、镀镍、镀锌)
电流从槽液中沉积出金属
电镀用电流给零件镀上一层薄薄的另一种金属,如铬、镍或锌。浴室水龙头上闪亮的铬,和螺栓上偏黄的锌,都是电镀的。它在增加外观、防锈或耐磨的同时,让零件保持精确的形状。
工作原理
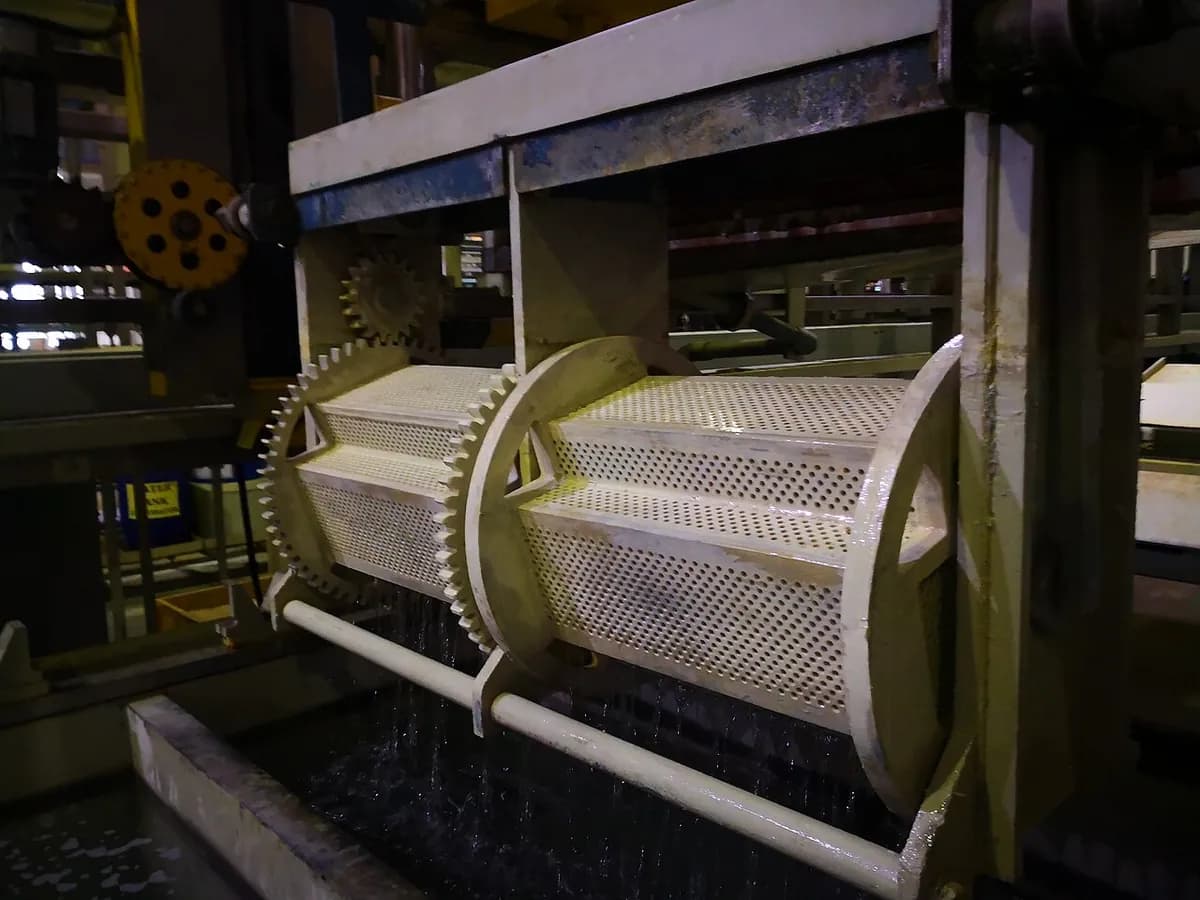
清洗并上挂具。 零件经脱脂、冲洗,并在酸中短暂浸泡以去除氧化物(活化)。然后挂在挂具上,或放进导电的滚筒中翻滚。
浸入电解液。 槽中装有电解液(水中溶有镀层金属的盐,如硫酸镍)。槽液常被加热并搅拌。
接通电流。 直流电源(整流器)把零件接到负极,使其成为阴极。正极一侧是镀层金属的棒,作为阳极。
离子移动并镀上。 金属离子带正电,因此向零件漂移。在那里它们得到电子,变回固态金属,一个原子一个原子地镀在每个被润湿的表面上。
阳极溶解。 随着金属离开溶液,镍或锌阳极溶解来补充。在镀铬槽中,阳极不溶解,所以要另外添加化学品。
冲洗并重复。 零件在各槽之间冲洗;装饰性镀铬依次经过镀铜、镀镍和镀铬槽。镀锌件通常还要浸一次钝化液(一层薄的转化膜,增加耐腐蚀性,并带来蓝色或黄色色调)。
厚度取决于电流和时间:电流越大或时间越长,镀层越厚。电镀在电场最强的边缘和拐角处长得更快,在孔和凹处则更慢。
关键数据
- 材料
- 铬、镍、锌、铜、锡、银、金镀层;基体为钢、黄铜、铜、铝,以及先做导电处理的塑料
- 典型零件
- 水龙头、汽车饰条、螺栓和螺钉、液压活塞杆、电触点、珠宝
- 零件尺寸
- 从微小的连接器针脚,到几米长的辊和杆;由槽体决定上限
- 精度
- 非常薄且可控:镀锌通常 5–25 µm,装饰性镀铬远小于 1 µm,硬铬几十到几百 µm
- 表面质量
- 复制底下的表面:抛光的零件镀后如镜面般光亮,哑光的零件仍是哑光
- 适合的批量
- 从单件修复到滚筒线上的数百万个紧固件
- 模具与设备成本
- 挂具和夹具很便宜;带槽体、吊车和废水处理的自动电镀线要几十万到数百万美元
- 速度
- 薄锌或装饰性镀铬只要几分钟,厚硬铬则长达许多小时
优点与局限
优点
- 薄而均匀的镀层,保持零件的尺寸
- 许多金属可用于外观、防腐、耐磨或导电
- 镜面般光亮的装饰性表面
- 大批量时每件成本低,尤其是滚镀
局限
- 深孔和凹处不均匀;边缘处堆积更多
- 使用有毒化学品(例如六价铬和氰化物槽液),需要严格的废液处理
- 电镀时产生的氢会使高强度钢变脆,因此零件事后要烘烤
- 每一步都依赖完美的清洁;前处理不好,镀层会剥落或起泡
应用领域
- 汽车镀锌的紧固件和支架、镀铬饰条、镀镍零件
- 给排水与家居镀铬水龙头、花洒、门把手
- 液压与机械硬铬活塞杆、辊、模具
- 电子连接器上的金和锡,电路板上的铜和镍
- 航空航天起落架零件和紧固件上的镉或锌镍
- 珠宝与硬币在较便宜的金属上镀金和镀银
如何识别
- 一层非常薄的镀层,顺着底下零件的每一处细节、划痕和抛光纹。
- 略带蓝色调的镜面般光亮的铬,或螺钉上钝化锌的彩虹色、黄色或蓝色光泽。
- 接触痕迹:零件接触挂具的地方有一小块裸露或暗淡的点。
- 失效时,光亮表面下出现微小的麻点或气泡,或在尖锐的边缘处剥落。
对比
观看
VIEW CHEM · 阳极、阴极和离子流动的动画
Mayer Motorsports · 车间参观:抛光,然后镀铜、镍和铬
Proinvest Group | Unlimited Steel Solutions · 液压杆上的工业硬铬
Riley Surface World · 带龙门吊和槽体的自动滚镀锌线
查看实拍照片
- 维基百科:电镀 — 原理示意图和电镀线照片
- 维基百科:镀铬 — 镀铬的汽车和摩托车零件,装饰铬与硬铬
- 维基共享资源图片搜索
记住
- 零件是负极;槽液中带正电的金属离子落在上面,变成金属。
- 电流和时间决定厚度,从不到 1 µm 到几百 µm。
- 零件的清洁和对有毒槽液的安全处理,决定电镀的成败。
涂层与表面处理中的更多内容
全部 100 种工艺
 11.1喷漆液体涂料被雾化成细雾,干燥或固化打开课程
 11.2粉末喷涂带电的干粉附着在零件上,然后在烘炉中熔化打开课程
 11.3丝网印刷油墨被压过网版模板打开课程
 11.4热浸镀锌钢浸入熔融的锌中,形成结合牢固的锌层打开课程
 11.6阳极氧化通电让铝自身长出一层坚硬的氧化膜打开课程
 11.7电铸在模型上镀出厚厚的镀层,再揭下来打开课程
 11.8PVD 涂层(真空中的薄膜)靶材上被撞出的原子在真空中镀在零件上打开课程
 11.9CVD 涂层气体在热表面上反应,留下一层薄膜打开课程
 11.10热喷涂(等离子、HVOF、电弧)熔融液滴喷向零件,叠成一层涂层打开课程
 11.11冷喷涂固态金属颗粒靠速度之快焊接上去打开课程