

冷喷涂
固态金属颗粒靠速度之快焊接上去
冷喷涂把固态金属粉末以极高的速度打向零件,颗粒撞击时焊接上去,全程不熔化。可以把它看作没有火焰的热喷涂(热喷涂)。它能修复磨损的飞机和船舶零件,甚至能一层层造出整个金属件。
工作原理
加热气体。 高压氮气或氦气(压力常为正常空气压力的几十倍)被加热,通常到几百度,最高约 1,000 °C。这远低于粉末的熔点。
加入粉末。 送粉器把细小的金属颗粒(直径通常约 10–50 µm)定量送入气流。
加速。 缩放喷嘴(先收窄再扩张,称为拉瓦尔喷嘴)使气体达到超音速,把颗粒拖到大约 500–1,000 m/s。
撞击并结合。 每个固态颗粒撞击时被压扁。撞击打碎了它薄薄的氧化皮,洁净的金属贴上洁净的金属,以固态方式(不熔化)焊接在一起。
堆积并加工。 机器人带着喷嘴扫过零件,颗粒堆成致密的沉积层,厚度从零点几毫米到几厘米。由于表面粗糙,沉积层随后要机加工成形。
关键数据
- 材料
- 延展性金属:铝、铜、钛、镍、钽、钢;部分金属陶瓷混合料。硬而脆的粉末喷涂效果差
- 典型零件
- 修复后的壳体和轴、防腐涂层、铜层、火箭喷管、环件
- 零件尺寸
- 从小修补,到大型零件上几厘米厚的沉积;受机器人臂展限制
- 精度
- 喷涂态较粗糙,约 ±1 mm;最终形状靠机加工
- 表面质量
- 喷涂态粗糙、哑光;机加工后的表面看起来像实心金属
- 适合的批量
- 修复、单件和小批量;生产涂层
- 模具与设备成本
- 无需模具;系统往往要几十万美元,另加气体(氦气很贵)
- 速度
- 沉积快,铝或铜通常每小时几公斤
优点与局限
优点
- 不熔化:不氧化,对零件的热损伤小
- 沉积层致密,从涂层到厚堆积都可以
- 可以连接难以焊接在一起的金属
- 速度快,适合现场修复
局限
- 只适用于延展性(可弯曲)金属
- 粗糙的近净形,必须机加工
- 与任何喷涂一样,要求视线直达
- 顶级质量用的氦气很贵,喷射噪声也很大
应用领域
- 航空航天与国防修复腐蚀的镁和铝变速箱壳体
- 航天火箭发动机喷管的铜层和镍层
- 电子与能源铝上的铜,用于散热器和电触点
- 石油、天然气和海洋耐腐蚀层、轴和阀门修复
- 制造环件、法兰和近净形零件的增材堆积
如何识别
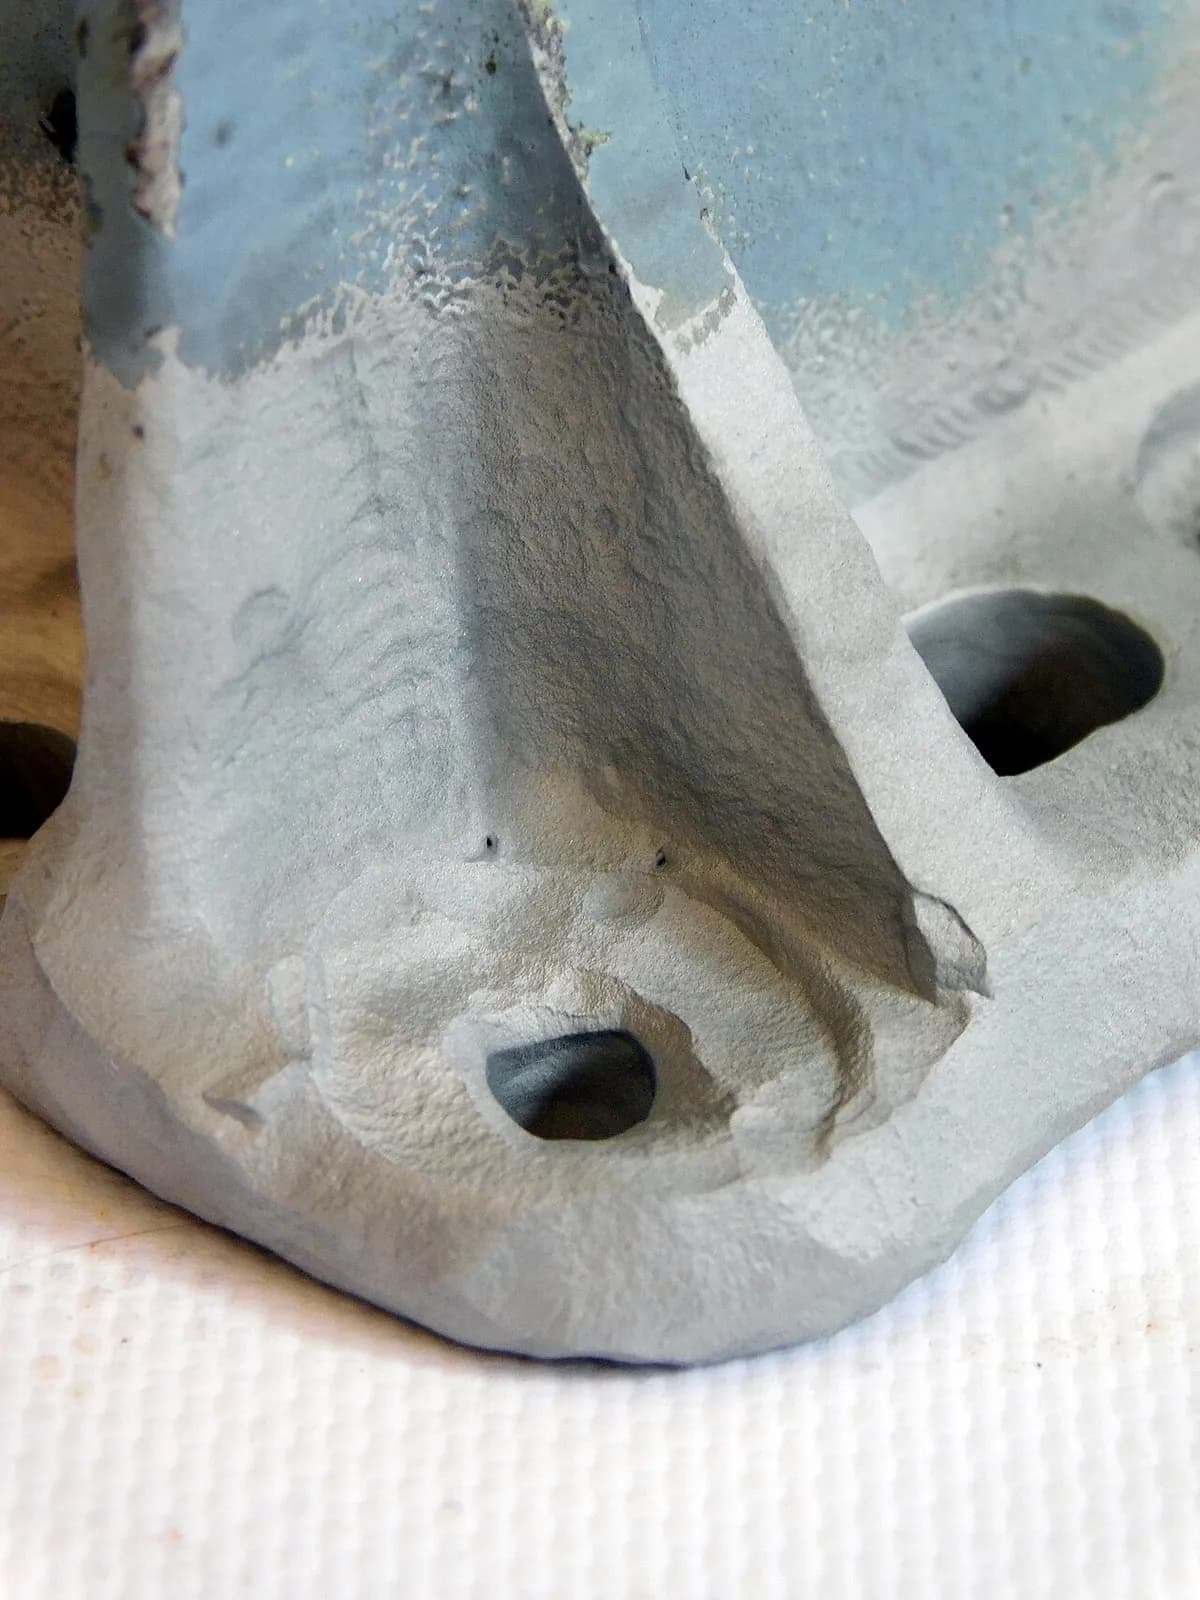
- 旧零件上一层厚而致密的金属堆积,常常与零件本身的金属不同。
- 修复区域周围没有焊接那样的热变色、氧化皮或烧痕。
- 喷涂态是粗糙的哑光表面,像粗砂纸;机加工后是普通金属。
- 显微镜下,被压扁的颗粒紧密堆积,几乎没有气孔。
对比
观看
TWI Ltd · 专家讲解工艺、材料和设备
Impact Innovations | Cold Spray Made In Germany · 喷涂铜和镍,再机加工成火箭喷管
UTBM Université de Technologie Belfort-Montbéliard · 大学实验室用冷喷涂造出一个金属件
3DPrint.com · 机器人在圆筒内部喷涂磁体
查看实拍照片
- 维基百科:冷喷涂 — 历史、速度、气体和用途;以文字为主,照片很少
- 维基共享资源图片搜索
记住
- 冷喷涂靠速度之快把固态金属颗粒焊接上去,不熔化。
- 它需要延展性金属和超音速喷嘴。
- 它擅长修复和厚而致密的金属堆积。
涂层与表面处理中的更多内容
全部 100 种工艺
 11.1喷漆液体涂料被雾化成细雾,干燥或固化打开课程
 11.2粉末喷涂带电的干粉附着在零件上,然后在烘炉中熔化打开课程
 11.3丝网印刷油墨被压过网版模板打开课程
 11.4热浸镀锌钢浸入熔融的锌中,形成结合牢固的锌层打开课程
 11.5电镀(镀铬、镀镍、镀锌)电流从槽液中沉积出金属打开课程
 11.6阳极氧化通电让铝自身长出一层坚硬的氧化膜打开课程
 11.7电铸在模型上镀出厚厚的镀层,再揭下来打开课程
 11.8PVD 涂层(真空中的薄膜)靶材上被撞出的原子在真空中镀在零件上打开课程
 11.9CVD 涂层气体在热表面上反应,留下一层薄膜打开课程
 11.10热喷涂(等离子、HVOF、电弧)熔融液滴喷向零件,叠成一层涂层打开课程