

热浸镀锌
钢浸入熔融的锌中,形成结合牢固的锌层
热浸镀锌把钢浸入熔融的锌浴,防止生锈。高速公路护栏、输电铁塔和农场大门上那种暗灰色、略带花纹的表面,就来自这种工艺。镀锌件在户外往往能使用几十年而无需维护。
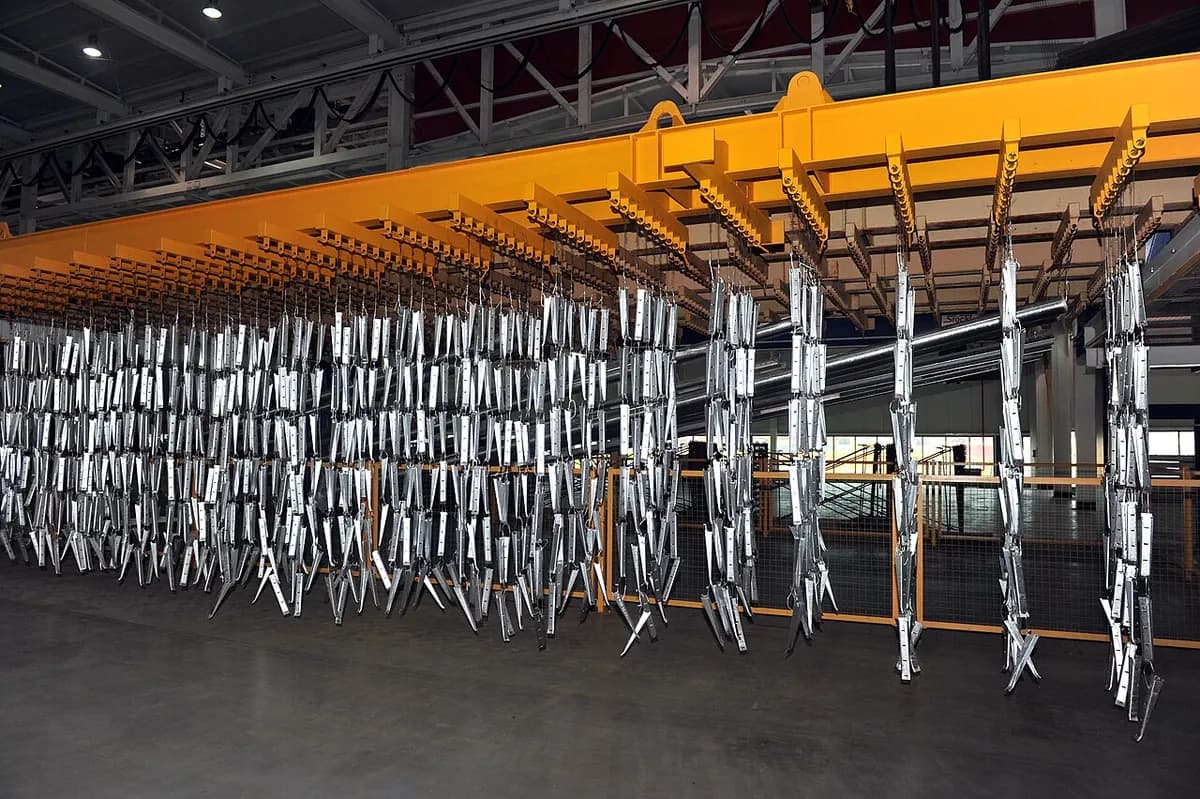
工作原理
脱脂。 钢件挂在吊车上,浸入热的碱液槽(一种强力的皂类清洗剂),去除油、油脂和油漆痕迹。
酸洗。 稀酸槽(通常是盐酸)溶解铁锈和氧化皮(轧制留下的深色氧化层)。锌只能与完全干净的钢结合。
助镀并干燥。 浸入助镀剂(氯化锌铵盐溶液)后留下一层薄膜,防止再生锈,并帮助锌润湿钢。然后把零件烘干。
浸入熔融的锌。 零件进入约 450 °C 的锌锅几分钟。铁与锌反应,长出与钢表面结合在一起的锌铁合金层。
提出并沥干。 零件被缓缓提出,使多余的锌流走。合金层之上留下一层近乎纯锌的层。
冷却并检验。 零件在水中淬冷或在空气中冷却,然后检查厚度和漏镀处,并去除流挂。
同样的思路在钢厂里连续运行:成卷的板材穿过锌浴展开,速度常超过每分钟 100 m。这种板材会变成汽车车身、屋面和家电面板。
关键数据
- 材料
- 碳钢和低合金钢,以及铸铁;锌浴中添加少量铝等元素
- 典型零件
- 结构梁、护栏、铁塔、杆件、围栏、紧固件、拖车、农业设备
- 零件尺寸
- 从螺栓到几米长的梁;最大的锌锅长达 15 m 以上
- 精度
- 镀层通常 50–150 µm,而且不均匀;螺纹和紧配合的孔需要清理或遮蔽
- 表面质量
- 暗灰色或带有结晶花纹(锌花)的光亮表面,随时间变成哑光灰;流挂和粗糙点很常见
- 适合的批量
- 从单件结构到大批量;镀锌厂按钢材重量计价
- 模具与设备成本
- 无需针对零件的工装;一座镀锌厂要数百万美元
- 速度
- 在锌中只需几分钟;包含清洗在内的一整批周期要几小时;连续板材生产线速度很高
优点与局限
优点
- 户外寿命极长,常常几十年无需维护
- 一次浸镀就覆盖每个表面,包括管内和拐角
- 坚韧的、冶金结合的镀层,耐碰撞
- 锌通过优先腐蚀,保护划痕和切边
局限
- 只适用于钢和铁;除非喷漆,否则外观很工业化
- 在约 450 °C 时薄件可能翘曲,封闭的空腔必须开排气孔,以免爆裂
- 镀层厚而不均匀,因此不适合精密配合和螺纹
- 事后焊接或切割会烧掉锌,并产生烟尘
应用领域
- 建筑结构钢、楼梯、阳台、钢筋
- 交通基础设施高速公路护栏、标志门架、灯柱、桥梁
- 能源输电铁塔、变电站构架、太阳能板安装结构
- 农业大门、围栏、谷仓结构、畜栏
- 汽车汽车车身用镀锌钢板(连续生产线)、拖车
- 五金螺栓、螺母、钉子、链条、钢丝
如何识别
- 暗银灰色或光亮的表面,有时带有称为锌花的霜花状结晶花纹。
- 边缘和下端有小的流挂、流痕或锌块,那是锌流走的地方。
- 管子和封闭形状的拐角处钻有的排气孔和排液孔。
- 在较旧的户外钢件上,是均匀的哑光灰色,即使在切边和划痕处也没有锈迹。
对比
观看
Galvanizers Association · 由英国行业协会讲解工艺步骤
American Galvanizers Association · 成品镀层是什么样子,以及为什么
Joseph Ash Galvanizing · 真实的浸入熔融锌和提出过程
Brooke Alden · 参观工厂,走过每一个槽
查看实拍照片
- 维基百科:热浸镀锌 — 工艺步骤、批量和连续生产线、历史,附照片
- 维基共享资源图片搜索
记住
- 洁净的钢在约 450 °C 浸入锌中,长出与其表面结合的镀层。
- 锌提供双重保护:作为屏障,并在钢暴露处优先腐蚀。
- 它是户外钢材长寿命的选择,但镀层厚,不够精确。
涂层与表面处理中的更多内容
全部 100 种工艺
 11.1喷漆液体涂料被雾化成细雾,干燥或固化打开课程
 11.2粉末喷涂带电的干粉附着在零件上,然后在烘炉中熔化打开课程
 11.3丝网印刷油墨被压过网版模板打开课程
 11.5电镀(镀铬、镀镍、镀锌)电流从槽液中沉积出金属打开课程
 11.6阳极氧化通电让铝自身长出一层坚硬的氧化膜打开课程
 11.7电铸在模型上镀出厚厚的镀层,再揭下来打开课程
 11.8PVD 涂层(真空中的薄膜)靶材上被撞出的原子在真空中镀在零件上打开课程
 11.9CVD 涂层气体在热表面上反应,留下一层薄膜打开课程
 11.10热喷涂(等离子、HVOF、电弧)熔融液滴喷向零件,叠成一层涂层打开课程
 11.11冷喷涂固态金属颗粒靠速度之快焊接上去打开课程