热喷涂(等离子、HVOF、电弧)
熔融液滴喷向零件,叠成一层涂层
热喷涂把涂层材料熔化成微小液滴,再喷向零件。液滴撞击后摊平,叠成一层厚涂层。喷涂的锌保护钢桥,喷涂的陶瓷保护喷气发动机零件免受高温,喷涂的金属可修复磨损的轴。
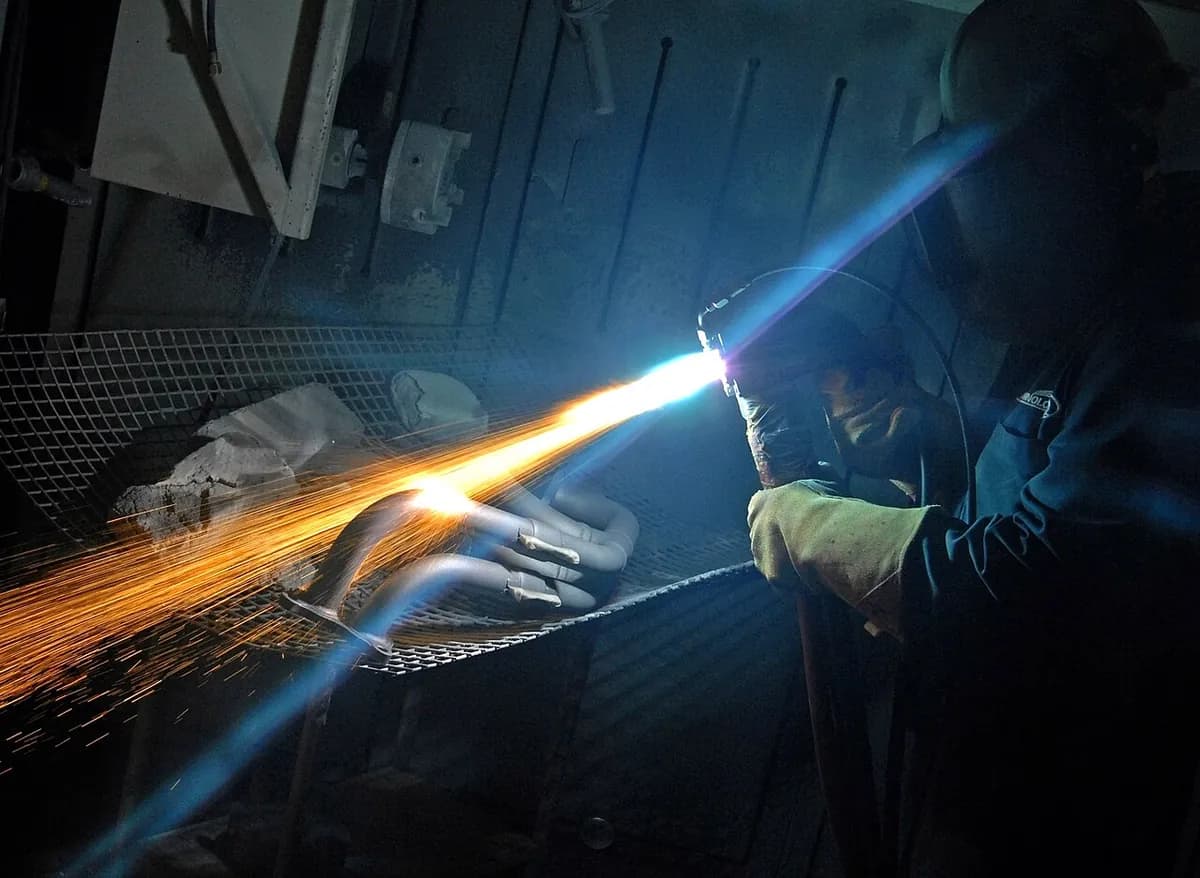
工作原理
处理表面。 清洁零件,遮蔽必须保持裸露的区域,并对表面进行喷砂(用硬砂粒喷射)使其粗糙。粗糙的表面让液滴有地方附着。
熔化材料。 喷枪熔化粉末或丝材。等离子喷枪用电弧把气体变成约 10,000 °C 的等离子体(带电气体)。HVOF 喷枪(高速氧燃料)让燃料与氧气燃烧,电弧喷枪则用电弧熔化两根金属丝。
喷射液滴。 热气流以每秒数百米的速度把熔融液滴射向零件。
撞扁并冻结。 每个液滴撞击后摊成一张薄饼,称为扁平颗粒,几乎瞬间冻结。零件本身保持相对较凉,通常低于约 150 °C。
逐层堆积并精整。 机器人带着喷枪来回扫过,扁平颗粒叠成通常 0.1–1 mm 厚的涂层。表面比较粗糙,因此精密零件之后要磨削或抛光。
关键数据
- 材料
- 金属(锌、铝、不锈钢、镍合金)、碳化物(碳化钨-钴)、陶瓷(氧化铝、氧化锆)、部分塑料
- 典型零件
- 轴、辊、涡轮叶片、锅炉管、泵零件、植入物、桥梁
- 零件尺寸
- 从小型植入物到整座桥梁和储罐;喷枪只需要能够够到表面
- 精度
- 涂层厚度约 0.05–3 mm,喷涂态约 ±0.05 mm;磨削后更精确
- 表面质量
- 喷涂态粗糙无光,像细砂纸;碳化物可以磨到镜面
- 适合的批量
- 从单件修复到航空航天和汽车零件的批量生产
- 模具与设备成本
- 火焰或电弧喷枪几千美元;带机器人和喷涂室的等离子或 HVOF 单元往往要几十万美元
- 速度
- 通常每小时喷涂几公斤涂层;一个零件需要几分钟到几小时
优点与局限
优点
- 涂层厚,可达数毫米
- 几乎任何能熔化的材料:金属、陶瓷、碳化物
- 零件保持相对较凉,因此不会翘曲,也不会丧失其热处理状态
- 修复磨损或加工错误的零件
局限
- 直线视线:喷枪必须能看到表面,因此深孔很难处理
- 涂层含有微小孔隙,靠机械咬合附着,而不是熔合
- 喷涂态粗糙;精密零件需要磨削
- 噪声大、粉尘多、光线刺眼:需要密封喷涂室或机器人
应用领域
- 航空航天涡轮叶片上的隔热陶瓷,起落架上的硬质碳化物
- 基础设施桥梁、风电塔和储罐上防锈的锌和铝
- 能源锅炉管和泵零件上的耐腐蚀层
- 造纸厂和钢厂大型辊子上的硬质碳化物涂层
- 医疗髋关节植入物上的多孔钛或羟基磷灰石(一种类骨矿物),让骨组织长入
- 修复修复磨损的轴、轴承座和泵壳
如何识别
- 无光、略粗糙的涂层,常为灰色,摸起来像细砂纸。
- 涂层边缘在锐利的遮蔽线处戛然而止。
- 放大后可见带小孔隙的层状薄饼结构。
- 轴或辊子上一条磨过的、镜面般明亮的碳化物带,颜色与周围的钢不同。
对比
观看
Austchrome · HVOF 喷枪如何做出致密、坚硬的涂层
Curtiss-Wright Surface Technologies · 整个车间流程:遮蔽、喷砂、机器人喷涂
MTU Aero Engines · 机器人给喷气发动机零件等离子喷涂
Alec Steele · 在车间里尝试火焰、电弧和粉末喷涂
查看实拍照片
- 维基百科:Thermal spraying(热喷涂) — 所有变体(等离子、HVOF、电弧、火焰)及其用途,附照片链接
- 维基共享资源图片搜索
记住
- 热喷涂把材料熔化,把液滴喷向零件,让它们叠成涂层。
- 涂层厚(通常 0.1–1 mm)且粗糙,但零件保持相对较凉。
- 等离子、HVOF 和电弧喷枪的区别主要在于产生热量的方式。