热处理(淬火、回火、退火)
对整个零件加热、淬火并回火(或缓慢冷却)
热处理通过受控的加热和冷却来改变金属的硬度或韧性,而不改变形状。同一种钢,可以做得软到便于加工,也可以做得硬到能切削其他金属。厨房菜刀、弹簧和齿轮的性能,都要归功于它。
工作原理
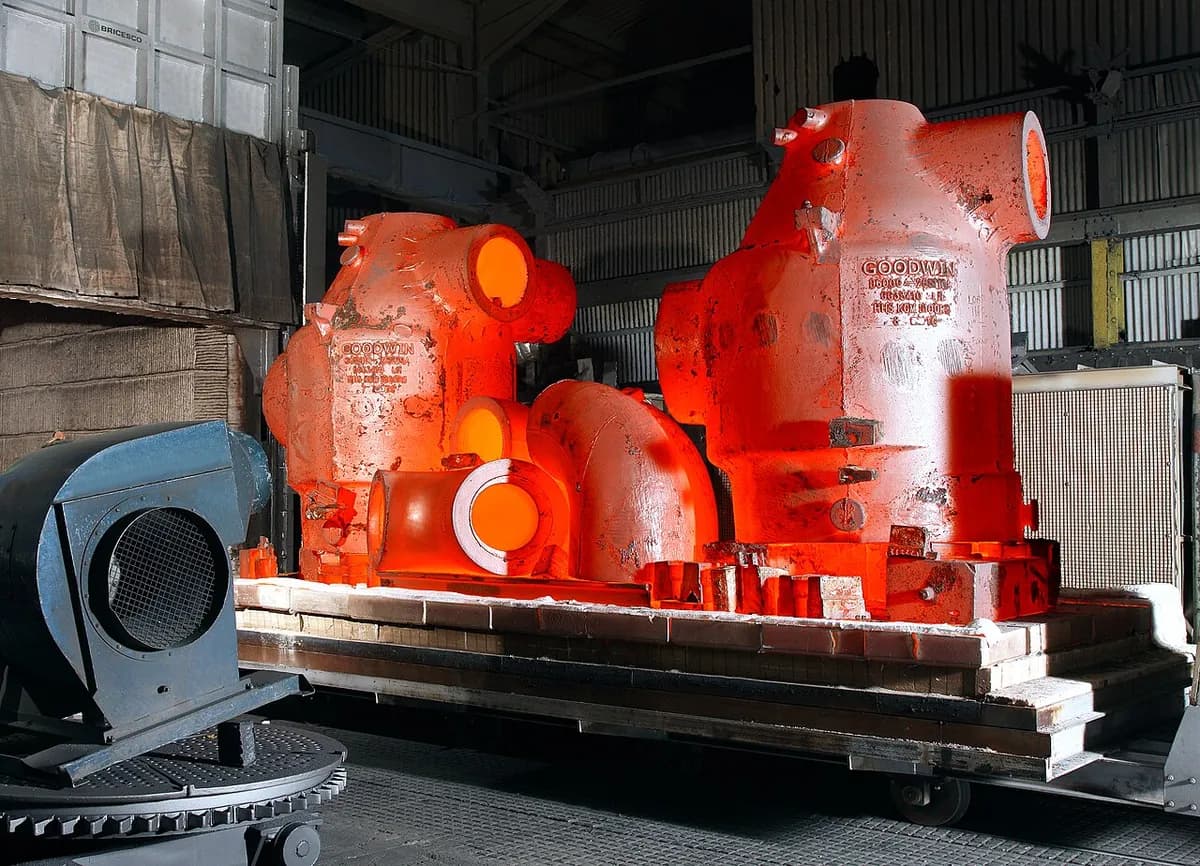
加热。 零件放入炉中加热到发红,普通钢通常约 800–900 °C。在这个温度下,原子重新排列成一种能溶解钢中碳的形态(奥氏体)。
保温。 零件保持在该温度,直到从里到外都热透。厚的零件需要更久,经验法则是每 25 mm 厚度约一小时。
淬火。 热的零件被投入水、油或聚合物溶液中,几秒钟内冷却。碳被困住,形成马氏体(一种非常硬但很脆的组织)。
回火,然后冷却。 零件被重新加热到低得多的温度,通常约 150–650 °C,保温,然后冷却。这是用一点硬度换取更高的韧性(抗开裂能力);回火温度越高,零件越韧、越软。
退火走的是另一条路:保温之后,零件在炉内非常缓慢地冷却,最终变软,易于加工或弯曲。正火介于两者之间:零件在静止的空气中冷却。
关键数据
- 材料
- 主要是碳钢、合金钢和工具钢;也有铸铁、钛和铝合金(各有自己的工艺)
- 典型零件
- 齿轮、轴、车轴、弹簧、刀具、工具、螺栓、轴承
- 零件尺寸
- 从小销钉到几吨重的零件,受炉子和淬火槽限制
- 精度
- 形状得以保持,但零件可能轻微变形或胀大,常为零点几毫米,所以关键面事后要磨削
- 表面质量
- 在空气中会形成深色氧化皮;真空炉或保护气氛炉能保持零件光亮
- 适合的批量
- 从单件到每天处理几千件的连续炉
- 模具与设备成本
- 小型炉几千美元;带淬火槽和气氛控制的工业生产线几十万到数百万美元
- 速度
- 每个周期几小时(加热、保温、淬火、回火);一次处理一批许多零件
优点与局限
优点
- 同一种钢可以做成软的、韧的或很硬的,以适应用途
- 处理整个零件,贯穿整个厚度
- 一次处理大批量,所以每件成本低
- 可以消除先前的影响:退火能使加工硬化的金属变软
局限
- 淬火可能使零件翘曲或开裂,尤其是薄的或不均匀的零件
- 低碳钢几乎淬不硬;合金必须适合这种处理
- 氧化皮和变形往往意味着额外的磨削或清理
- 炉子耗能大,周期长
应用领域
- 汽车齿轮、曲轴、车轴、弹簧
- 工具钻头、凿子、刀具、模具
- 航空航天起落架、发动机轴、高强度紧固件
- 能源与重工业涡轮轴、矿山和土方机械零件
- 建筑高强度螺栓、钢筋、钢丝绳
如何识别
- 磨削边缘附近的彩虹色回火色(草黄、青铜、蓝),工具和刀具上很典型。
- 未磨削表面上深灰色或黑色的氧化皮。
- 锉刀在淬硬表面上打滑,咬不进去。
- 同一个零件上,磨削过的轴承面紧挨着颜色更深、未处理的表面。
对比
观看
Welding Inspection · 为初学者讲解四种主要的处理方式
THATLAZYMACHINIST · 车间里用焊炬加热、淬火、锉刀测试和回火色
Clansman Dynamics · 机器人把发光的零件从炉子移到淬火槽
Bodycote · 工业热处理厂和炉内装载
查看实拍照片
- 维基百科:热处理 — 炉子、淬火和显微组织的插图
- 维基共享资源图片搜索
记住
- 热处理改变的是性能,而不是形状。
- 淬火使钢变得非常硬但很脆;回火则换回韧性。
- 退火(缓慢冷却)则相反,使钢变软。