锻造(自由锻与模锻)
在平砧或成形模之间挤压热金属
锻造通过挤压或锤击来塑造一块实心金属,通常是在它烧得通红的时候。扳手、汽车曲轴和飞机起落架零件都是这样起步的。金属从不熔化,所以它的晶粒(晶体的纤维状排列)沿着零件的轮廓走,这使锻件非常坚韧。
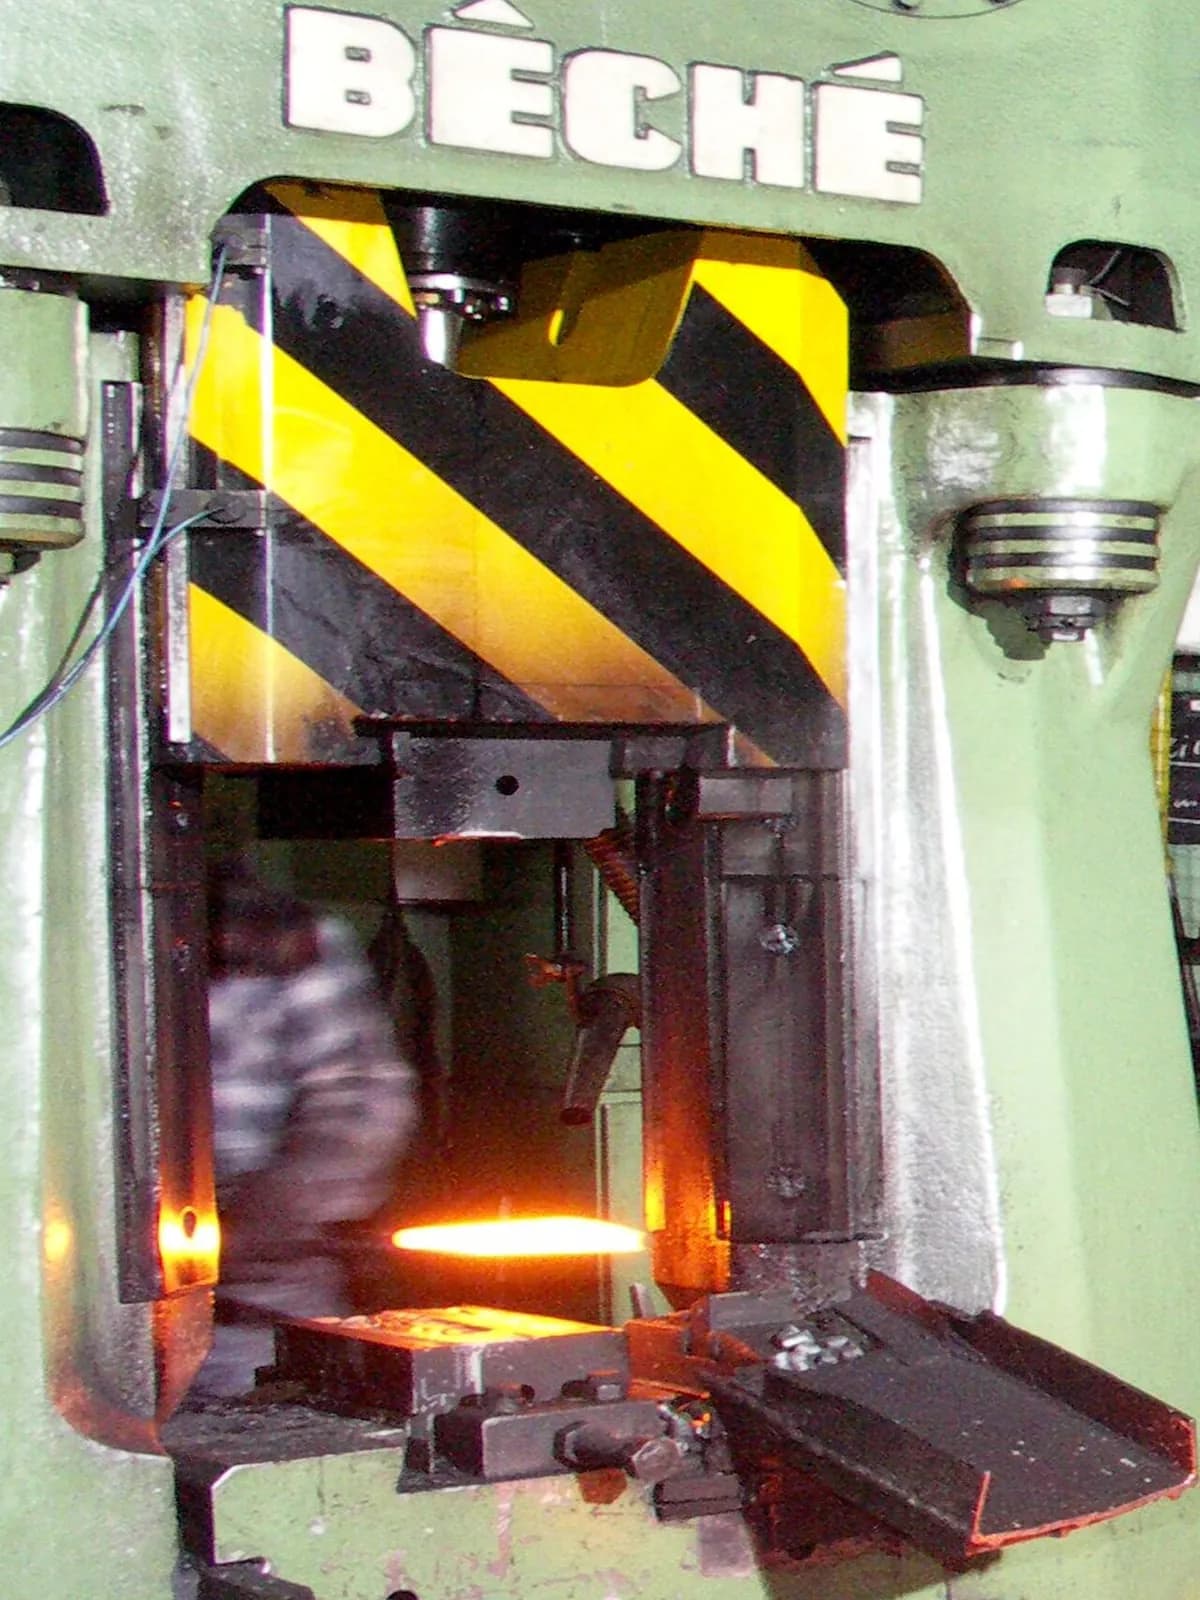
一分钟看懂锻造(自由锻与模锻),来自 MecMade
工作原理
加热铝锭。 坯料(切好长度的棒材)放入加热炉。钢通常被加热到约 1,100–1,250 °C,直到发出橙黄色的光,软到可以流动。
自由锻:挤压、翻转、重复。 平砧(淬硬钢块)一次一段地压或锤击热的棒材。操作机(大型机械夹钳)在两次锤击之间翻转和移动棒材。棒材一点一点地被拉长、压扁或镦粗(压短压粗)。
模锻:放入坯料。 大批量生产时,热坯料放在下模上,下模上有零件一半形状的型腔。上模带有另一半。
合模。 锻锤或压力机一次到几次行程把上模压下。金属流入型腔的每个角落。多余的金属从两个模具之间作为飞边(一圈薄薄的多余金属翅片)挤出。
修边并精整。 修边压力机把飞边剪掉,飞边回收再用。零件随后通常要清除氧化皮(深色的氧化层)、热处理,并在需要精密配合的地方机加工。
关键数据
- 材料
- 碳钢和合金钢、不锈钢、铝、钛、铜合金、镍基高温合金
- 典型零件
- 曲轴、连杆、齿轮、手工具、法兰、涡轮盘、船舶和发电机轴
- 零件尺寸
- 模锻:从几克到几百公斤。自由锻:可达 100 吨以上的轴和环
- 精度
- 模锻:约 ±0.5 mm。自由锻:几毫米,之后要机加工
- 表面质量
- 粗糙、带氧化皮的表面;用抛丸清理,关键面经机加工
- 适合的批量
- 自由锻:单件到几十件。模锻:几千到数百万件
- 模具与设备成本
- 模锻模具:几千到几万美元。大型压力机和锻锤:数百万美元
- 速度
- 模锻:每件几秒到约一分钟。自由锻:每件几分钟到几小时,并需要重复加热
优点与局限
优点
- 非常结实坚韧:晶粒顺着形状走,也没有隐藏的孔洞
- 模锻速度快,大批量时重复性好
- 自由锻能做出巨大的零件,很少有别的工艺能做到
- 材料利用率高:飞边和边角料回收再用
局限
- 公差宽松,表面粗糙,所以大多数锻件需要一些机加工
- 闭式模具昂贵,要几周才能做好,所以小批量成本很高
- 加热耗能很大,工作环境又热、又吵、又重
- 中空的内部、倒扣(悬垂形状)和很薄的壁很难做甚至做不了
应用领域
- 汽车曲轴、连杆、齿轮、转向节、轮毂
- 航空航天起落架梁、涡轮盘、发动机吊架、机翼接头
- 能源发电机和涡轮轴、压力容器环、阀体、风力涡轮机法兰
- 工具与五金扳手、锤子、钳子、凿子
- 石油、天然气与采矿钻头体、管法兰、重型吊钩、链环
如何识别
- 零件周围有一圈薄带,是飞边被修掉的地方,常常略显粗糙或经过打磨(分型线)。
- 圆润的边缘和略带斜度的侧面(拔模,让零件能脱出模具的轻微锥度)。
- 未加工区域的表面深色或哑光、略带麻点,只有零件配合的地方才有明亮的加工面。
- 凸起的字母或零件编号,复制自模具上刻出的标记。
对比
观看
Scot Forge Company · 锻造车间如何在自由锻砧中加热、压制并翻转金属
Shubham Kola · 主要的锻造类型并排讲解
CFS Forge · 在闭式模中锻造曲轴,然后修除飞边
HBEPRESS · 发光的钢锭上自由锻的巨大规模
查看实拍照片
- 维基百科:锻造 — 锻锤、压力机和热锻件的照片
- 维基共享资源图片搜索
记住
- 锻造把实心的、通常烧红的金属挤压成形;没有任何东西被熔化或切掉。
- 自由锻砧一点一点地塑造大型或单件零件;闭式模则快速复制型腔,用于大批量生产。
- 零件绝不能断裂时就选锻造:曲轴、起落架、手工具。