轧制
把金属拉过转动轧辊之间的间隙
轧制把金属挤压在两个转动的轧辊之间,使其变薄变长,很像压面机把面团压平。车身板、饮料罐板材、钢梁和钢轨都来自轧机。大多数钢和铝在其生命的某个阶段都会经过轧辊。
工作原理
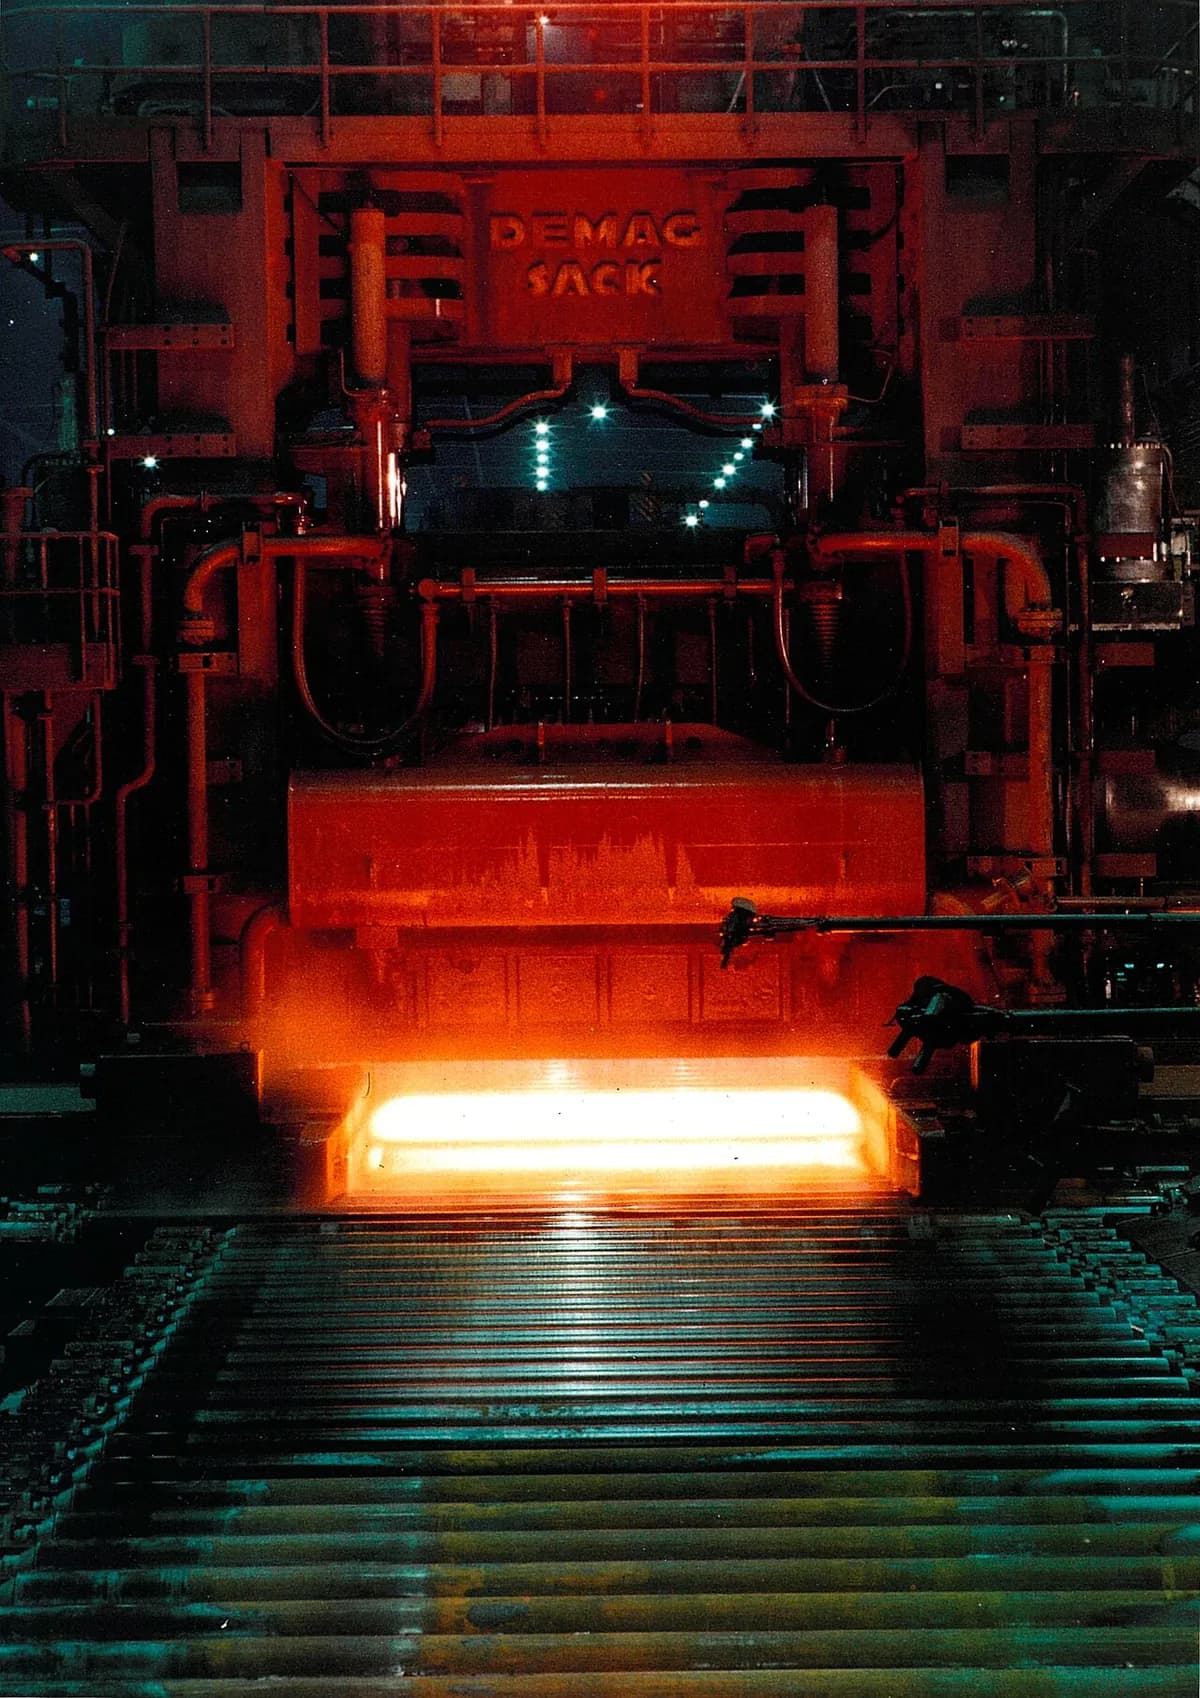
送入板坯。 板坯(厚而平的金属块,钢的常约 20–25 cm 厚)从加热炉出来,温度约 1,100–1,250 °C。冷轧用于薄而精确的板材,从室温下已经轧过的带材开始。
轧辊咬入。 转动的轧辊与板坯之间的摩擦抓住它,把它拖进去。辊缝(两轧辊之间的开口)被设定得比来料厚度更小。
挤压并拉长。 在辊缝中金属被压薄。体积保持不变,所以它出来时比进去时更长、更快,而宽度几乎不变。
重复,一个机座接一个机座。 每一道只去除部分厚度。热连轧机先让钢在粗轧机中来回通过。然后一排精轧机座,每个的辊缝更小,把它轧到最终厚度。
冷却并卷取。 水喷淋冷却带材,卷取机把它卷成重达好几吨的钢卷。板材和棒材则切成定长,带槽的轧辊用来轧制梁和钢轨(型材轧制)。
关键数据
- 材料
- 钢、铝、铜和黄铜、钛、镍合金、锌
- 典型零件
- 板材和厚板、带钢卷、箔材、棒材和线材、工字梁、钢轨
- 零件尺寸
- 带材宽可达约 2 m,每卷常常长过一公里;从厚度超过 100 mm 的厚板,到比头发还薄的箔材
- 精度
- 热轧:厚度约 ±0.1–0.2 mm。冷轧:约 ±0.01–0.05 mm
- 表面质量
- 热轧:深色、易剥落的氧化皮(轧制氧化皮)。冷轧:光滑明亮,可直接涂漆或电镀
- 适合的批量
- 极大批量:一条大型热连轧机每年轧制几百万吨
- 模具与设备成本
- 轧辊:每根几千到几十万美元。一整条热连轧生产线:几亿美元或更多
- 速度
- 带材离开最后一个精轧机座的速度最高可达约 20 m/s(超过 70 km/h)
优点与局限
优点
- 非常快,每吨成本低;轧机全天候运转
- 厚度和截面均匀的长材
- 热轧打碎了粗大的铸态组织,使金属更坚韧
- 冷轧得到光滑、精确且更强的板材
局限
- 投资巨大,所以只有大型生产商才拥有轧机
- 只能做恒定截面(扁材、棒材、梁、钢轨);做不出复杂的三维形状
- 热轧表面带有氧化皮,公差也更宽松
- 冷轧金属会硬化;各道之间常需要退火(加热使其软化)
应用领域
- 汽车用轧制板材做成的车身板、底盘纵梁、车轮
- 建筑工字钢和 H 型钢、钢筋(加固用的棒材)、屋面和墙面板材
- 包装饮料罐板材、铝箔、食品罐用的马口铁
- 交通运输铁路钢轨、船板、飞机铝板
- 家电与电子洗衣机和冰箱机柜、电路板用铜箔
- 能源管线用钢板、变压器和电机用电工钢
如何识别
- 沿全长厚度或截面相同的长材:板材、厚板、棒材、梁或钢轨。
- 热轧钢有一层深蓝灰色、略显剥落的表皮;冷轧钢则光滑、平整、明亮。
- 明亮的板材上沿长度方向有淡淡的条纹,显示轧制方向。
- 钢轨或梁上沿长度重复出现凸起的字母或数字,由最后一个轧机机座压出。
对比
观看
Shubham Kola · 热轧和冷轧基础的动画讲解
AIST Association for Iron & Steel Technology · 从板坯到钢卷的整个流程
ArcelorMittal Belgium · 一条真实的热连轧机在全速运转
Factory Secrets: How It's Made (third-party channel) · 带槽轧辊如何轧出巨大的钢梁
查看实拍照片
- 维基百科:轧制(金属加工) — 板坯、轧机机座和轧制产品的照片
- 维基共享资源图片搜索
记住
- 轧制把金属拉过转动轧辊之间的间隙,使其变薄变长。
- 热轧便宜地成形大板坯;冷轧得到薄、光滑、精确的板材。
- 板材、厚板、箔材、梁和钢轨都出自轧机。