挤出(铝型材与塑料管)
把金属或塑料推过成形的模具
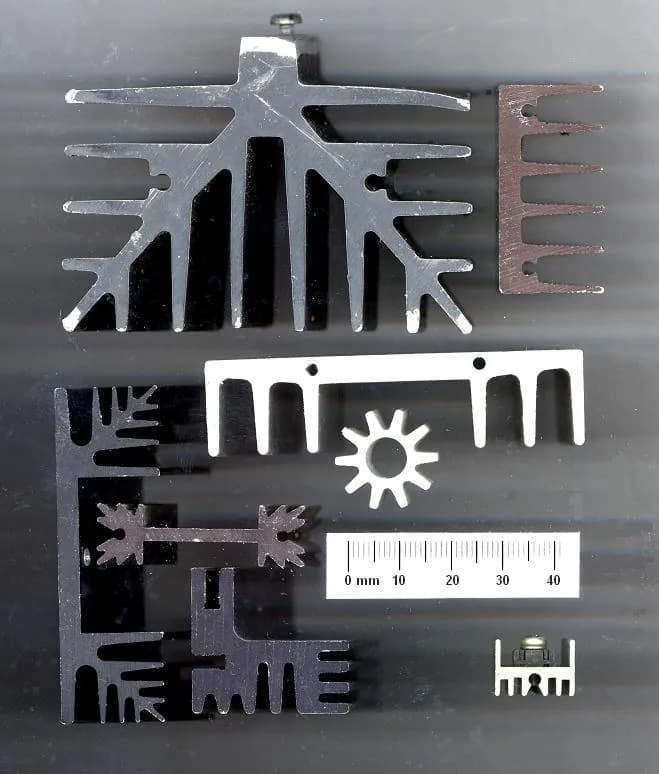
挤出把材料推过成形的开口(模具),就像从管里挤牙膏,得到一根具有该截面的长条。窗框和散热器是挤出的铝材;水管和电缆绝缘层是挤出的塑料。有了模具,就能做出任意长度的这种形状。
工作原理
加热铝锭。 铝锭(一段短而粗的铝棒)被加热到约 450–500 °C。它保持固态,也不发光,但变得足够软,能在压力下流动。
用挤压杆推动。 铝锭被装入加热的挤压筒。液压挤压杆以几百到几千吨的力推动它。
挤过模具。 金属流过模具(带有成形孔的厚钢盘)。出来的是型材(截面恒定的长条)。对于空心形状,金属在模具内绕一个中心芯分开,再重新汇合。
冷却、拉伸并切断。 牵引机引导热的型材沿台面前进,同时用空气或水冷却。然后把它拉直、切成定长,常常还要热处理或阳极氧化(形成保护性氧化层)。
塑料管:用螺杆熔融。 塑料粒子从料斗落入加热的料筒。旋转的螺杆(像绞肉机里的螺旋)靠热和摩擦把它们熔化,并不停地把熔体向前推。
成形管材。 熔体流过模具中的环形间隙,绕着中央的芯棒,由芯棒形成管子的孔。
冷却、牵引并切断。 软的管子通过水槽定型到最终尺寸。牵引机以稳定的速度把它拉走,锯子把它切成定长。
关键数据
- 材料
- 铝合金(目前最常见的金属)、铜、黄铜、镁;PVC、聚乙烯和聚丙烯等塑料
- 典型零件
- 门窗框、散热器、导轨和管材、水管、电缆绝缘层、塑料饰条和密封条
- 零件尺寸
- 铝型材宽度从约一厘米到几十厘米,切成几米的定长;塑料管直径从几毫米到一米以上
- 精度
- 铝:小截面约 ±0.1–0.3 mm。塑料管:通常零点几毫米
- 表面质量
- 光滑,带有淡淡的纵向模纹;铝材常经阳极氧化或喷漆
- 适合的批量
- 从小批量(模具便宜)到昼夜不停运转的塑料生产线
- 模具与设备成本
- 铝模具:常为几百到几千美元。压机和完整生产线:几十万到数百万美元
- 速度
- 铝:一整根铝锭几分钟压完。塑料:连续进行,通常每分钟几米
优点与局限
优点
- 一道工序就能做出复杂截面,包括空心截面
- 模具便宜,即使定制型材的小批量也负担得起
- 连续且快速,浪费很少(料头回收再用)
- 表面良好,可直接阳极氧化或喷漆
局限
- 只能是恒定截面;沿长度方向的孔或特征必须之后再加工
- 很薄的壁和尖锐的拐角很难实现
- 长型材可能扭曲或弯曲,必须拉伸校直
- 钢等硬金属需要非常大的力,模具磨损很快
应用领域
- 建筑门窗框、幕墙型材、栏杆、PVC 排水管
- 电子散热器、设备外壳、LED 灯带型材
- 交通运输火车和公共汽车车身段、车顶行李架、保险杠横梁
- 给排水与公用设施水管和燃气管、电缆导管、电缆绝缘层
- 消费品窗帘轨、梯子的边轨、花园水管
- 食品(同样的原理)意面、早餐麦片、零食
如何识别
- 截面沿整个长度完全相同;切断的端面能看到完整的型材轮廓。
- 沿长度方向的细直线(模纹),在裸铝上用灯光照着最容易看到。
- 锯切的端面,孔和缺口是之后加工出来的。
- 塑料管上,沿长度重复的印刷文字,是管子离开生产线时印上去的。
对比
观看
Hydro · 完整的铝挤压流程,逐步讲解
corematerials · 挤压杆、铝锭和模具的简单剖视图
Hydro · 一台真实的压机把铝锭变成型材
Machine GPM · 一条塑料管生产线:挤出机、冷却水槽、牵引机和锯
查看实拍照片
- 维基百科:挤出 — 正向挤压和反向挤压的示意图,型材和模具的照片
- 维基共享资源图片搜索
记住
- 挤出把材料推过成形的模具;产品在任何长度上都保持该截面。
- 铝由挤压杆一次推一根铝锭;塑料被熔化后由螺杆不停地推出。
- 模具便宜,使定制型材即使小批量也负担得起。