滚丝与攻丝
在毛坯上滚压出螺纹,或在孔中切削或挤压出螺纹
滚丝在带沟槽的模具之间把螺纹压在螺钉毛坯上,不切除任何金属。攻丝则用一种叫丝锥的工具,在孔内加工出与之配合的螺纹。两者合起来,完成了螺钉的故事:线材(3.4)、钉头(3.5),现在是螺纹。
工作原理
送入毛坯。 来自冷镦(第 3.5 课)的带头毛坯落入两块淬硬钢模之间。模面上有斜向的凸脊,形状与螺纹相同。
滚压。 一块模具不动,另一块从旁滑过。毛坯在两者之间滚动,凸脊压入其表面;金属在凸脊之间向上流动,形成牙顶。
螺钉成形。 一次行程,通常不到一秒,螺纹就完成了。没有去除任何金属,所以螺纹的外径比原来的毛坯更大。
钻孔。 加工内螺纹时,先钻一个比螺纹尺寸略小的孔(底孔尺寸)。
旋入丝锥。 丝锥(一种淬硬的螺钉形工具)旋转并进给到孔中。切削丝锥切出螺纹并产生切屑;挤压丝锥没有切削刃,而是把螺纹压入孔壁。
退出丝锥。 丝锥反转并旋出,留下可供螺栓旋入的内螺纹。
关键数据
- 材料
- 滚丝:延展性金属,如钢、不锈钢、铝、黄铜、钛。攻丝:几乎任何可切削的金属或塑料
- 典型零件
- 螺钉、螺栓、双头螺柱、螺纹杆(滚丝);发动机缸体、壳体、螺母上的螺纹孔(攻丝)
- 零件尺寸
- 滚丝螺纹从约 1 mm 到几十毫米;丝锥从不到 1 mm 到约 50 mm,更大的用其他方法切削
- 精度
- 螺纹公差等级通常可把尺寸控制在百分之几毫米
- 表面质量
- 滚压螺纹:光滑发亮。切削螺纹:略粗糙,有刀痕
- 适合的批量
- 滚丝:数千到数百万件。攻丝:从手工单孔到自动机床上的数百万个
- 模具与设备成本
- 滚丝模:每副几百到几千美元。丝锥:每支几美元到几十美元
- 速度
- 滚丝:常达每分钟数百件。攻丝:机器上每孔几秒
优点与局限
优点
- 滚压螺纹更强:纤维流线沿着螺纹走向,且表面经过加工硬化
- 滚丝和挤压攻丝没有切屑,也不浪费金属
- 非常快,单件成本低
- 丝锥便宜,几乎可用于任何机床,也可手工使用
局限
- 滚丝需要延展性金属和尺寸精确的毛坯
- 滚丝适合外螺纹;孔则需要改用攻丝
- 丝锥可能折断在孔里,尤其是小丝锥,且很难取出
- 切削丝锥会留下必须清理的切屑,尤其是在盲孔中
应用领域
- 紧固件螺钉、螺栓、双头螺柱、螺纹杆
- 汽车车轮螺柱、发动机螺栓、发动机缸体和变速箱上的攻丝孔
- 航空航天滚压螺纹的高强度螺栓,具有抗疲劳性能
- 机械框架、壳体和支架上的攻丝安装孔
- 管道螺纹管件和管端
如何识别
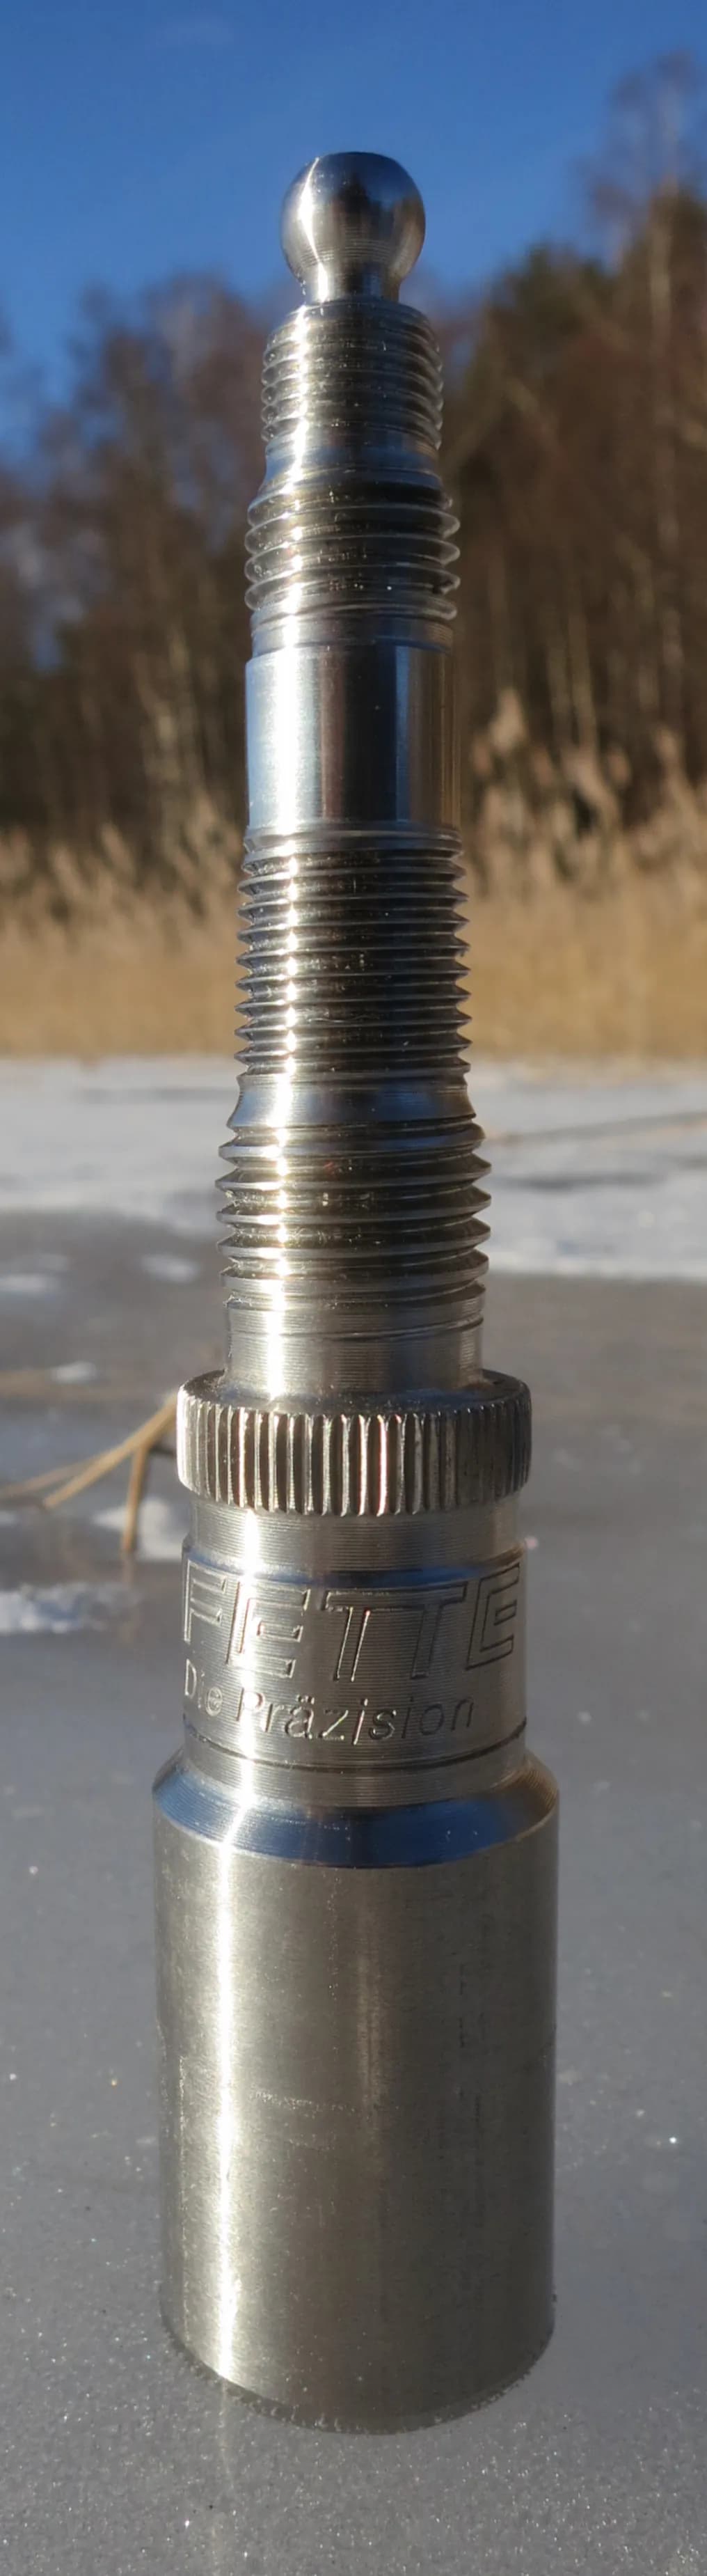
- 滚压螺纹:牙顶光滑发亮,最顶端有时有一道淡淡的接缝。
- 滚压螺纹:螺纹的外径比旁边的光杆更宽。
- 切削螺纹(丝锥或车床):有细小刀痕,螺纹起始处有时有小毛刺。
- 挤压攻丝的孔:螺纹光滑,没有切屑痕迹,每个牙顶上常有一条很小的分裂线。
对比
观看
Haas Automation, Inc. · 丝锥类型、底孔尺寸以及数控机床上的攻丝
Mr. G-Code Machining · 切削攻丝和挤压攻丝并排对比
TeskerMFG · 滚丝机工作中
TR Fastenings · 紧固件工厂高速滚丝
查看实拍照片
- 维基百科:Threading (manufacturing)(螺纹加工) — 螺纹切削和滚压方法,附照片
- 维基百科:Tap and die(丝锥与板牙) — 丝锥、板牙,以及切削丝锥和挤压丝锥的剖面
- 维基共享资源图片搜索
记住
- 滚丝在带沟槽的模具之间把螺纹压在毛坯上,没有切屑。
- 攻丝在钻好的孔内加工出与之配合的螺纹,方式是切削或挤压。
- 滚压螺纹比切削螺纹更强,因为金属的纤维流线沿着螺纹走向。