滚花
硬化的滚轮把防滑花纹压入旋转的零件
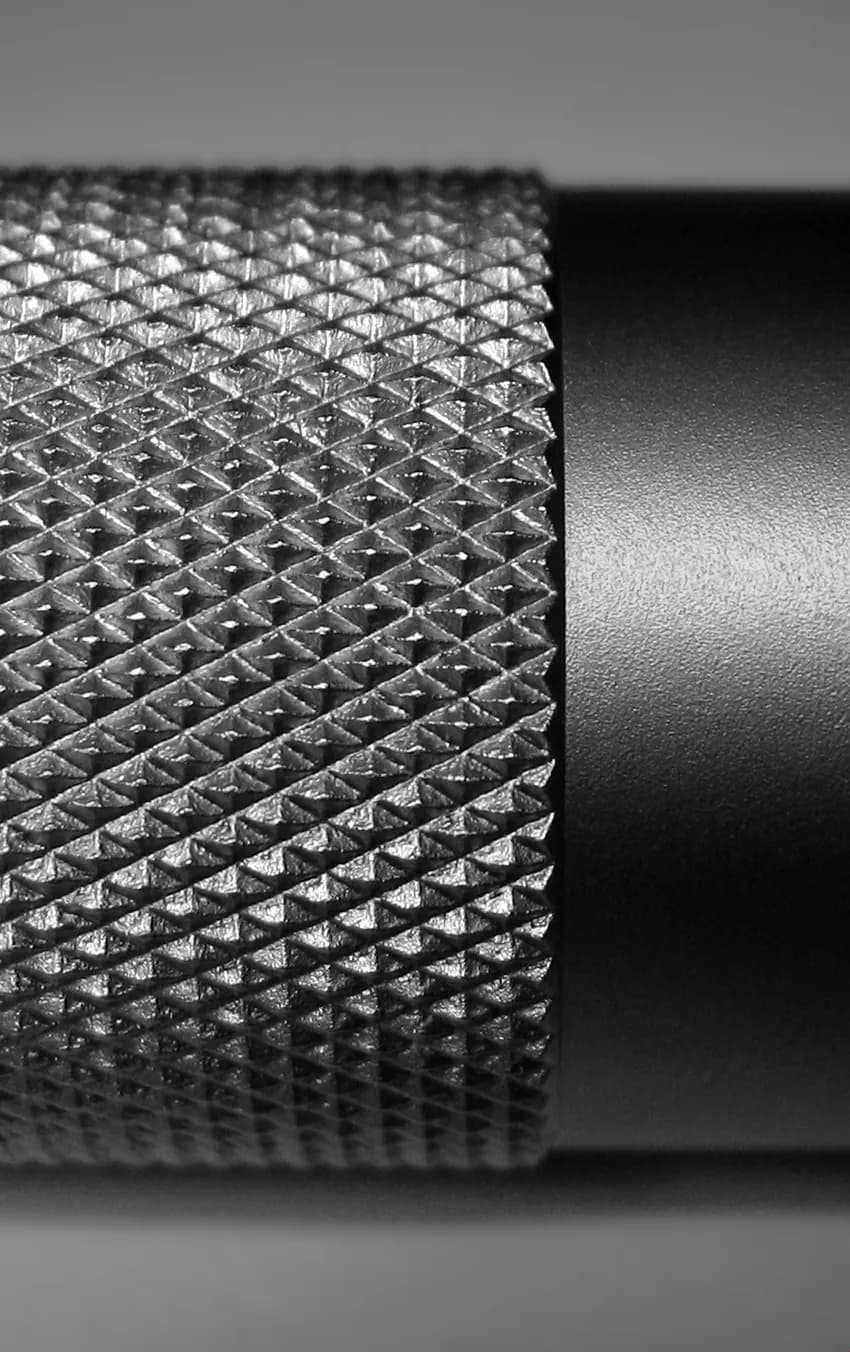
滚花是在圆形零件表面滚压出细小的凸纹,让手指能抓牢。你在杠铃握把、手拧螺钉和精密螺丝刀的手柄上都能看到。它便宜又快,通常在车削之后立刻在车床上完成。
工作原理
准备毛坯。 棒料先车到与滚花节距(凸纹间距)相匹配的直径。端部的小倒角(斜边)有助于滚轮顺利切入。
压入滚轮。 零件缓慢旋转,带细齿的硬化钢滚轮被用力压向表面。直齿滚出直纹;两个齿向相反倾斜的滚轮则滚出菱形花纹。
金属流入凸纹。 每个齿是把金属推开而不是切削,金属在齿间隆起。这就是挤压滚花:不产生切屑,但直径会略微增大。
让花纹对齐。 第一圈时,齿必须落回自己的沟槽,花纹才能均匀地首尾相接。如果周长不能被节距整除,就会出现乱纹:一种杂乱的双重花纹。
沿零件进给。 工具沿棒料移动,并浇注大量油,直到整个滚花带完成,有时分两道才能达到完整深度。最后去毛刺(去除尖锐的细屑)。
关键数据
- 材料
- 大多数延展性好(容易变形)的金属:钢、不锈钢、铝、黄铜;也可用于一些塑料。软金属最容易滚花
- 典型零件
- 旋钮、手拧螺钉、工具手柄、杠铃握把、压入孔中的销和嵌件
- 零件尺寸
- 通常是直径从几毫米到约 100 mm 的圆形零件
- 精度
- 滚花直径约 ±0.1 mm;节距(通常约 0.5–2 mm)比确切尺寸更重要
- 表面质量
- 有纹理的防滑表面;滚压出的凸纹看起来光滑,略有光泽
- 适合的批量
- 任意数量:从手动车床上的单件到自动车床上的数百万件
- 模具与设备成本
- 低:刀架和滚轮只要几十到几百美元,装在现有车床上即可
- 速度
- 每件几秒到一分钟,与车削在同一次装夹中完成
优点与局限
优点
- 工具便宜,适配任何车床,可在车削的同一次装夹中使用
- 快:一段滚花带只需几秒
- 挤压滚花不产生切屑,还会使凸纹加工硬化(通过变形变得更硬)
- 滚花带还能把销或嵌件锁在孔里
局限
- 挤压滚花压力很大,薄管可能被压扁或弯曲;切削滚花(倾斜的滚轮,刮出切屑)的压力小得多
- 直径会稍微变大,所以毛坯尺寸要为此预留
- 如果直径与节距不匹配,花纹就会乱纹
- 硬或脆的材料滚花效果差,滚轮也会磨损
应用领域
- 手工工具螺丝刀和锉刀手柄、丝锥扳手
- 健身杠铃和哑铃握把
- 仪器与机械手拧螺钉、调节旋钮、千分尺微分筒
- 装配压入销和螺纹嵌件,可锁入塑料或铝中
- 消费品手电筒筒身、笔杆、音响设备的音量旋钮
如何识别
- 整齐排列的细小菱形网格或直纹,环绕在圆形零件上。
- 滚压的凸纹顶部略圆、有光泽;切削的滚花则更利落、更锐利。
- 滚花带往往比旁边的光面直径略微凸出(更大),末端有一个小倒角。
- 花纹中出现一块模糊的重影,是乱纹的标志。
对比
观看
shop and math · 新手讲解,然后在车床上演示
jlinks101 · 手动车床上菱形花纹成形的特写
Mike Levy · 切削滚花与挤压滚花有何不同
Mazatrol Tips and Tricks · 滚花作为 CNC 车床程序中的一个步骤
查看实拍照片
- 维基百科:滚花 — 直纹、斜纹和菱形花纹及其用途,附几张照片
- 维基共享资源图片搜索
记住
- 滚花是在圆形表面滚压出防滑花纹;挤压滚花不产生切屑。
- 花纹必须能整除周长,否则就会乱纹。
- 挤压滚花会使直径变大;切削滚花刮出切屑,压力小得多。