齿轮加工(滚齿、插齿)
滚刀或插齿刀生成齿轮齿
齿轮加工给圆形的坯件切出齿。在两种主要方法中,刀具和坯件一起转动,就像已经啮合的齿轮一样,因此每个齿都得到同样精确的曲线齿廓。汽车变速箱、无绳电钻和风力涡轮机里的齿轮都是这样做的。
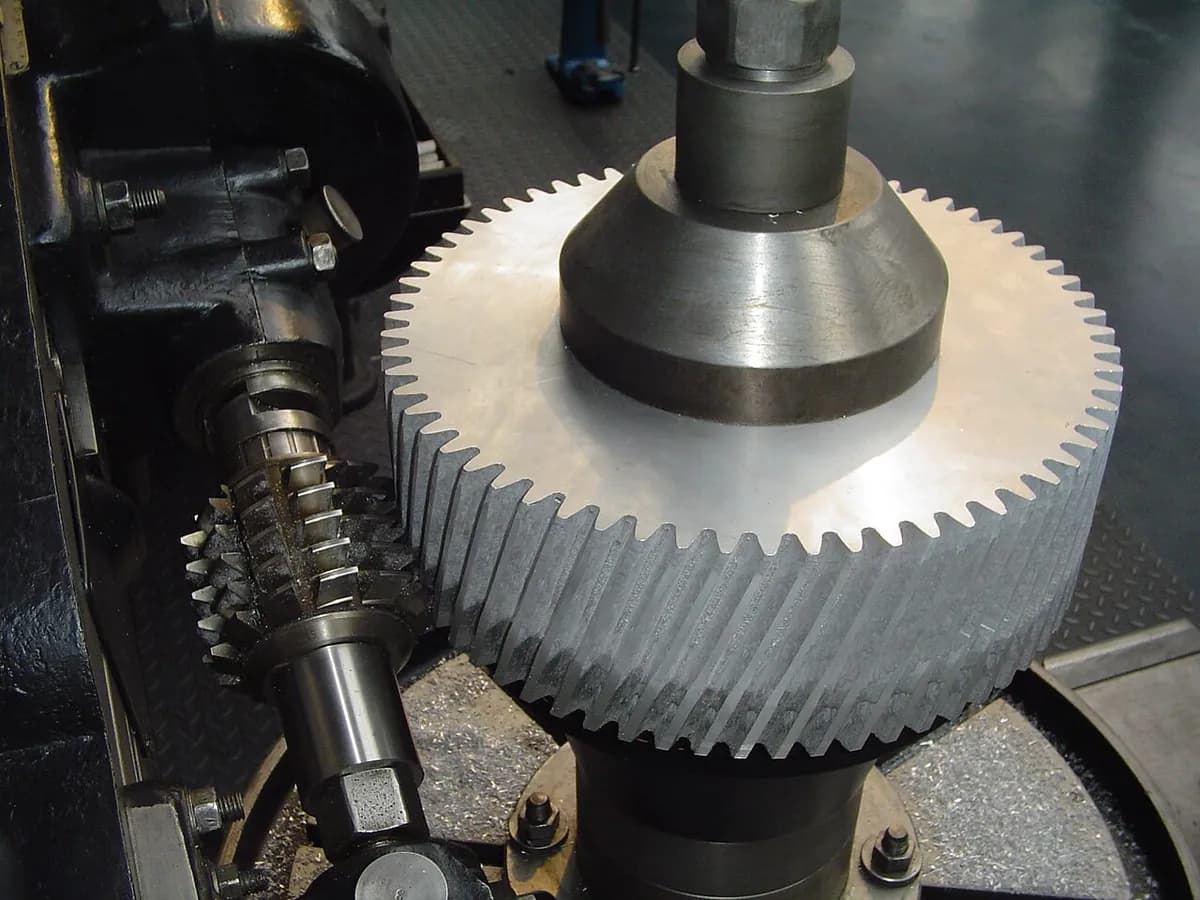
工作原理
装夹坯件。 齿轮坯(已车到尺寸、带中心孔的圆盘)夹在机床旋转的工件主轴上。
滚齿:滚刀与坯件同步旋转。 滚刀(形如蜗杆、带有许多切削齿的刀具)旋转,同时坯件按固定的传动比转动,就像蜗杆驱动蜗轮。
沿齿面进给。 滚刀沿坯件的轴线缓慢移动。每转一圈,每个齿槽都被多切一点,所以所有的齿一起成形。
插齿:上下往复行程。 对于滚齿够不到的齿轮,用形如齿轮的刀具像刨床一样上下运动,每次向下行程切削。
缓慢滚动啮合。 在两次行程之间,刀具和坯件各转一小角度,像啮合一样,直到所有的齿都成形。插齿可以切内齿轮,也能切紧挨着台阶(零件上的一级台肩)的齿。
切齿后,汽车和机器的齿轮通常要热处理(淬硬),精密的则再经磨削或珩磨。
关键数据
- 材料
- 钢(大多数齿轮)、铸铁、青铜、黄铜、铝、塑料
- 典型零件
- 直齿轮和斜齿轮(直齿或斜齿)、链轮、花键轴、蜗轮
- 零件尺寸
- 从几毫米宽的手表齿轮,到几米宽的风力涡轮机和矿山齿轮
- 精度
- 滚齿后通常为 AGMA 8–10 级或 ISO 7–9 级,齿形误差约 0.01–0.03 mm;磨齿可达约 ISO 4–5 级
- 表面质量
- 齿面通常 Ra 1.6–3.2 µm(Ra 为平均粗糙度;1 µm 是千分之一毫米)
- 适合的批量
- 从单个齿轮到数百万个;同一把滚刀可以切同样齿大小的任意齿数
- 模具与设备成本
- 滚刀和插齿刀几百到几千美元;数控齿轮机床几十万美元
- 速度
- 小型汽车齿轮每个几秒到约一分钟;几米宽的齿轮要好几个小时
优点与局限
优点
- 每个齿的形状都准确、一致
- 一把滚刀可加工同样齿大小的多种齿轮尺寸
- 滚齿快而连续,适合批量生产
- 插齿能加工内齿轮和多联齿轮
局限
- 需要专用而昂贵的机床
- 滚齿不能切内齿轮,也不能切紧挨着台阶的齿
- 插齿更慢,因为每次行程有一半时间不切削
- 淬硬后的齿轮为了达到最高精度,仍需磨削
应用领域
- 汽车变速箱齿轮、差速器齿轮、起动机和泵的齿轮
- 能源风力涡轮机齿轮箱、大型工业传动装置
- 机械减速机、输送机、机床传动
- 消费品电动工具、厨房搅拌机、自行车和摩托车链轮
- 航空航天直升机传动装置、发动机附件齿轮箱
如何识别
- 相同的齿,齿面为曲线(渐开线),这种齿廓能让齿轮平稳地相互滚动。
- 每个齿面上有沿滚刀行进方向的细小痕迹。
- 内齿轮,或紧靠台阶的齿轮,说明是插齿而不是滚齿。
对比
观看
ProdMach · 面向初学者,比较滚齿和插齿
Evolvent Design · 车间里直齿轮滚齿的近景镜头
Gleason Corporation · 现代机床上的批量滚齿,并带倒角
Liebherr · 一台超大型滚齿机正在工作
查看实拍照片
- 维基百科:齿轮加工 — 滚齿、插齿、拉削、铣削和精加工方法概述
- 维基百科:滚齿 — 滚刀和滚齿机的照片
- 维基共享资源图片搜索
记住
- 齿是“生成”的:刀具像啮合的配对齿轮一样与坯件一起滚动。
- 滚齿连续而快速;插齿上下往复,能加工内齿轮。
- 大多数精密齿轮先在软态下切齿,再淬硬,然后磨削。