车削(车床)
零件旋转;单刃刀具进行切削
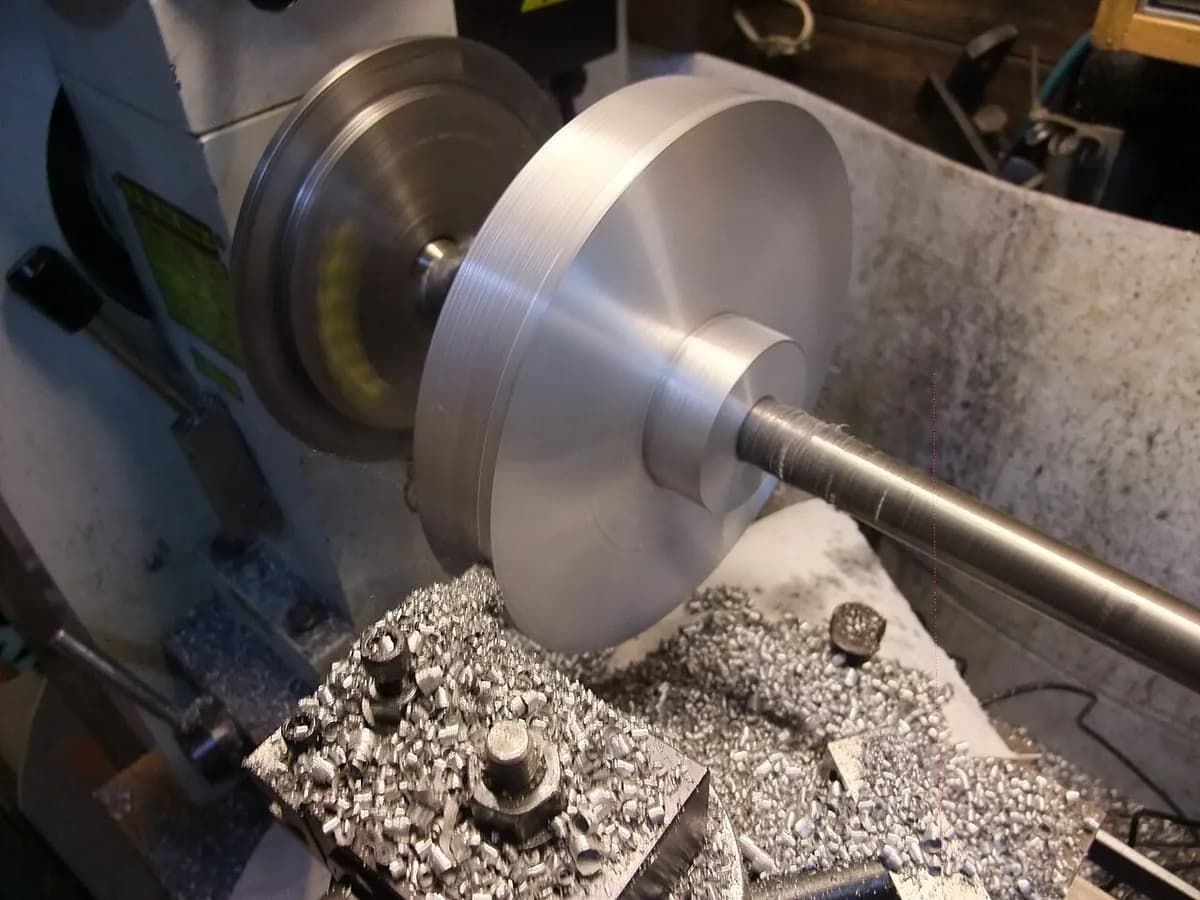
车削加工圆形零件:车床(使工件旋转的机床)转动一根棒料,一把锋利的单刃刀具沿其滑动并削去材料。木制棒球棒、桌腿和电机里的钢轴都是车出来的。这是让零件获得精确直径的标准方法。
一分钟看懂车削(车床),来自 MecMade
工作原理
夹紧零件。 棒料被夹在主轴箱(车床的电机端)的卡盘(带卡爪的旋转夹具)中。尾座顶尖(远端的尖形支撑)托住较长的零件。
让它旋转。 主轴带动零件旋转,转速通常为每分钟几百到几千转(rpm)。小直径和软金属转得更快。
设定切削深度。 刀具向轴线方向进给一个切削深度(吃刀量),粗加工通常为 1–4 mm,精加工走刀为 0.1–0.5 mm。
沿轴向进给。 溜板(滑动的刀架)按进给量使刀具平行于轴线移动,通常为每转 0.05–0.5 mm。
削下切屑。 刀具把外层剪切成切屑,留下直径更小、完全圆形的表面。同一台车床还能车平端面,切槽或车螺纹,也能镗孔(从内部扩大孔)和切断(把加工完的零件切下来)。
关键数据
- 材料
- 几乎所有金属(钢、铝、黄铜、钛),以及塑料和木材
- 典型零件
- 轴、销、衬套(套筒)、皮带轮、螺纹管件、旋钮
- 零件尺寸
- 从直径不到 1 mm 的手表零件到数米长的辊子和轴
- 精度
- 直径通常 ±0.01–0.05 mm;细心加工可达约 ±0.005 mm
- 表面质量
- 通常 Ra 0.8–3.2 µm(Ra 为平均粗糙度;1 µm 是千分之一毫米),带有细小的进给痕迹
- 适合的批量
- 从单件到数百万件;带送料器的自动车床可无人值守地大批量运行
- 模具与设备成本
- 刀片(可更换的硬质合金刀尖)每片几美元;车床从几千美元(手动)到几万或几十万美元(数控,计算机控制)
- 速度
- 小零件几秒到几分钟;大轴需要数小时
优点与局限
优点
- 直径非常精确,且全都在同一条共用轴线上
- 几乎适用于任何可切削的材料
- 刀具便宜、通用;不需要零件专用的工装
- 用送料器和数控很容易实现自动化
局限
- 只能做圆形,除非车床还装有旋转刀具
- 把一部分棒料变成切屑(可回收,但仍是废料)
- 细长零件如果没有支撑,会弯曲和振动
- 对于数百万件简单零件,成形(冷镦)更快,浪费也更少
应用领域
- 汽车轴、轮毂、制动盘、阀门零件
- 航空航天起落架零件、发动机轴、液压接头
- 能源与重工业涡轮转子、泵轴、钢厂轧辊
- 医疗骨螺钉、植入销、牙科种植体
- 日常用品笔管、旋钮、家具腿、棒球棒
如何识别
- 围绕圆形表面的细密、等间距的圆环或螺旋线:那是刀具的进给痕迹。
- 平整的端面上有围绕中心的圆形纹路,中间有时留有一个小凸点或旋纹。
- 台阶、槽、倒角(边缘上的小斜面)和螺纹,全都完美地对齐在同一条轴线上。
对比
观看
RAPID DIRECT · 对数控车削原理的通俗讲解
WWU Engineering and Design · 在手动车床上演示的基本操作
Haas Automation · 大型数控车床上的重切削粗加工,可见真实的切屑
GlacernMachineTools · 数控车床上的批量生产是什么样子
查看实拍照片
- 维基百科:Lathe(车床) — 新旧车床的自由授权照片
- 维基百科:Lathe center(车床顶尖) — 活动顶尖和两顶尖间车削
- 维基共享资源图片搜索
记住
- 零件旋转,刀具移动:这就是车削能做出圆形的原因。
- 三项设定控制每一次切削:主轴转速、进给量和切削深度。
- 螺旋形的进给痕迹和共用一条轴线的特征,会暴露出这是车削件。