钻孔
旋转的麻花钻扎进零件
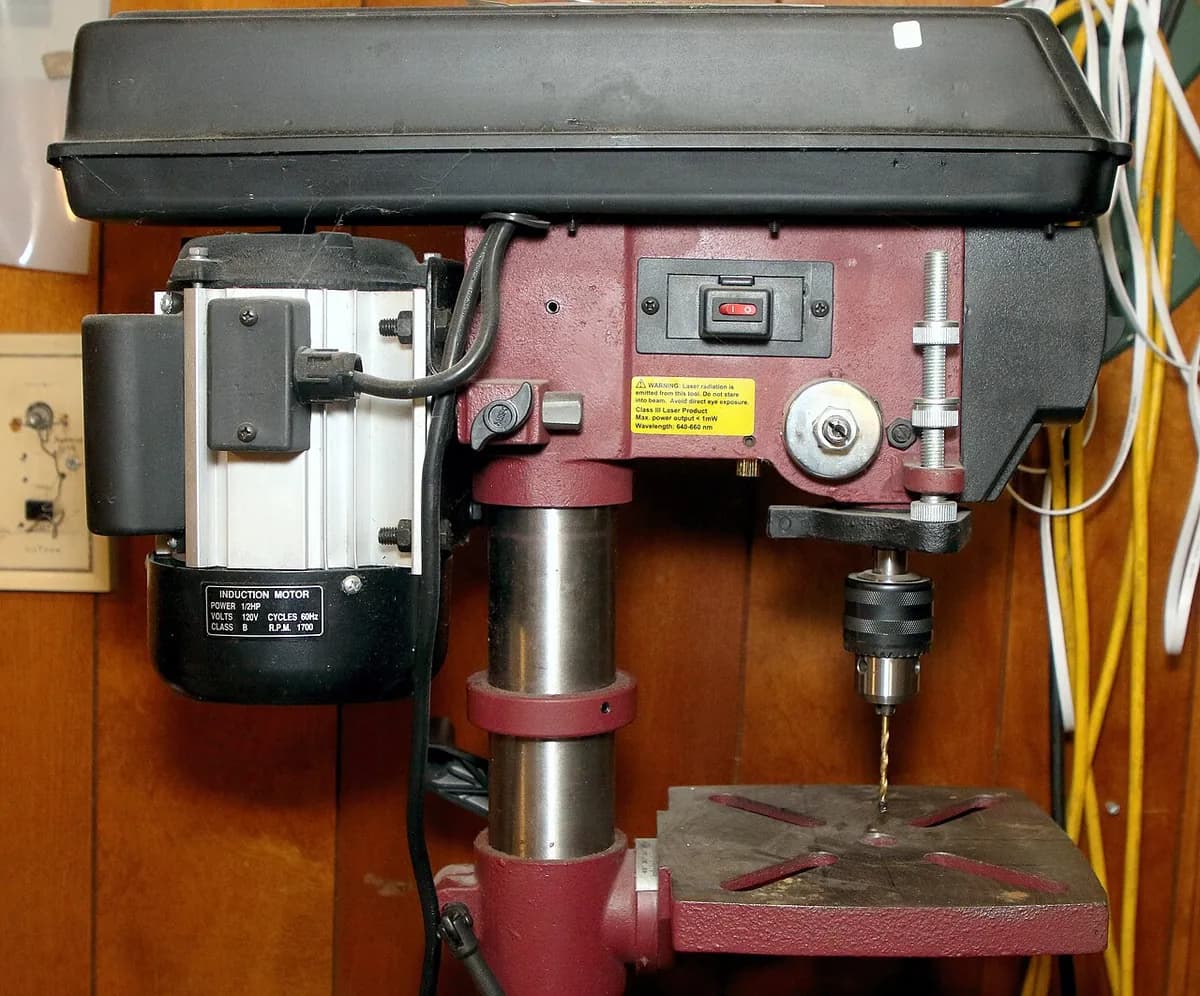
钻孔加工圆孔:一把带尖头的旋转刀具,即麻花钻,被直接推入材料。汽车上每个螺栓的孔、电路板上成千上万的微孔,以及你在家里墙上打的孔,都是钻出来的。它是所有机械加工操作中最常见的一种。
一分钟看懂钻孔,来自 MecMade
工作原理
划线并夹紧。 零件被夹紧,不会随钻头转动。先用一把短而刚性好的定心钻(手工则用样冲)标出准确位置,使钻头不会跑偏。
让钻头旋转。 主轴带动钻头转动,钢上的大钻头通常每分钟几百转(rpm),小钻头则几千转。
进给。 钻头沿自身轴线被推进。两条切削刃(锥形钻尖的刃)削切孔底,通常每转 0.05–0.3 mm。
排屑。 切屑沿容屑槽(螺旋槽)上行,从顶部涌出。切削液冷却钻尖,深孔则用短促的啄钻(进进出出的动作)排屑。
钻透并退出。 通孔在钻尖从另一侧钻出时完成,常留下毛刺(粗糙的边缘),需要去除。盲孔在设定深度停止,底部呈锥形;之后可以攻丝,在里面切出螺纹。
关键数据
- 材料
- 几乎所有材料:金属、塑料、木材、复合材料、电路板
- 典型零件
- 螺栓孔、销孔、铆钉孔、流体通道和电气过孔
- 零件尺寸
- 孔径从约 0.1 mm(电路板)到 50 mm 以上;深孔钻能钻到 100 倍直径或更深
- 精度
- 直径通常 ±0.05–0.1 mm;铰孔(轻度精加工切削)可达约 ±0.01 mm
- 表面质量
- 孔内通常 Ra 1.6–6.3 µm(Ra 为平均粗糙度;1 µm 是千分之一毫米)
- 适合的批量
- 任意:从手工钻一个孔,到自动化生产线上的数百万个孔
- 模具与设备成本
- 钻头几美元到几百美元;台钻几百美元,数控机床几万美元以上
- 速度
- 每个孔几秒;电路板钻机每秒能钻好几个孔
优点与局限
优点
- 快、便宜、简单
- 各种尺寸都有标准钻头,无需定制刀具
- 几乎适用于任何材料
- 易于自动化,每分钟可钻很多孔
局限
- 只能做圆孔,而且只能是直孔
- 孔往往略微偏大,也不是完全笔直
- 深孔很难:切屑堵塞,钻头可能跑偏或折断
- 会留下毛刺,精密孔之后需要铰孔或镗孔
应用领域
- 汽车发动机缸体和车轮上的螺栓孔、油道
- 航空航天客机蒙皮上的几十万个铆钉孔
- 电子印刷电路板上的孔和过孔
- 建筑钢梁和混凝土上的锚栓与螺栓孔
- 能源模具、涡轮零件和热交换器中的长冷却和流体通道
如何识别
- 圆孔,内壁上有细密的圆形刀纹。
- 不贯通的孔底部呈锥形(钻头的顶角,常约 118°)。
- 钻头进入或穿出处有小毛刺或倒角(斜削的边)。
对比
观看
Casual DIY · 面向初学者的台钻基础
Sandvik Coromant · 数控机床上的工业钻孔特写
MTDCNC · 加工中心上如何钻很深的孔
Newbury Electronics · 电路板工厂参观,包括数控钻微孔
查看实拍照片
- 维基百科:钻孔 — 钻头、钻床和孔
- 开放教材:《机械加工导论》,8.10 钻孔 — 照片和视频,采用 CC BY 4.0 许可
- 维基共享资源图片搜索
记住
- 钻头旋转并直接扎入;起切削作用的是它的两条钻尖刃口。
- 螺旋槽是排屑通道,这就是深孔需要啄钻和切削液的原因。
- 钻出的孔很快但较粗糙;铰孔、镗孔或攻丝可完成精加工。