磨削
硬质磨粒组成的高速砂轮削下表面
磨削用由无数微小而极硬的磨粒组成的高速旋转砂轮去除金属,每颗磨粒都像一把微型刀具。淬硬的钢轴、轴承套圈和钻头,都靠它得到最终尺寸和光滑表面。当零件必须精确到几微米(千分之一毫米)以内时,通常就要磨削。
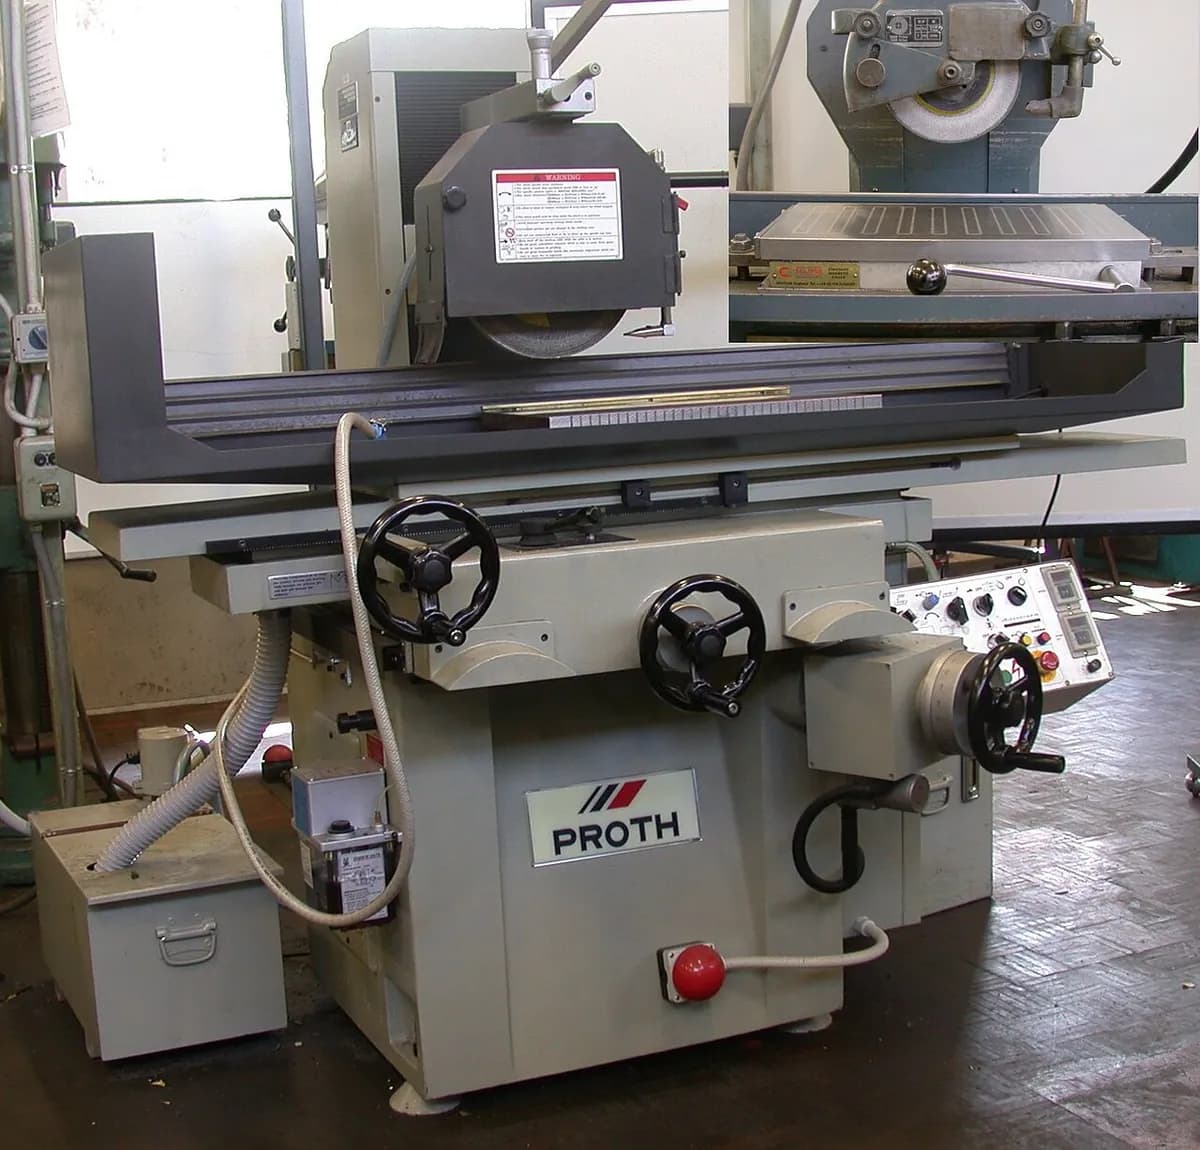
工作原理
修整砂轮。 金刚石头的工具掠过旋转的砂轮,使它转得完全正圆,并让磨粒锋利、露出来。
高速旋转。 砂轮每分钟转几千转;轮缘速度约 30 m/s(约 100 km/h)。
磨粒切出微小的切屑。 每颗接触零件的磨粒都削下一片比头发细得多的切屑。切屑热得发光:那就是火花。
大量浇注切削液。 一股水基切削液或油冷却零件,冲走切屑,并防止砂轮堵塞。没有它,表面会被烧伤(过热、变软或开裂)。
小步进给。 工作台带着零件在砂轮下来回滑动,每走一趟砂轮略微下降。最后几趟不再下降,称为光磨,直到火花消失为止。
关键数据
- 材料
- 淬硬钢、工具钢、铸铁、硬质合金、陶瓷、玻璃;铝等软金属容易堵塞砂轮
- 典型零件
- 轴承套圈和滚子、轴、量块、刀具刃口、机床平导轨
- 零件尺寸
- 从几毫米宽的滚针,到几米长的轧辊和机床床身
- 精度
- 通常几微米(约 ±0.005 mm);精密加工的直径可达约 1 µm
- 表面质量
- 光滑,从缎面到光亮;通常 Ra 0.2–0.8 µm(Ra 是表面粗糙度的平均高度)
- 适合的批量
- 任意:工具间里的一件,到无心磨生产线上的数百万件
- 模具与设备成本
- 砂轮(氧化铝、碳化硅,或昂贵的 CBN 和金刚石)几十到几千美元;精密磨床几万到一百多万美元
- 速度
- 按去除金属的体积算很慢,每件常需几分钟;贯穿式无心磨床每分钟能磨好许多小销
优点与局限
优点
- 能切削淬硬钢和其他普通刀具太硬而无法加工的材料
- 公差非常严(几微米)、表面光滑
- 机床类型很多:平面、轴、孔、型面
- 既适合单件,也适合全自动大批量生产
局限
- 去除金属很慢,所以留到最后零点几毫米
- 如果切削液或砂轮选择不当,过多的热量会烧伤或裂伤表面
- 砂轮会磨损,必须定期修整
- 精密磨床昂贵,磨屑(磨削产生的污泥)也不好处理
应用领域
- 汽车曲轴和凸轮轴轴颈、气门杆、变速器轴
- 轴承内圈和外圈、滚珠和滚子
- 工装模具钻头、立铣刀和冲头,在工具磨床上刃磨
- 航空航天涡轮叶片榫根、起落架零件
- 机械制造平导轨、量块、精密主轴
如何识别
- 非常细、笔直、平行的划痕,全都朝一个方向,或绕着轴。
- 光滑的缎面到光亮表面,用指甲划过有玻璃般的感觉。
- 旋转磨削的平面零件显示出重叠的旋涡弧线,而不是直线。
- 磨削表面上的蓝色或棕色斑块是磨削烧伤(局部过热)。
对比
观看
THATLAZYMACHINIST · 面向初学者参观外圆磨床:砂轮、修整,以及零件如何被夹持
Metal Cutting Corp · 无心磨削如何工作:砂轮、导轮和托板
Okamoto Europe · 图中那样的数控平面磨床正在工作
Fritz Studer AG · 精密外圆磨削,附火花和特写
查看实拍照片
- 维基百科:磨削(磨料切削) — 磨削的类型、砂轮和典型公差,附照片
- 维基共享资源图片搜索
记住
- 磨削靠无数微小磨粒切削,所以能加工淬硬钢和陶瓷。
- 它去除的材料很少,但能达到微米级的精度和精细的表面。
- 切削液和定期修整,使砂轮保持锋利,也避免零件被烧伤。