铣削
旋转的多刃铣刀在固定的零件上移动
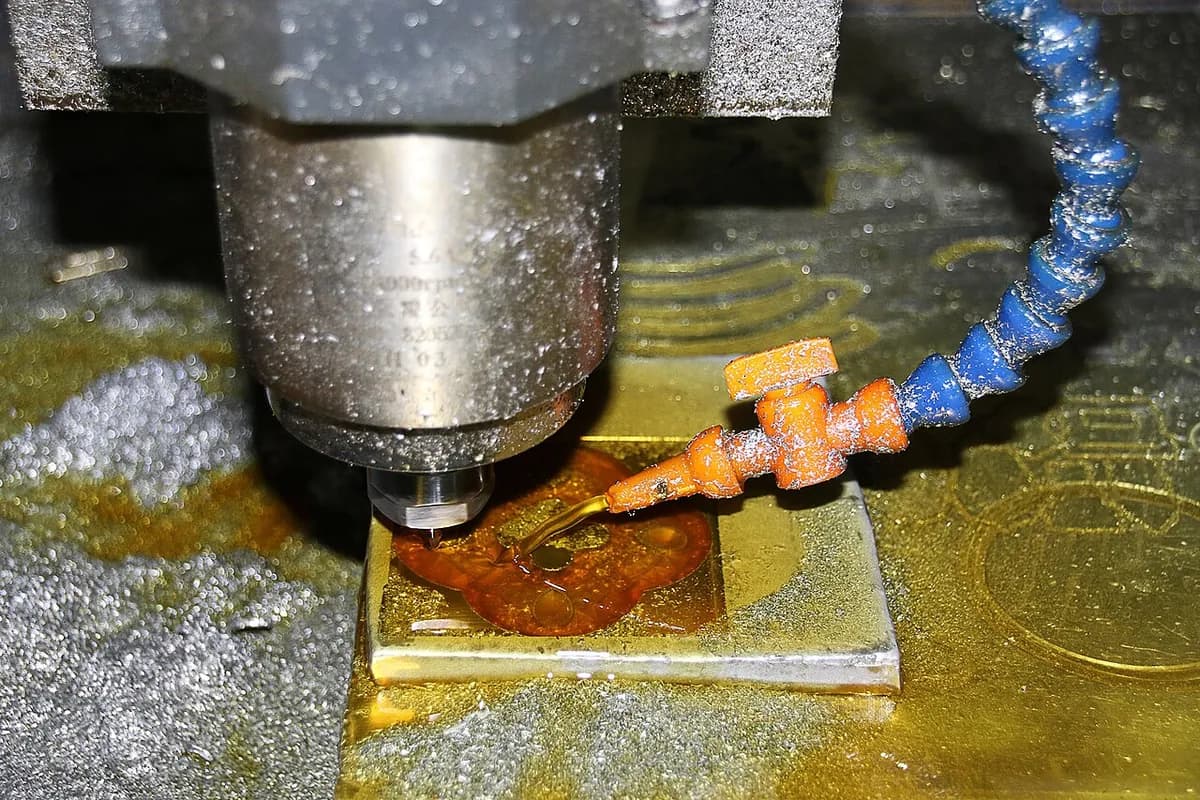
铣削用带有多个刀齿的旋转铣刀雕出零件,同时工件从旁边移过。它能做出平面、槽、型腔和几乎任何三维形状:发动机缸体平面、塑料注塑模和许多笔记本电脑的铝机身都是铣出来的。它是用途最广的机加工工艺。
一分钟看懂铣削,来自 MecMade
工作原理
夹紧毛坯。 虎钳(螺杆驱动的夹具)或螺栓把工件牢牢固定在机床工作台上,因为切削力很大。
旋转铣刀。 主轴带动带有多个切削刃(刀齿)的铣刀旋转。转速从切钢用的大铣刀每分钟几百转(rpm),到切铝用的小铣刀 20,000 转或更高。
设定切深。 铣刀下降到切削深度,精加工只有零点几毫米,粗加工可达几毫米。
进给工件。 工作台带着零件从铣刀下移动。每个刀齿咬下一小口,通常厚 0.05–0.2 mm,并把它甩出去成为切屑。
沿路径走刀。 CNC 程序(计算机数控:机床按编码坐标运动)沿 X、Y 和 Z 方向引导铣刀。它分多道描出轮廓、清除型腔,先粗加工,最后精加工,并自动换刀。
关键数据
- 材料
- 金属(铝、钢、钛、黄铜)、塑料、木材、复合材料
- 典型零件
- 支架、壳体、发动机缸体、模具、变速箱壳、样件
- 零件尺寸
- 从几毫米到大型龙门机床上的几米(飞机机翼零件)
- 精度
- 通常 ±0.01–0.05 mm;精密机床约 ±0.005 mm
- 表面质量
- 通常 Ra 0.8–3.2 µm(Ra = 平均粗糙度;1 µm 是千分之一毫米),可见刀路纹线
- 适合的批量
- 从单件和样件到几千件
- 模具与设备成本
- 铣刀几十到几百美元;机床从几千美元(手动)到几十万美元或更多(五轴 CNC)
- 速度
- 每件几分钟到几小时,取决于要去除多少材料
优点与局限
优点
- 几乎能做任何形状:平面、槽、型腔、三维曲面
- 无需专用工装:新设计只需要一个新程序
- 精确且可重复,易于自动化
- 适用于大多数实心材料
局限
- 大批量时,每件比铸造或模塑更慢、更贵
- 起始的毛坯块大部分可能变成切屑
- 内角总是保留圆角,因为铣刀是圆的
- 深而窄的型腔很难做:细长的铣刀会弯曲和振动
应用领域
- 航空航天机翼翼肋和翼梁、发动机机匣,由整块铝或钛铣出的支架
- 汽车发动机缸体和气缸盖(平面)、变速箱壳体、样件
- 工装模具注塑模、压铸模、冲压模
- 电子笔记本电脑和手机机身、散热器、外壳
- 医疗膝关节和髋关节植入物、手术器械
如何识别
- 平面上有细密的平行线或重叠的弧线:那是铣刀的轨迹。
- 型腔的内角是圆角,与铣刀的半径一致。
- 大平面上有大的圆形涡纹,三维曲面上有细小的棱(残留刀痕)。
对比
观看
Autodesk Fusion · 面向初学者的铣削基础
Sandvik Coromant · 铣刀工作的特写
DMG MORI · 五轴加工中心(还能倾斜零件的 CNC 铣床),由制造商演示
Practical Machinist · 真实的五轴切削加工复杂零件
查看实拍照片
- 维基百科:铣削(机械加工) — 铣刀、铣床和加工中心
- 维基共享资源图片搜索
记住
- 铣削时铣刀旋转,机床让零件或铣刀沿编好的路径移动。
- 每个刀齿咬下一小口,所以刀齿越多的铣刀进给越快。
- 圆角的内角和细密的路径纹线是铣削零件的标志。