电火花成形加工
火花把成形电极复制到盲腔中
电火花成形加工(EDM,电火花加工,也叫型腔加工或沉入式 EDM)用微小的电火花在金属中烧出成形的型腔。石墨或铜电极做成型腔的反形(型腔需要凹的地方它是凸的),沉入钢中却始终不接触它。许多塑料零件的模具,比如瓶盖、手机壳和汽车内饰件,其深筋和尖锐内角就是这样做出来的。
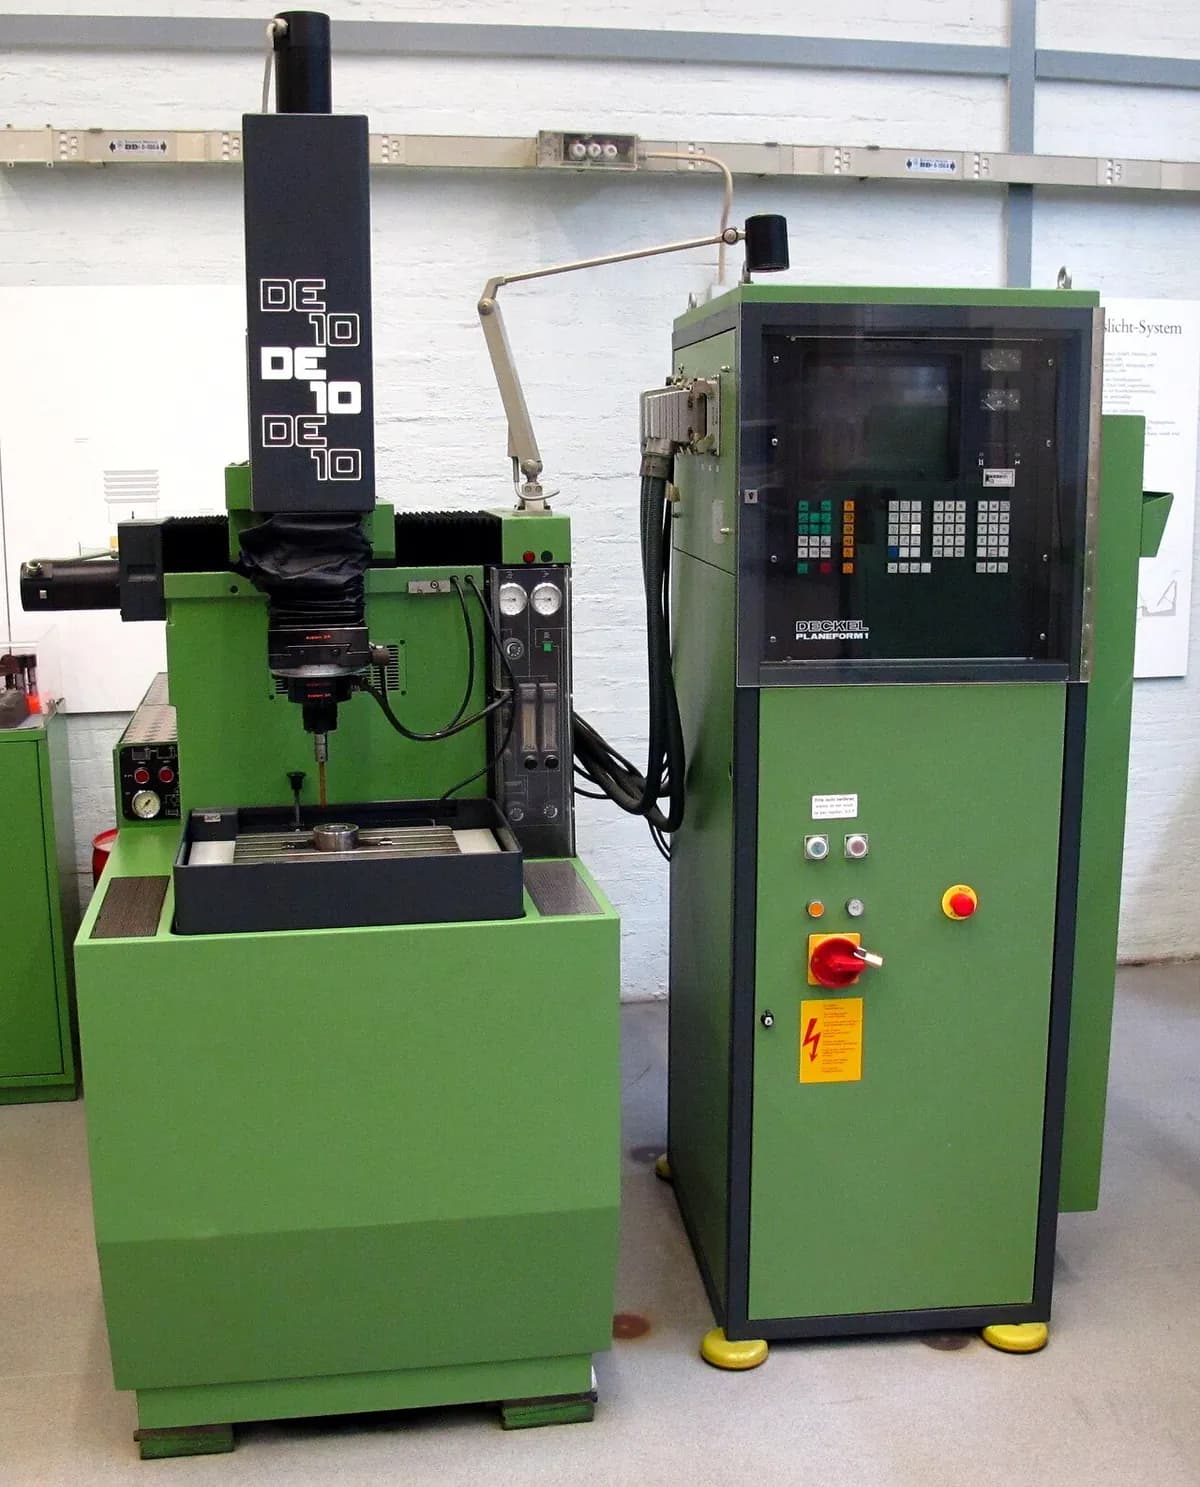
工作原理
制作电极。 石墨或铜电极被铣成型腔精确的反形,略小一些,为放电间隙留出空间。
浸没工件。 钢块放在工作台上,浸在装满绝缘油(电绝缘的液体)的油槽中。油在火花形成前阻断电流,冷却金属,并带走碎屑。
缩小间隙。 伺服系统(不断修正自身位置的电机)把电极降到只剩一道很小的间隙,通常是百分之几毫米。两者从不接触。
放电。 脉冲发生器发出短促的电压脉冲。每一个都击穿油层,温度约 8,000–12,000 °C 的火花熔化并汽化出一个微观的小坑。
冲洗并进给。 在脉冲之间,油把碎屑从间隙中冲走。伺服系统保持间隙恒定,电极继续下沉,每秒有几千次火花。
轻柔精加工。 机器切换到较弱的火花,常换用新的精加工电极,并做小幅的环绕运动。较小的火花留下较小的坑,得到最终的尺寸和纹理。
关键数据
- 材料
- 任何导电材料:淬硬工具钢、碳化钨、钛、镍合金、铜。不适用于塑料、玻璃或大多数陶瓷。
- 典型零件
- 模具和压铸模型腔、深而窄的筋和槽、尖锐的内角、淬硬零件上的盲键槽和内六角
- 零件尺寸
- 从小于 1 mm 的特征,到约一米宽的模块上的型腔
- 精度
- 通常约 ±0.01 mm;精细精加工后可达几微米(千分之几毫米)
- 表面质量
- 哑光,布满细小的凹坑。表面粗糙度 Ra(表面凸起的平均高度)从粗加工时的约 10 µm 到精加工时的约 0.2 µm。
- 适合的批量
- 单件和模具(每副模具都是独一无二的);小批量的小型精密零件
- 模具与设备成本
- 设备大约 10 万–50 万美元;每种形状一个定制电极,往往几个(粗加工和精加工)
- 速度
- 慢:通常每分钟去除 2–400 mm³ 金属;一个模具型腔往往要几小时到几天
优点与局限
优点
- 切淬硬钢和碳化物就像切软金属一样容易
- 没有切削力,所以薄筋和精细细节得以保留
- 尖锐的内角,以及几乎任意形状的深盲腔
- 出机就有均匀、可重复的纹理
局限
- 只适用于导电材料
- 慢:深型腔要几小时或几天
- 每种形状都需要定制电极,而且电极会损耗
- 会留下一层薄的重铸层(重新凝固的脆性表皮),可能需要抛光
应用领域
- 塑料注塑模具瓶盖、壳体、连接器和汽车内饰件的型腔
- 压铸和锻造铝壳体和锻造手工具用的淬硬模具
- 航空航天镍合金涡轮叶片上的异形冷却孔
- 电子微小连接器零件的模具和冲压模
- 工具车间取出卡在昂贵零件里的断丝锥和断钻头
如何识别
- 均匀的哑光“磨砂”表面,由微小重叠的凹坑构成,没有朝同一方向的刀痕。
- 旋转铣刀够不到的尖锐内角和深而窄的筋。
- 在塑料注塑件上,均匀细腻的哑光纹理往往来自火花腐蚀的模具(按 VDI 3400 纹理等级分级)。
- 在车间里:深灰色的石墨电极,看起来像零件精确的“反形”。
对比
观看
Practical Machinist · 为初学者讲解 EDM 的基本物理
temmy candra wijaya · 电极、间隙和火花的动画
Defiance Machine · 一台真实的机器在油中烧出型腔
Sodick Inc. · 自动换电极,可无人值守运行
查看实拍照片
- 维基百科:电火花加工 — 原理图、成形和线切割 EDM 设备
- 维基共享资源图片搜索
记住
- 电火花成形用油中的微小火花,把成形电极复制到任何导电金属中,无论多硬。
- 它慢,而且需要定制电极,所以适用于模具、冲模和其他工艺做不出的形状。
- 找尖锐的内角和均匀的哑光凹坑表面。