等离子切割
过热的气体射流熔穿导电的板材
等离子切割用被压缩成过热气体细射流的电弧切开金属板。它是切割约 3 到 50 mm 厚钢板的主力:拖车车架、机座、支架和维修工作。手持设备能放进汽车后备箱;CNC 等离子切割台能从整块钢板上切下零件。
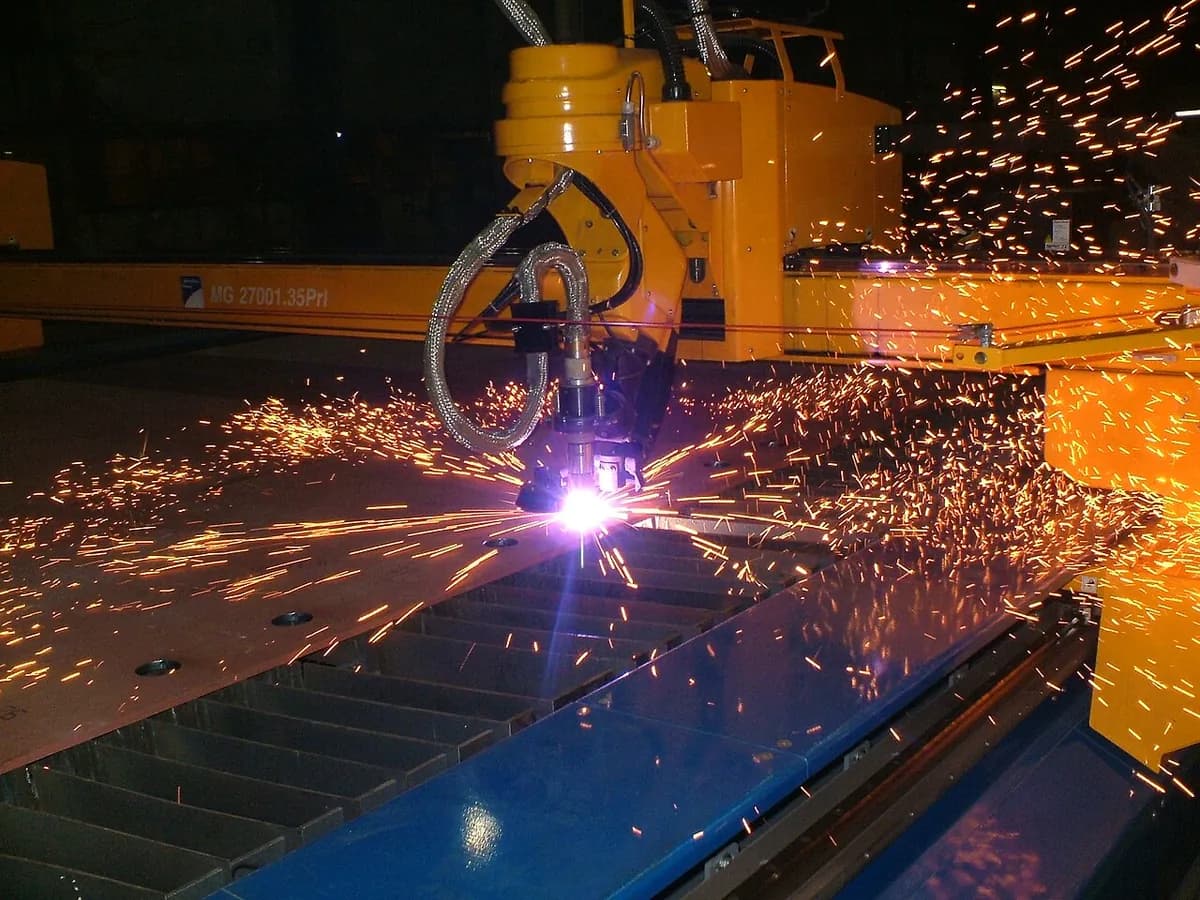
工作原理
闭合回路。 夹钳把板材接到直流电源(直流电,像电池那样)的正极。割炬内的电极是负极。
先起引导弧。 压缩空气或其他气体在割炬中旋流。电极与喷嘴之间的小引导弧(起始火花)把其中一部分变成等离子体,一种导电的气体。
压缩电弧。 喷嘴的细孔把电弧和气体压缩成一道细而极快的射流,核心温度约 20,000 °C。
到达板材。 射流碰到板材时,电弧跳到金属上,完整的切割电流通过它,通常几十到几百安培。金属在整个厚度上熔化。
吹除。 射流把熔融金属从切口底部作为火花吹出,通常落入水台,水台也能捕集烟尘。有些金属会粘在下缘,成为挂渣(重新凝固的珠粒)。
沿路径走。 CNC 龙门架让割炬沿轮廓移动,并保持高度恒定;手持割炬则由人来引导。
关键数据
- 材料
- 任何导电的金属:低碳钢和不锈钢、铝、铜、黄铜
- 典型零件
- 支架、底板、法兰、加强板、框架零件、废料和拆除切割
- 零件尺寸
- 板材通常 1 到约 50 mm 厚;CNC 台面常为 1.5 × 3 m 甚至大得多
- 精度
- 通常约 ±0.5 mm;精细电弧(高清)割炬更好
- 表面质量
- 比激光粗糙,有轻微斜角,下缘有挂渣,热影响区(被热量改变的带状区域)也更宽
- 适合的批量
- 从单件维修到 CNC 台上的板件系列
- 模具与设备成本
- 无需工装,但电极和喷嘴会磨损;手持设备几百美元起,CNC 台面几万美元起
- 速度
- 6 到 12 mm 钢板每分钟几米,厚板中比激光快
优点与局限
优点
- 中厚钢板上又快又便宜
- 设备成本低,包括便携式手持设备
- 能切不锈钢和铝,这是氧燃气火焰做不到的
- 坡口割头能切出可直接焊接的斜边
局限
- 只能切导电的金属
- 切缝更宽(1.5 到 4 mm),精度低于激光或水射流
- 边缘略带斜角,还有必须敲掉或磨掉的挂渣
- 弧光、烟尘和噪音需要遮挡屏和抽风
应用领域
- 钢结构制造建筑和桥梁用的底板、加强板、支架
- 重型设备与农业拖拉机和拖车的底盘板、铲斗、框架
- 造船船体板和加强筋,往往用坡口割头
- 暖通空调与风管由薄镀锌板切出的风管管件
- 维修、废料与拆除现场手持切割,拆解钢结构
如何识别
- 切边略微不垂直,切口的一侧往往比另一侧更垂直。
- 下缘有挂渣(重新凝固的金属珠粒),或是清除它们时留下的砂轮痕。
- 切面上有弯曲的拖痕,越往底部越滞后,切口旁有一条蓝色或草黄色的带。
- 孔略带锥度,或在切割起点(穿孔点)有一个小凹坑。
对比
观看
Messer Cutting · 简单讲解电弧、气体和割炬
Hypertherm EMEIA · 等离子何时胜过气体火焰,何时不如
Westermans International · CNC 高清切割及其切边质量的特写
Bueno's Handyworks · 小作坊里用手持割炬切割
查看实拍照片
- 维基百科:等离子切割 — 原理、手持和 CNC 割炬、坡口和切管、历史
- 维基共享资源图片搜索
记住
- 被小喷嘴压缩的电弧把气体变成等离子射流,熔化并吹走金属。
- 板材是电路的一部分,所以等离子只能切导电金属。
- 在几毫米到几厘米厚的钢板上性价比最好;比激光粗糙。