超声波加工
振动的工具把磨粒锤击进表面
超声波加工让一个成形工具每秒约 20,000 次抵着硬脆材料振动,中间隔着一层磨粒糊。每次撞击都会崩下微小的碎屑,因此工具的形状会慢慢沉入玻璃或陶瓷,而不会使其开裂。它能在玻璃和陶瓷上做出方形、星形和长槽形的孔,这些孔用钻头一钻就会碎。
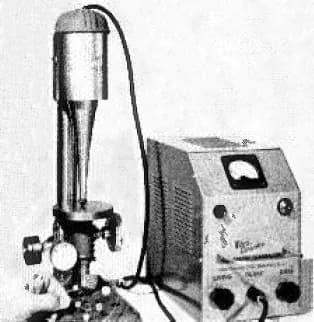
工作原理
产生信号。 发生器产生一个电信号,频率通常为 18–40 kHz(每秒几万次),刚好高于人耳听觉范围。
转换为振动。 压电换能器(一叠随电压伸缩的晶体)把信号转换为机械振动。
放大它。 变幅杆,即声极(一根锥形金属杆),把运动放大到工具尖端约百分之几毫米。
送入磨料浆。 磨料浆(水与碳化硼、碳化硅或氧化铝等磨粒的混合物)流过工具与零件之间。
崩碎。 工具每一次撞击都把磨粒打入表面。脆性材料崩出微小碎屑;工具本身从不直接切削。
进给并复制。 一个轻而稳定的力把工具向下压,使其精确的负形沉入零件。新的磨料浆带走碎屑。
关键数据
- 材料
- 硬脆材料:玻璃、石英、蓝宝石、氧化铝和氧化锆陶瓷、碳化硅、铁氧体、硬质合金。对软的延展性金属效果差。
- 典型零件
- 在脆性零件上加工圆孔和异形孔、槽、浅腔和雕刻
- 零件尺寸
- 特征尺寸约从 0.1 mm 到几十毫米;工具端面通常较小
- 精度
- 通常为百分之几毫米
- 表面质量
- 细腻无光,没有热损伤或毛刺;磨粒越细越光滑,Ra(表面凸起的平均高度)常低于 1 µm
- 适合的批量
- 从原型到大批量(1 件到 10 万件或更多)
- 模具与设备成本
- 工具简单且较软(常用低碳钢),但磨损很快;机床从几万美元起,数控旋转型更贵
- 速度
- 慢:工具通常每分钟进给零点几毫米到约一毫米
优点与局限
优点
- 切割玻璃、陶瓷和宝石而不使其开裂
- 任何孔形都行,不只是圆孔
- 无热、无化学变化、无毛刺
- 可加工电绝缘体,这点不同于电火花加工和电解加工
局限
- 慢,尤其是深孔
- 工具会磨损,必须更换或重新修形
- 对软的延展性金属效果差,它们只会凹陷而不会崩碎
- 深孔会变锥形,磨料浆很难到达底部
应用领域
- 电子陶瓷基板、铁氧体和石英零件上的孔与槽
- 光学玻璃、石英和蓝宝石视窗上的异形孔
- 航空航天工业陶瓷和陶瓷复合材料上的特征
- 制表与珠宝宝石和蓝宝石零件钻孔
- 实验室科学仪器用的玻璃和石英零件
如何识别
- 在玻璃或陶瓷上切出的非圆孔(方形、星形、长槽)。
- 孔壁带有细腻的磨砂哑光质感,没有热痕迹。
- 深孔略呈锥形,出口边缘有细小崩边。
对比
观看
ADTW Study · 振动工具、磨料浆和型腔的动画
Innovative learning of Engineering By MuthuKumar · 换能器、变幅杆、工具和磨料浆供给的讲解
Berkness Company · 机加工车间的真实影像
DMG MORI · 现代旋转型变体:一边旋转一边振动的金刚石工具
查看实拍照片
- 维基百科:Ultrasonic machining(超声波加工) — 原理、频率、磨料和变体(以文字为主)
- 维基共享资源图片搜索
记住
- 一个每秒振动约 20,000 次的工具锤击磨粒,把脆性材料崩削掉。
- 它是在玻璃、陶瓷和宝石上加工异形孔的方法,这些材料是钻头和电火花处理不了的。
- 留意玻璃或陶瓷上孔壁呈磨砂状的异形孔。