激光切割
聚焦光束熔化或汽化出一道窄缝
激光切割用一束聚焦光在平板材料上描出形状,把一条窄线熔穿。许多金属支架、机箱面板和亚克力标牌都是这样开始的。它不需要工装:机器直接根据图纸文件切割,所以做一件和做一千件一样容易。
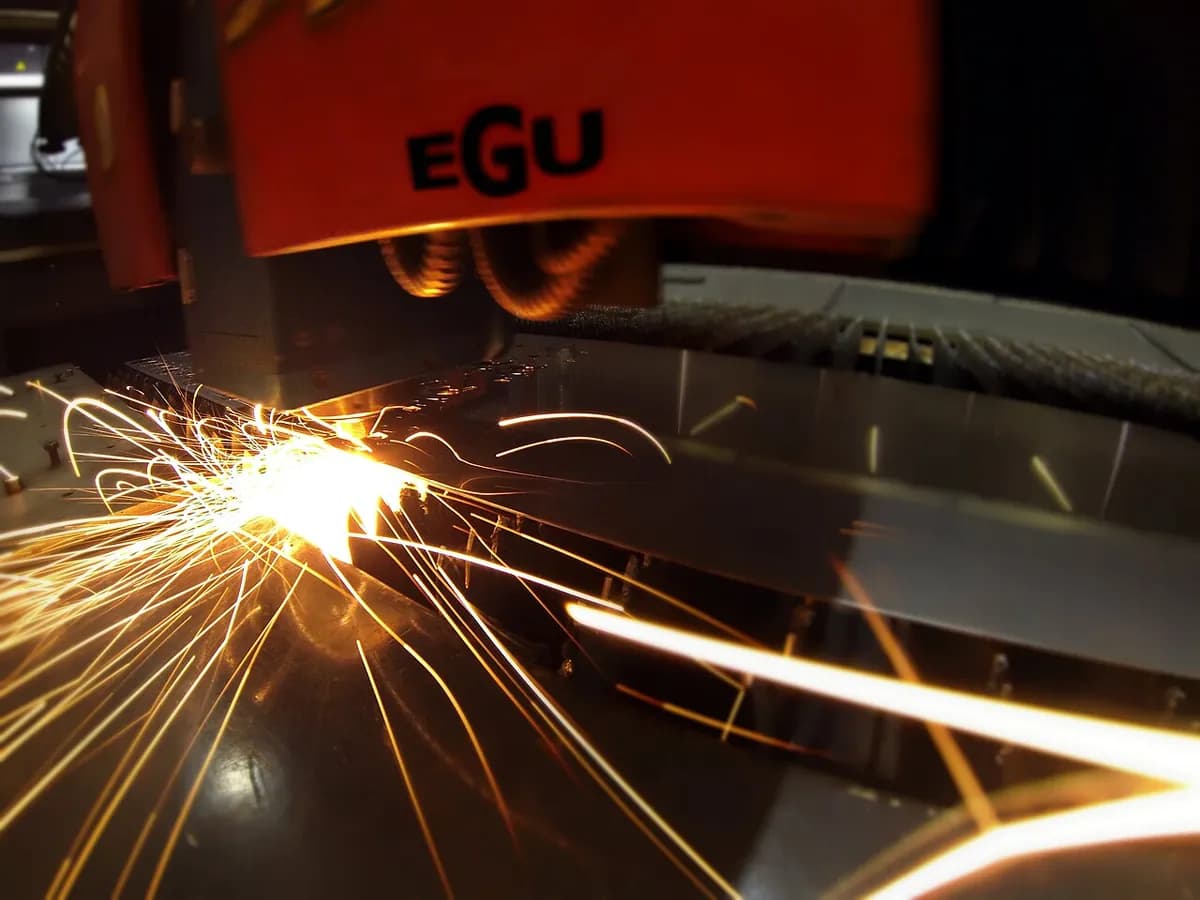
工作原理
产生光束。 激光器把电能变成强烈的不可见红外光束。光纤激光器(光束在玻璃光纤内部产生)主导金属切割;CO2 激光器(光束来自混合气体)常用于木材和塑料。
聚焦。 光纤(CO2 激光器则用反射镜)把光束送到切割头。透镜把它汇聚成只有零点几毫米宽的光斑。
熔化。 在这个光斑处,能量高度集中,材料在整个厚度上熔化或部分汽化。
吹除。 辅助气体从光束周围的喷嘴流出,把熔融金属从切口底部吹出,变成火花。氧气还会燃烧钢并增加热量;氮气则让切边干净明亮。
描出轮廓。 CNC 系统(计算机数控)让切割头沿轮廓移动,留下窄窄的切缝(切割形成的缝隙)。传感器使喷嘴始终保持在板材上方约 1 mm。
大多数机器把平板放在一排尖头支撑条上切割。管材激光切割机让管子在切割头下旋转,切出孔、槽和斜端。
关键数据
- 材料
- 低碳钢和不锈钢、铝、铜和黄铜(光纤激光器);木材、亚克力、纸板、织物和皮革(CO2 激光器)
- 典型零件
- 支架、机箱面板、垫片、标牌和字样、在板材上套排的平面零件
- 零件尺寸
- 平板通常最大 1.5 × 3 m 或 2 × 4 m;常见设备上钢板厚度可达约 25 mm
- 精度
- 通常约 ±0.1 mm
- 表面质量
- 切面光滑,带细小的垂直纹线;有一条很薄的热影响区(组织被热量改变的带状区域)
- 适合的批量
- 从单件到大批量,无需工装,并可自动上料
- 模具与设备成本
- 无需专用工装;业余级 CO2 切割机几千美元,工业光纤设备几十万美元
- 速度
- 薄板每分钟几十米;20 mm 钢板每分钟约 1 m
优点与局限
优点
- 无需工装:任何二维轮廓都可直接由图纸文件切出
- 切缝窄,细节精细,通常约 ±0.1 mm
- 薄板中速度快;零件经过套排(在板材上紧密排布)以节省材料
- 一台机器能加工多种金属,换成 CO2 光源还能加工木材和塑料
局限
- 主要是平板和管材;厚板切得慢
- 热量会留下一条很薄的变质区,还可能使薄件翘曲
- 高反光的铜和黄铜需要光纤激光器,还要格外小心
- 有些塑料,如 PVC,会释放有毒气体,绝不能用激光切割
应用领域
- 钣金加工作坊支架、面板、机器防护罩、单件零件
- 汽车样车车身件、用五轴激光器修切成形件、排气件
- 机械与农业框架、法兰、加强板、安装板
- 建筑与标牌装饰性幕墙屏、字样、楼梯部件
- 电子不锈钢锡膏钢网、薄型屏蔽件
- 创客与设计亚克力展示架、胶合板模型、皮具
如何识别
- 切面上有非常细而规则的垂直线(条纹),边缘利落方正。
- 边缘上有微小的连接片或缺口:微连接,即留下来把零件固定在板材上、之后再掰断的小桥。
- 每道切割起点处有一个小穿孔痕,是光束最初烧穿的地方,往往略偏离最终轮廓。
- 木材的边缘发褐,略有焦痕;亚克力的边缘则光亮,呈火焰抛光效果。
对比
观看
Ponoko Laser Cutting · 用简单的话讲解激光切割机的各个部件
Small Things · 为什么聚焦的光能熔化钢
TRUMPF Inc. · 光纤激光器切割 25 mm 厚钢板,火花四溅
Ray Frith · 车间里日常切割 3 mm 板材
查看实拍照片
- 维基百科:激光切割 — 激光切割头和切割零件的照片,附工艺数据
- 维基共享资源图片搜索
记住
- 透镜把光束聚焦成一个极小的光斑,把材料熔出一条线。
- 辅助气体把熔体吹走;氧气增加热量,氮气保持切边干净。
- 无需工装,精度约 ±0.1 mm:薄板到中厚板平面零件的默认选择。