化学加工与光化学蚀刻
光印的掩膜让蚀刻液只溶解裸露的金属
化学加工通过溶解来去除金属,同时用掩膜保护想保留的区域。它最常见的形式是光化学蚀刻,用光来印出掩膜,很像冲洗照片。电动剃须刀网膜、手机扬声器网罩和微小的电子触点都是这样制成的。
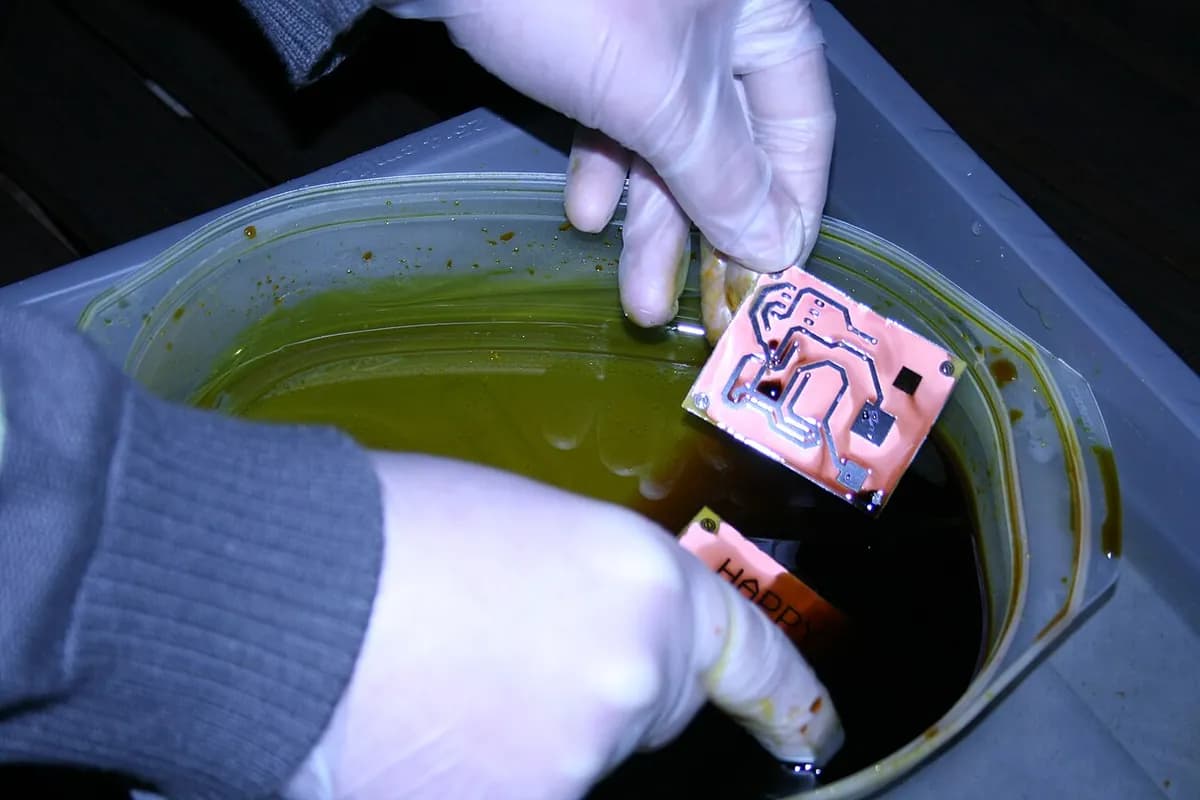
工作原理
清洁。 金属板经过脱脂和除氧化,使掩膜牢固附着。
涂膜。 两面都贴上光刻胶(一种感光塑料膜)。
曝光。 板材夹在两张底片(印有零件形状的胶片)之间,用紫外光照射。光线让胶片透明处的光刻胶硬化。
显影。 冲洗掉光没有照到的光刻胶,在要切割的位置留下裸露金属的窗口。
蚀刻。 板材在两面都喷有温热蚀刻液(一种腐蚀性溶液,常为三氯化铁)的喷淋下通过。金属从上下两面溶解,直到两边相遇并穿透。
去膜。 去掉剩余的光刻胶并冲洗板材。然后把几十个成品零件从连接小片上掰下来。
化学铣削是它的“大兄弟”:大型航空航天壁板先涂一层保护胶(橡胶状的保护涂层),再手工划开保护层,然后把整块壁板浸入槽中,使选定区域减薄。
关键数据
- 材料
- 几乎任何金属:不锈钢、铜、黄铜、镍、铝、钛、镍合金,不论硬度
- 典型零件
- 带有精细细节的扁平薄件:网、滤网、垫片、扁簧、引线框架、模板;化学铣:飞机蒙皮上的减薄凹槽
- 零件尺寸
- 板材厚度通常约 0.01–2 mm;零件从几毫米宽到整张板大小;化学铣削的壁板可长达数米
- 精度
- 通常约为板厚的 ±10%;最小的孔径大致与板厚相当
- 表面质量
- 板材保持原有的表面;切边光滑无毛刺,在厚度中间有一道轻微的凸脊
- 适合的批量
- 从几天完成的样品到数百万件;成本取决于板材数量,而不是零件复杂度
- 模具与设备成本
- 工装成本很低:一张底片几百美元;蚀刻线和化学品处理才是真正的投入
- 速度
- 蚀刻通常每分钟从每面去除百分之几毫米;薄板几分钟就能通过
优点与局限
优点
- 没有毛刺、没有热量、金属内没有应力
- 硬度无关紧要
- 工装便宜,几小时就能更换
- 复杂度不额外收费:10 个孔和 10,000 个孔成本相同
局限
- 只能做薄板,通常不超过约 2 mm
- 孔不能比板厚小太多
- 边缘不是完全垂直:有轻微的侧蚀和凸脊
- 腐蚀性化学品需要小心处理和废液处理
应用领域
- 电子引线框架、屏蔽罩、触点、锡膏钢网
- 航空航天化学铣削的机身和机翼蒙皮、垫片、滤网
- 汽车与能源燃料电池极板、电池栅网、传感器、热交换器板
- 医疗手术刀片、植入网、滤网
- 消费品剃须刀网膜、扬声器网罩、手表零件、装饰板
- 爱好与珠宝模型套件细节件、蚀刻首饰、铭牌
如何识别
- 一个非常薄的金属件,带有极其细小的孔或图案。
- 切边光滑无毛刺;放大镜下,沿厚度中间有一道轻微的凸脊。
- 轮廓周围有细小的连接片痕迹,零件原先就是靠它们固定在板上。
- 铭牌和模型零件上,字母或标志被蚀刻到板厚的一半(半蚀刻)。
对比
观看
Precision Micro · 工艺的每一步,都讲解得很清楚
United Western Enterprises Inc. · 参观一家真实的光蚀刻工厂
NW Etch · 涂膜、曝光和蚀刻的生产现场镜头
Advanced Chemical Etching Ltd · 工厂里一条完整的蚀刻生产线
查看实拍照片
- 维基百科:光化学加工 — 步骤、材料和应用
- 维基百科:化学铣削 — 涂保护层、划线、浸槽和航空航天用途
- 维基共享资源图片搜索
记住
- 光印的掩膜决定蚀刻液在哪里溶解金属。
- 它适合带有精细复杂图案的薄板,不留毛刺,也没有热损伤。
- 要看极细的孔、无毛刺的边缘和厚度中间的轻微凸脊。