冲孔与剪切
冲头把形状从板材上剪切出来,对着凹模
冲孔把硬质冲头穿过板材压入配套的凹模,从而在钣金上切出孔和形状。钢货架立柱上的槽和多孔格栅上的孔都是这样做的,一冲一个孔。剪切是用两把长刀片沿直线做出的同样的切割,大多数板材就是这样裁成定尺的。
工作原理
合模。 板材放在凹模(下工具:一个硬化的块体,开口形状与孔相同)上。压料板,即冲头周围的一块板,把板材压平。
压制。 冲头(上工具:形状与孔相同的硬化钢杆)下降,把金属推入凹模开口。边缘先弯曲并变圆。
剪切并开裂。 锋利的刃口在金属上切出一条光滑的带。然后裂纹从冲头边缘和凹模边缘开始,穿过间隙(冲头与凹模之间的小缝隙)彼此相向延伸。
冲断。 裂纹会合时,切下的圆片,称为冲落料,脱落并被推下穿过凹模,成为废料。
卸料并移动。 冲头抬起,同时压料板压住板材。在 CNC 转塔冲床(带旋转冲头库的计算机控制机床)上,工作台随后把板材滑到下一个孔的位置。
剪切
剪切(右下)沿直线应用同样的动作。压料器夹紧板材,一把长长的上刀片下落,刚好越过固定的下刀片。上刀片通常略微倾斜,所以沿线逐步切割,就像剪刀一样。刀片后面一个可调的挡块,称为后挡料,决定条料的宽度。
关键数据
- 材料
- 钢板、不锈钢、铝、铜和黄铜;用较简单的工具也可冲塑料、皮革和垫片板
- 典型零件
- 电气柜、支架、机箱面板、多孔屏、垫圈、货架立柱
- 零件尺寸
- 板材通常最厚约 6 mm;CNC 转塔冲床可加工最大约 1.5 × 3 m 的板材
- 精度
- CNC 转塔冲床上约 ±0.1 mm
- 表面质量
- 板面不受影响;切边有一条光亮带、一条粗糙带和一个小毛刺(锋利的凸起边)
- 适合的批量
- 用标准工具可做从样件到大批量;大规模生产时专用模具更划算
- 模具与设备成本
- 标准冲头和凹模每套几十到几百美元;CNC 转塔冲床要几十万美元
- 速度
- 一冲一个孔,每分钟往往几百次
优点与局限
优点
- 非常快:一冲一个孔
- 每个孔成本低;标准工具涵盖常见形状
- 无热量,所以孔周围的金属不变
- 同一台机器还能成形百叶窗(凸起的通风槽)和加强筋
局限
- 每种孔形都需要自己的冲头和凹模
- 只能加工板材,通常最厚约 6 mm
- 切边部分粗糙,并带有毛刺
- 窄于约板厚的孔可能会折断冲头
应用领域
- 电气控制柜、接线盒、电缆入口的敲落孔
- 建筑与家具货架立柱、多孔幕墙板、吊顶龙骨零件
- 家电与空气处理烤箱和洗衣机外壳、通风格栅、风管零件
- 电子与 IT服务器机架、电脑机箱、屏蔽板
- 汽车支架和加强件;冲压车身覆盖件的剪切下料
如何识别
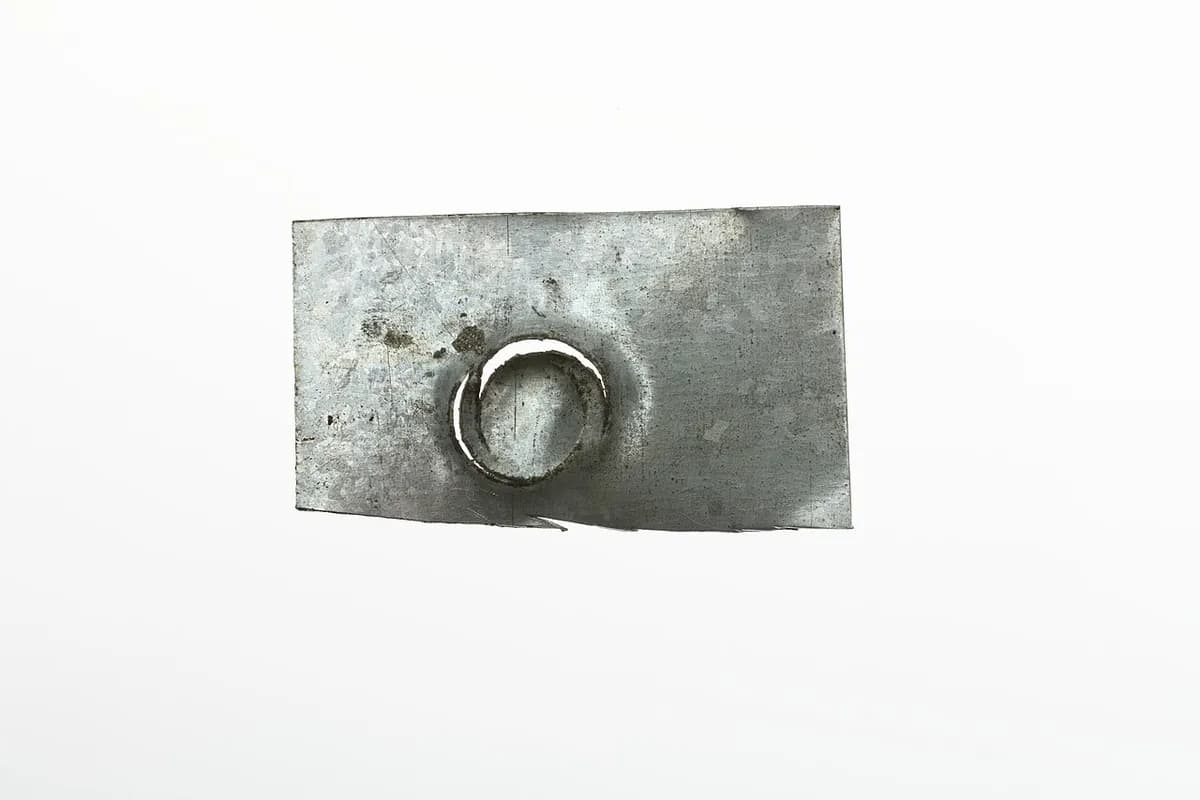
- 孔壁在靠近一面处有一条光亮带,在靠近另一面处有一条更暗、更粗糙的带。
- 一面的孔边略带圆角;另一面有一个小而锋利的毛刺。
- 大轮廓上有淡淡的扇形边缘,来自步冲:许多小而重叠的冲击。
- 成排相同的孔、槽或百叶窗,以及敲落孔(预先切了一部分的圆片,用来掰开穿电缆)。
对比
观看
Roy Manufacturing · 面向初学者的 CNC 转塔冲床及其工具参观
Headland Technology · 用动画拆解的机器各部件
TRUMPF Inc. · 冲压头及其工具工作的特写
NCTOOLS CADCAM · 一张冲满长排孔的板材
查看实拍照片
- 维基百科:冲孔 — 原理,附手动冲头和工业冲床的照片
- 维基百科:剪切(制造) — 直刃剪切概述
- 维基共享资源图片搜索
记住
- 冲头和凹模靠剪切来切割:金属先弯曲,被切开一部分,然后裂穿。
- 冲头与凹模之间的间隙决定切边质量和毛刺的大小。
- 冲孔是在板材上做出许多孔的最快方法;剪切是沿直线做同样的事。