超精加工与抛光
细油石或抛光轮去除最后的微观凸峰
超精加工和抛光是最温和的磨料工序:它们处理已经磨削过的表面,削去最后的微观凸峰。超精加工让轴承滚子和曲轴轴颈运转更平稳、寿命更长;抛光让水龙头、表壳和医用植入物拥有镜面般的光泽。两者都只去除几微米甚至更少。
工作原理
从磨削后的表面开始。 零件送来时已经磨到尺寸。在显微镜下,它的表面仍是一片细小的凸峰和划痕。
轻压细油石。 超精加工时,用极细磨粒(微小的磨料颗粒)的油石或砂带,轻轻压在旋转的零件上。
快速振荡。 油石以短而急促的行程来回振动,磨粒从旧的磨削痕迹上交叉划过,削去凸峰。
让它自行停止。 凸峰消失后,油石开始浮在一层油膜上,切削几乎停止。凹谷保留下来,之后可以储存润滑油。
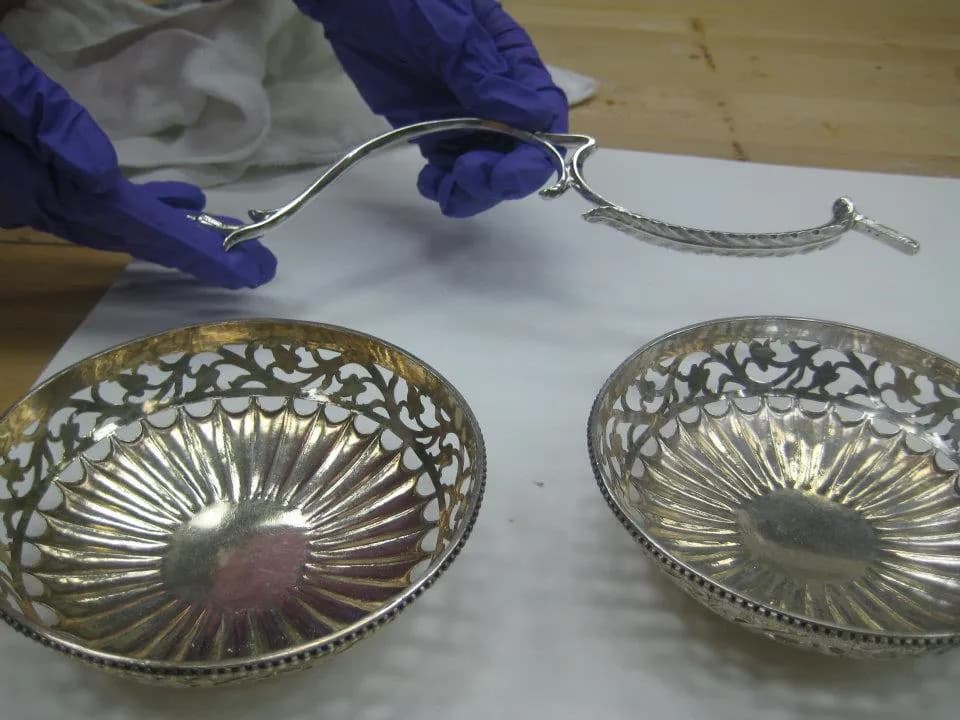
抛光出亮。 为了外观,把蘸有抛光膏(蜡块中的细磨料)的旋转布轮(抛光轮)压在零件上,用越来越细的等级抛光,直到像镜子一样反光。
关键数据
- 材料
- 淬硬钢、不锈钢、黄铜、铝、镀铬件、贵金属
- 典型零件
- 超精加工:轴承滚道和滚子、曲轴和凸轮轴轴颈、活塞杆。抛光:几乎任何形状,平面或曲面皆可
- 零件尺寸
- 从手表零件到数米长的辊子和杆件
- 精度
- 超精加工约去除 1 微米,几乎不改变尺寸;抛光针对外观,而非尺寸
- 表面质量
- 超精加工可达粗糙度约 Ra 0.01–0.1 µm;抛光可得到镜面效果
- 适合的批量
- 超精加工:大批量生产线。抛光:从手工单件到自动化或机器人生产线
- 模具与设备成本
- 油石、砂带、抛光轮和抛光膏是廉价耗材;自动化设备则是一笔可观的投资
- 速度
- 超精加工:每个表面几秒到不足一分钟。抛光:机器几秒,手工可达数小时
优点与局限
优点
- 表面非常光滑,减少轴承和轴上的摩擦、磨损和噪声
- 超精加工保留凹谷,可以储存油
- 产生的热很少,因此不会损伤淬硬表面
- 抛光让零件更美观,也更容易清洁
局限
- 无法修正尺寸或形状误差;零件必须事先磨得足够精确
- 超精加工针对每类零件都需要专用的磨头或机床
- 手工抛光缓慢,需要熟练技艺,还可能磨圆锐边
- 抛光产生的粉尘和用过的抛光膏必须抽走并妥善处理
应用领域
- 轴承球轴承和滚子轴承的滚道、滚子
- 汽车曲轴和凸轮轴轴颈、减震器杆
- 医疗髋关节和膝关节植入物、手术器械
- 消费品表壳、珠宝、水龙头、炊具
- 液压活塞杆和密封表面
如何识别
- 超精加工过的轴颈看起来明亮但略带缎面感,看不到磨削纹路。
- 抛光过的零件能像镜子一样映出您的脸,在掠射光下常能看到淡淡的旋纹。
- 装饰性金属零件上圆润、柔和的边缘,暗示经过了抛光轮抛光。
- 在轴承上,滚动轨道明显比周围磨削面更亮。
对比
观看
Supfina · 厂商对原理的清晰讲解
Cutting Tool Engineering · 生产中的轴承零件超精加工
Balu Forge Industries Ltd · 工厂中曲轴轴颈的磨料精整
Avid Welder · 手工用越来越细的磨料抛光到镜面
查看实拍照片
- 维基百科:Superfinishing(超精加工) — 原理及其通过式和切入式变体,附照片概述
- 维基百科:Polishing (metalworking)(金属抛光) — 磨料粒度、抛光轮和抛光膏,附照片
- 维基共享资源图片搜索
记住
- 这些工序只去除已磨削表面上最后的微观凸峰。
- 超精加工改善功能:运转更平稳、寿命更长、油留在凹谷中。
- 抛光改善外观:用越来越细的磨料打出镜面效果。