珩磨
油石在孔内旋转并往复
珩磨用磨料油石在孔内擦磨,油石同时旋转并上下滑动,从而完成孔的精加工。它让发动机缸筒内孔又圆又直,并留下细密的交叉网纹,为活塞环存油。液压缸、齿轮孔和燃油喷射零件也要珩磨。
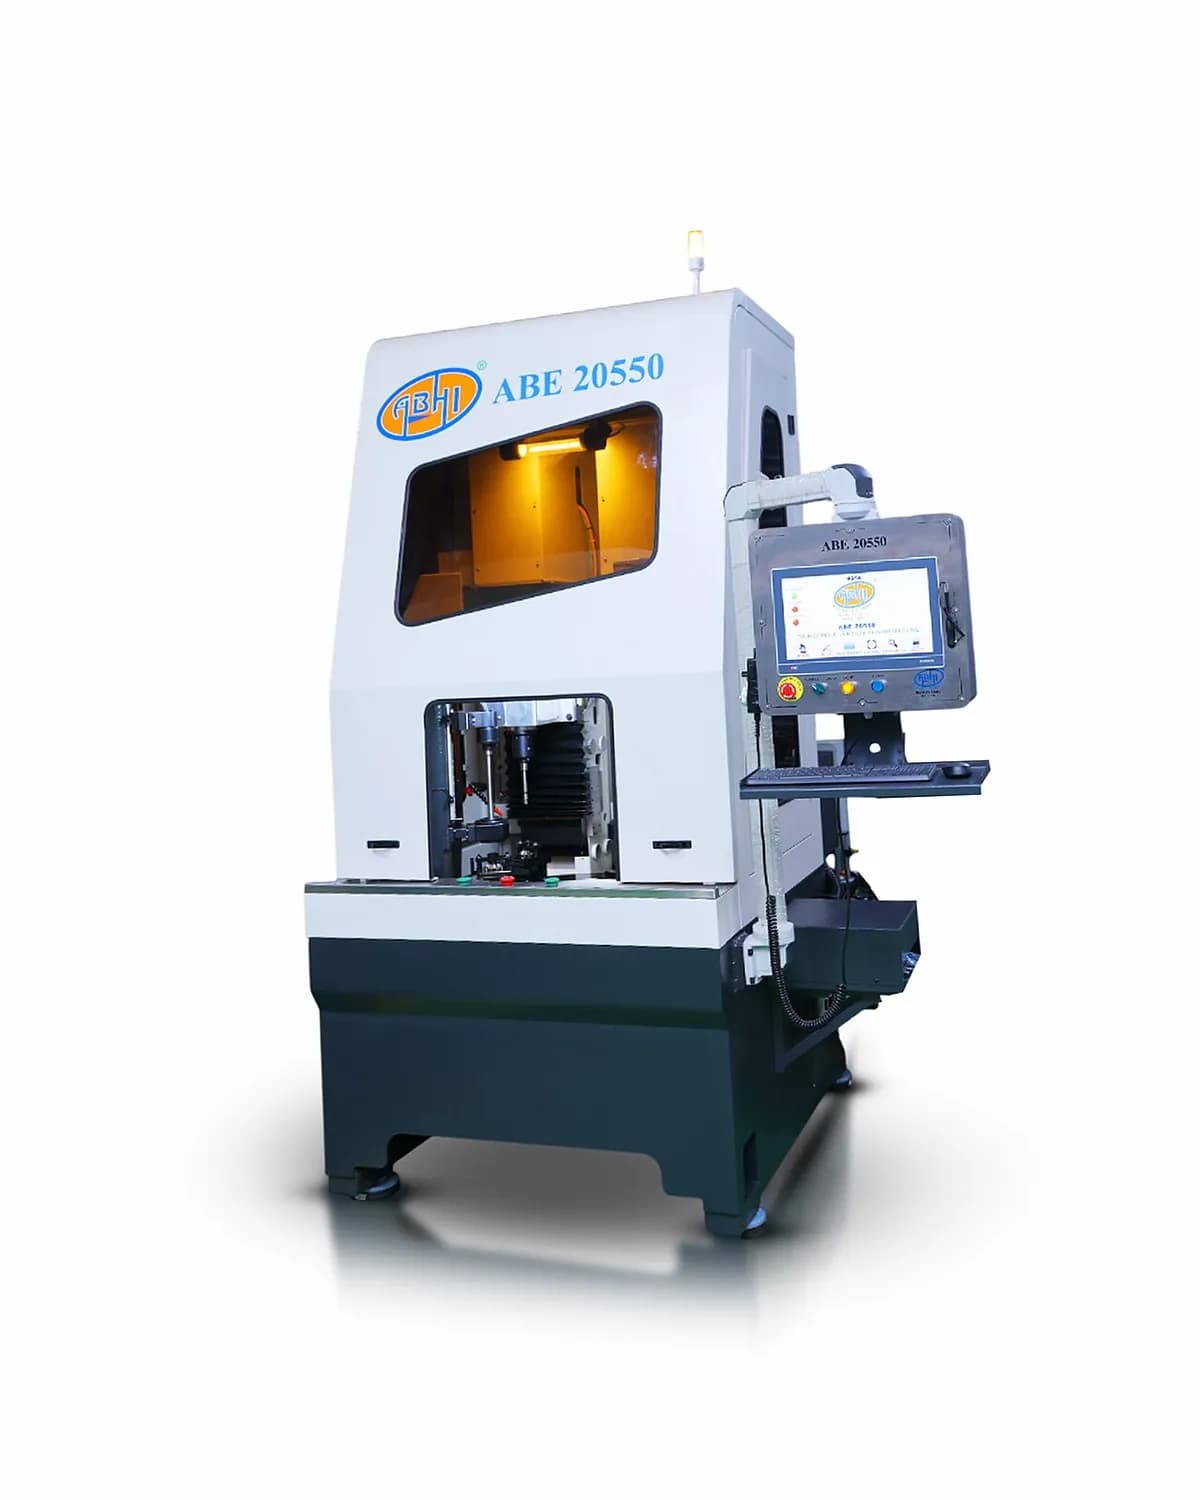
工作原理
插入珩磨头。 珩磨工具滑入一个已钻、镗或磨到接近尺寸的孔。它的轴常略微浮动,使工具跟随孔自身的轴线。
涨出油石。 工具内的锥体或楔块以稳定而温和的压力,把几根长的磨料油石(粘结磨粒的条)向外顶在孔壁上。
同时旋转和往复。 工具一边旋转,一边沿孔上下运动。由于油石很长,它们先磨到高点并把它磨掉,所以孔变得更圆、更直。
形成交叉网纹。 每颗磨粒划出一道斜划痕,上行程的划痕与下行程的划痕相交。角度常约 45°,由往复速度与旋转速度之比决定。
冲洗并测量。 珩磨油冲走切屑和磨损的磨粒。量规检查直径,到尺寸即停止,通常去除百分之几毫米。
关键数据
- 材料
- 铸铁、钢(包括淬硬钢)、带缸套或涂层的铝孔、青铜、陶瓷
- 典型零件
- 发动机缸筒、液压缸、连杆孔和齿轮孔、阀体和喷油器体
- 零件尺寸
- 孔径从几毫米到约 1 m;液压缸管可长达几米
- 精度
- 圆度和直线度在几微米之内;尺寸通常控制在约 ±0.005 mm
- 表面质量
- 受控的交叉网纹;粗糙度通常 Ra 0.1–0.8 µm,取决于磨粒粒度
- 适合的批量
- 从单台发动机大修,到每年珩磨数百万个缸筒的自动化生产线
- 模具与设备成本
- 油石和珩磨头几十到几百美元;批量珩磨机床是一项重大投资
- 速度
- 批量生产中通常每个孔不到一分钟;大孔更久
优点与局限
优点
- 纠正之前工序留下的圆度、直线度和锥度误差
- 留下能存油的交叉网纹,有助于活塞环密封和磨合
- 适用于淬硬钢和铸铁
- 力和温度都低,所以表层不会被烧伤或产生应力
局限
- 去除的材料很少,所以孔必须已接近尺寸
- 不能移动孔的位置:浮动的工具跟随现有的孔
- 基本局限于圆孔(有些机器也能加工外径或平面)
- 油石会磨损,其磨粒必须与材料和所需的表面相匹配
应用领域
- 汽车发动机缸筒内孔、连杆孔和齿轮孔
- 液压缸管、阀体、泵壳
- 燃油系统喷油器和燃油泵的孔
- 航空航天起落架液压缸、作动器孔
- 发动机大修在装新的活塞环前,重新珩磨磨损的缸筒
如何识别
- 孔内有细密交叉的直划痕,角度规则。
- 缸筒内是缎面般均匀的灰色表面,而不是镜面光亮。
- 在磨损的发动机上,活塞环摩擦最多的地方,交叉网纹被磨光了。
- 珩磨过的液压缸管摸起来光滑,但在斜射光下能看到淡淡的交叉线。
对比
观看
Car Cure · 发动机为什么需要交叉网纹,面向初学者讲解
Uncle Tony's Garage · 动手珩磨,选择油石并检查交叉网纹
Sunnen Products Company · 生产中的自动化立式珩磨机
Chris Fisher · 柔性球形珩磨头,简单的车间版本
查看实拍照片
- 维基百科:珩磨(金属加工) — 珩磨工具、珩磨后的缸筒内孔和交叉网纹,附照片
- 维基共享资源图片搜索
记住
- 珩磨用同时旋转和往复的油石擦磨孔。
- 它能使圆度、直线度和尺寸更完美,但不能移动孔的位置。
- 它留下的交叉网纹能存油,使活塞环密封良好且更耐用。