线切割(Wire EDM)
细细移动的丝上的火花切出贯通轮廓
线切割(电火花线切割,EDM)用一根从不接触金属的细黄铜丝切割金属:每秒数千次微小的电火花从丝上跳出,把金属蚀除。它能做出冲孔模和冲压模中精确的开口、齿轮和花键轮廓,以及淬硬钢上的细槽。由于丝不施加推力,硬度无关紧要,精度可达千分之几毫米。
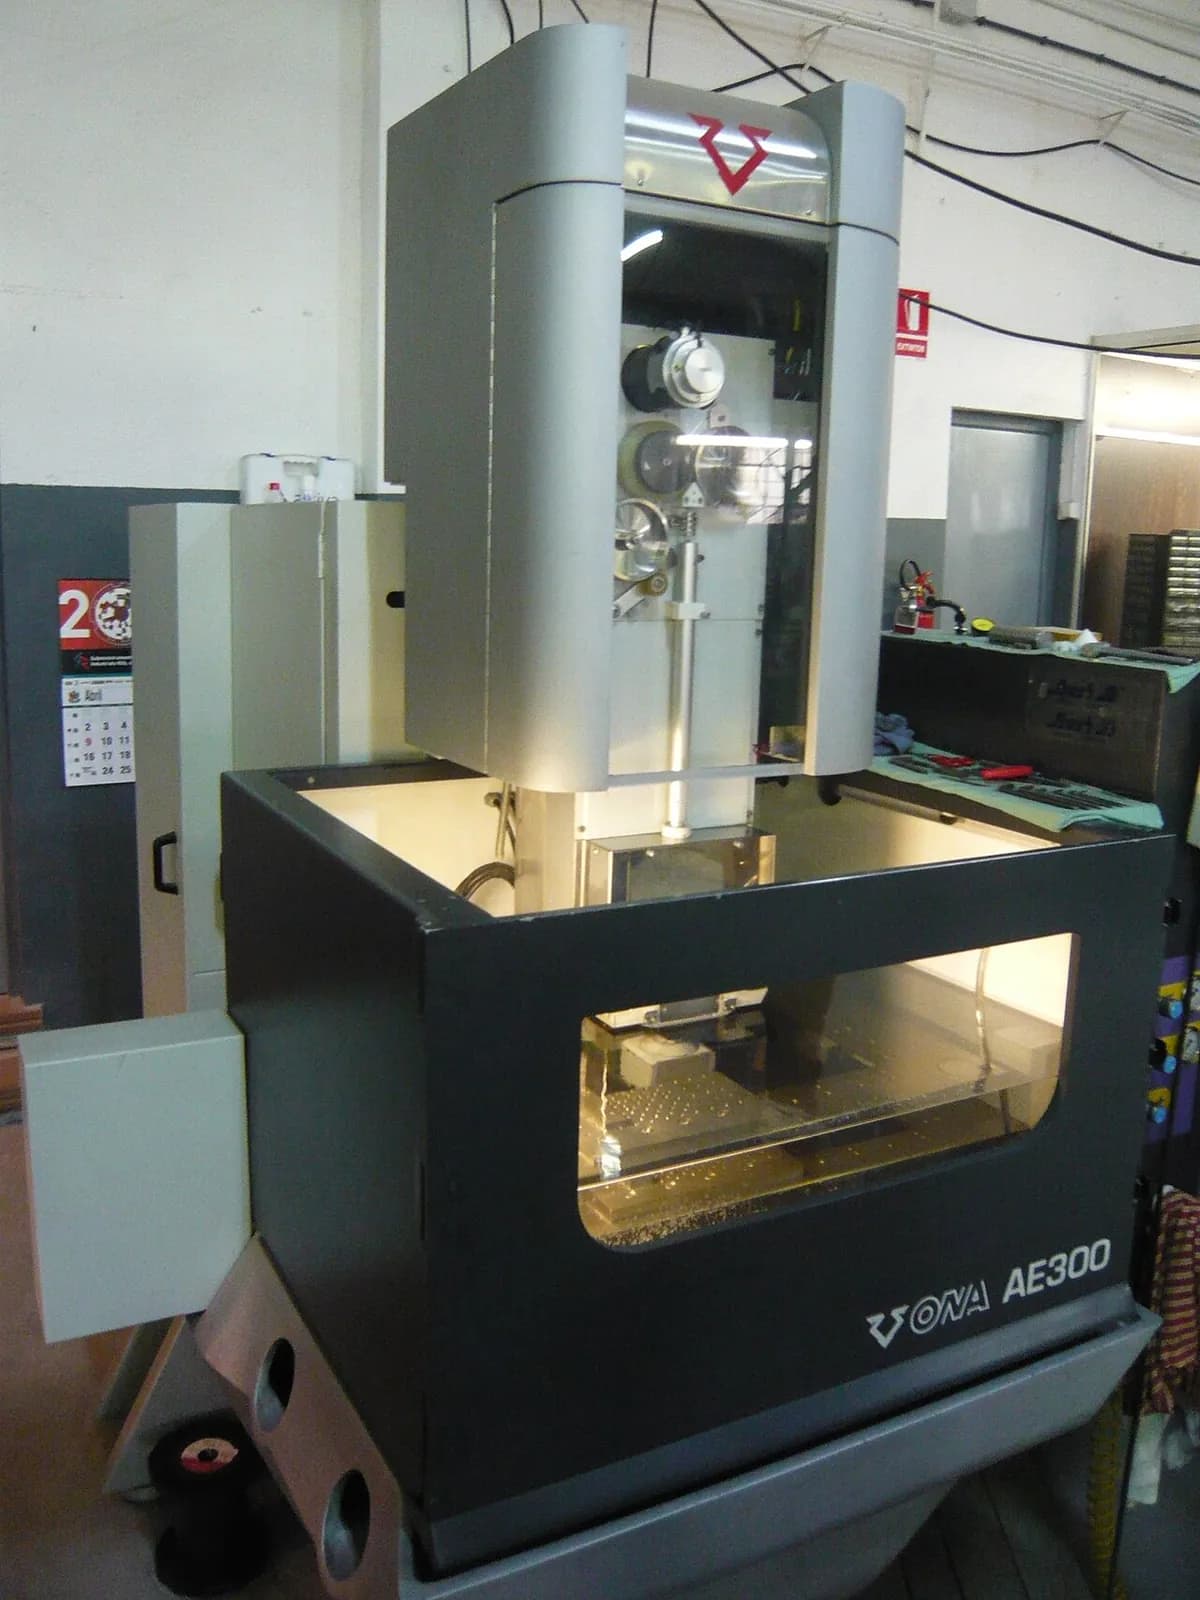
工作原理
送丝。 一根通常约 0.25 mm 粗的黄铜丝从线盘上放出,以稳定的速度穿过零件,所以切削的始终是新的丝。
导向。 零件上方和下方的精密导向器(常为金刚石)使丝保持笔直并张紧。让两个导向器相互倾斜,就能切出锥形壁。
放电。 脉冲发生器在丝(负极)和零件(正极)之间施加短电压脉冲。火花跳过微小的间隙,每一次都熔化并汽化出一个微观凹坑。
冲洗。 零件浸在去离子水(去掉矿物质、几乎不导电的水)中。它在每次火花之前使间隙绝缘,并冷却切口、冲走碎屑。
沿轮廓走。 数控工作台移动零件,使丝描出轮廓,从边缘或预钻的起始孔开始;用过的丝送入收集箱。轮廓闭合时,内部的料块自行掉落。
为获得最佳精度,机床通常在第一次切割之后,再进行一到数次较轻的精修切割,使壁面更光滑并修正尺寸。
关键数据
- 材料
- 任何导电材料,尤其是硬材料:淬硬工具钢、硬质合金、钛、镍合金、铜、石墨
- 典型零件
- 冲头和凹模开口、齿轮和花键、挤压模、医疗和航空航天零件、细槽
- 零件尺寸
- 可对厚达约 300 mm 的板材做贯通切割;丝径约 0.02 至 0.3 mm
- 精度
- 非常高:通过精修切割可达几微米(千分之几毫米)
- 表面质量
- 表面细腻、无光、略带磨砂感;精修切割后非常光滑
- 适合的批量
- 单件和小批量:模具、原型、高价值零件
- 模具与设备成本
- 无需零件专用工装;丝是耗材;机床从几万到几十万美元
- 速度
- 慢:每个零件常需几分钟到几小时;机器可通宵无人值守运行
优点与局限
优点
- 精度非常高,内角锐利
- 硬度无关紧要,所以零件可以在淬火之后再切割
- 没有切削力:薄而脆弱的壁不会弯曲
- 一次装夹即可切厚板和锥形壁
局限
- 与铣削或激光相比较慢
- 只适用于导电材料
- 只能做贯通切割:丝必须从头穿到尾
- 丝是消耗品;表面层会因热而略有改变
应用领域
- 工具与模具制造冲头与凹模成套件、冲压模和挤压模
- 航空航天涡轮盘榫槽、枞树形榫根、镍合金零件
- 医疗钛制手术工具和植入物零件
- 机械淬硬轴和轮毂上的齿轮、花键、键槽
- 电子引线框架模具和精细连接器模具
如何识别
- 均匀的哑光磨砂灰色表面,没有刀痕或方向性纹路。
- 内角非常锐利,圆角半径很小,约为丝径的一半。
- 在模块等厚而硬的零件上,壁面完全平行或具有精确的锥度。
- 有时在切割起点和终点处有一个微小的印记。
对比
观看
RAPID DIRECT · 放电间隙和加工过程的动画
wireedmguy · 操作员讲解丝、导向器和水
ReliableEDM · 典型零件,以及车间为什么选择线切割
TITANS of CNC MACHINING · 真实车间的机器在工作,以及料块掉落的瞬间
查看实拍照片
- 维基百科:电火花加工 — 概述,含线切割一节(丝、去离子水、导向器)及其历史
- 维基共享资源图片搜索
记住
- 丝从不接触零件:靠跨越微小间隙的火花蚀除金属。
- 硬度无关紧要,精度可达几微米。
- 慢,且仅限于导电材料的贯通切割,所以留给精密、硬质或高价值零件。