电解加工(ECM)
电解作用按工具的形状溶解金属
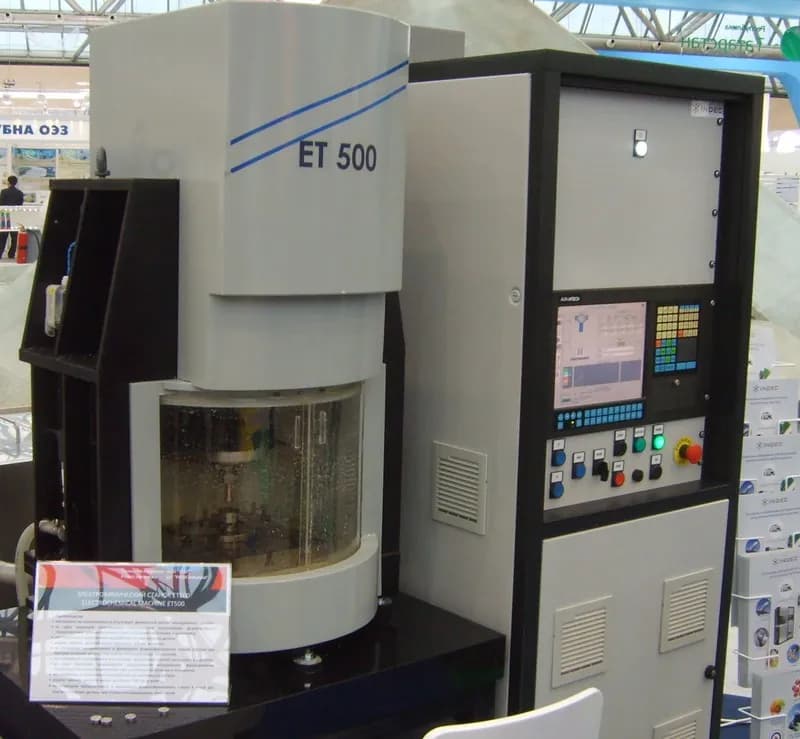
电解加工(ECM)用电流和盐水,一个原子一个原子地溶解金属来去除材料。它的原理像是反向的电镀:成形工具从不接触零件,从不磨损,也不会造成热损伤或毛刺。喷气发动机制造商用它来加工坚韧镍合金的叶片。
工作原理
接好电路。 直流电源使工件成为阳极(正极),成形工具成为阴极(负极)。它运行在低电压下,通常 5–25 V,但电流达几千安培。
缩小间隙。 工具(通常是铜、黄铜或不锈钢)被送到距零件零点几毫米的位置。两者从不接触。
泵入电解液。 电解液(导电的液体),通常是溶于水的氯化钠或硝酸钠,被快速泵过工具并穿过间隙。
溶解金属。 电流通过电解液,工件表面的原子以金属离子(带电原子)的形式离开。工具上产生氢气泡,工具本身从不磨损。
进给并复制。 工具稳定前进。间隙最窄的地方金属溶解最快,因此高点消失,零件呈现出工具的反向形状。
冲洗并过滤。 水流把溶解的金属以淤渣(金属氢氧化物)的形式带走,还带走气体和热量。电解液经过滤、冷却后重复使用。
关键数据
- 材料
- 任何导电的金属,尤其是难切削的合金:镍基高温合金、钛、钴合金、淬硬钢。硬度无关紧要。
- 典型零件
- 涡轮叶片和整体叶盘(一体式带叶片的盘)、枪管膛线、深冷却孔、阀体和喷油器内部交叉孔的去毛刺
- 零件尺寸
- 从约一毫米宽的交叉孔,到几百毫米宽的发动机零件
- 精度
- 通常约 ±0.05 mm;脉冲 ECM(PECM)可达约 ±0.01 mm
- 表面质量
- 光滑且常带光亮,没有毛刺、裂纹或热损伤层;粗糙度 Ra(表面凸起的平均高度)通常为 0.1–2 µm,PECM 接近镜面
- 适合的批量
- 中到大批量的高价值零件:工具不磨损,但开发工具要反复试验
- 模具与设备成本
- 高:机器往往要几十万美元或更多,外加定制工具和庞大的电解液处理系统
- 速度
- 由电流决定:每 1,000 A 大约每分钟溶解 2 cm³ 的钢;工具通常每分钟前进零点几毫米到几毫米
优点与局限
优点
- 工具无磨损:一个工具可以做几千个零件
- 能切任何金属,不论多硬,没有热损伤
- 没有切削力,没有毛刺;表面光滑、无应力
- 对坚韧合金的复杂三维形状加工很快
局限
- 只适用于导电金属
- 机器昂贵,工具开发慢且要反复试验
- 尖锐的内角和精细的细节很难做:间隙会把它们变圆
- 大量电解液和金属淤渣需要过滤并安全处置
应用领域
- 航空航天镍合金和钛合金的涡轮叶片和整体叶盘;冷却孔
- 国防枪管内部的膛线(螺旋槽)
- 汽车喷油器、阀体和变速器零件内部交叉孔的去毛刺
- 发电燃气轮机和蒸汽轮机的叶片
- 制模淬硬钢锻模的型腔
如何识别
- 光滑,常带光亮或缎面感的表面,没有刀痕、毛刺和热变色。
- 边缘和内角略带圆角,绝不会像剃刀一样锋利。
- 复杂的曲面形状,如叶片的翼型,用很硬的合金做成,没有可见的加工纹路。
- 零件内部的交叉孔,边缘整齐圆润,没有毛刺。
对比
观看
Piyush Singh · 电路、间隙和流动的动画导览
MTDCNC · 真实的 ECM 机床和成品零件特写
EMAG · 工业 ECM 和脉冲 ECM 机床的工作原理
CamcraftInc · 生产车间里用 ECM 制造精密零件
查看实拍照片
- 维基百科:电解加工 — 原理示意图、历史和应用
- 维基共享资源图片搜索
记住
- ECM 用电流和盐水溶解金属;工具从不接触零件,也从不磨损。
- 零件复制出工具的形状,因为间隙最窄的地方金属溶解最快。
- 它适合坚韧合金和大批量;要看表面是否光滑无毛刺、边缘是否柔和圆润。