电弧焊(MIG/MAG、TIG、焊条电弧焊)
熔焊:电弧熔化接缝边缘,通常还有填充金属
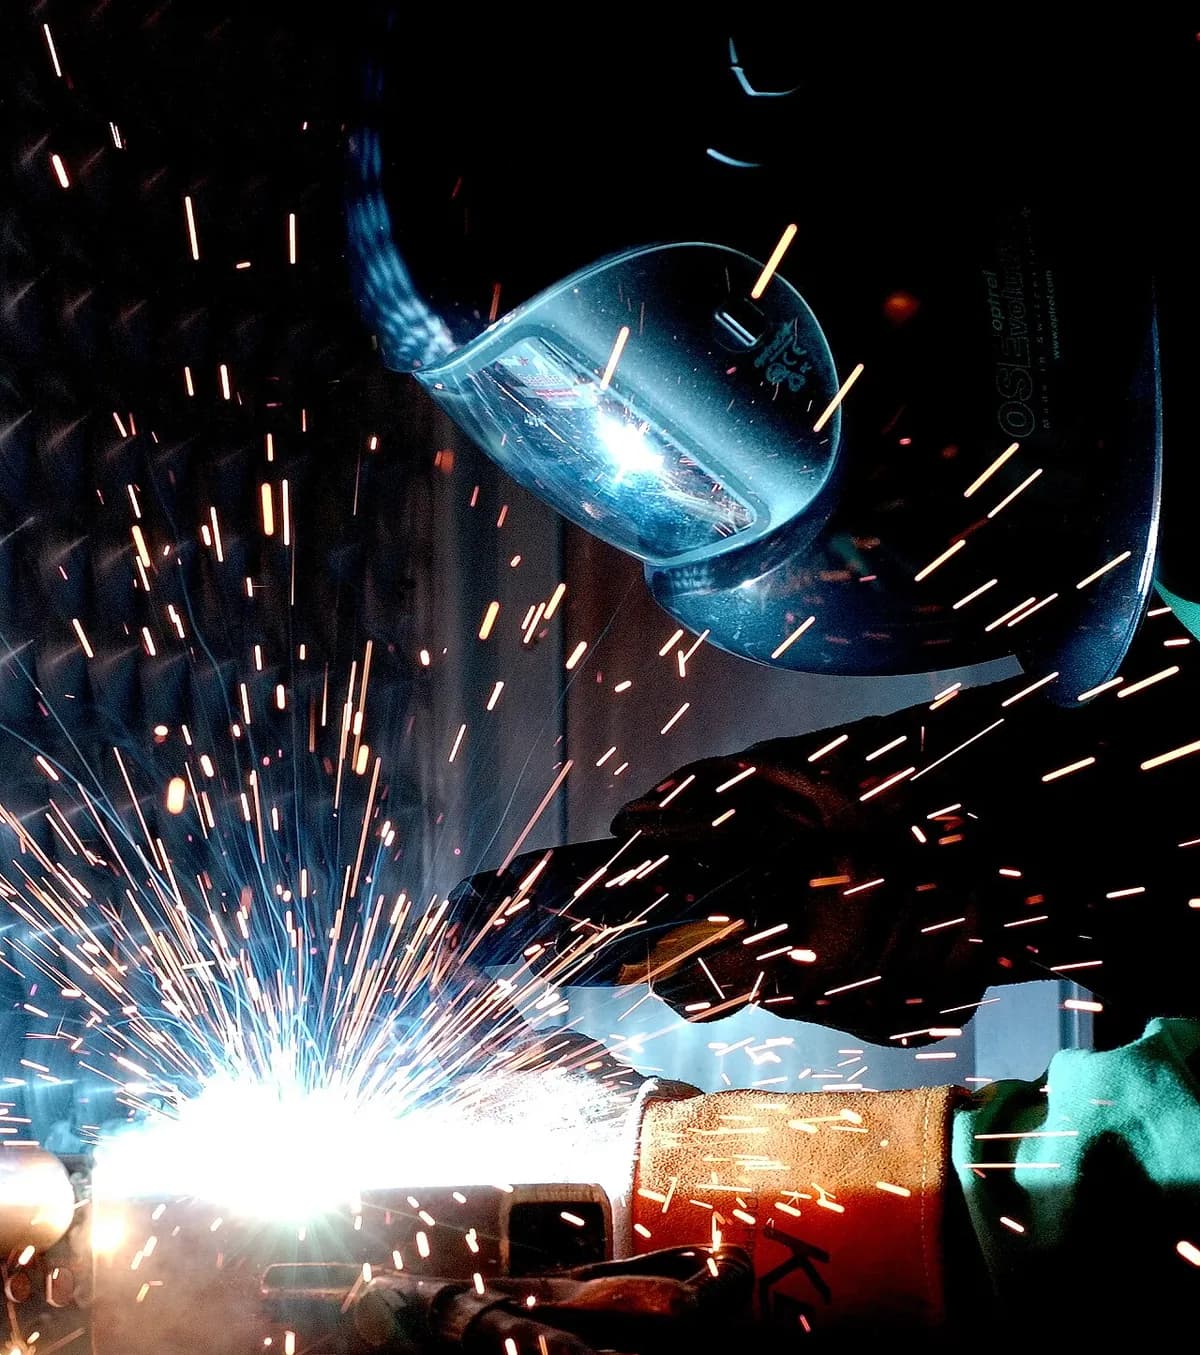
电弧焊用电弧熔化金属零件的边缘,使它们流到一起,凝固成一体。这是连接钢材最常见的方法,从自行车架、拖车到桥梁和轮船都用得到。本章的其他熔焊方法,都是在改进同一个思路:熔化、混合、再凝固。
一分钟看懂电弧焊(MIG/MAG、TIG、焊条电弧焊),来自 MecMade
工作原理
闭合回路。 电源通过电缆把电流送到焊枪,工件上的接地夹再把电流引回。典型设置是几十到几百安培,而电压只有约 10–35 伏。
引燃电弧。 焊丝接触金属后回抽,就会形成电弧(穿过炽热导电气体的连续火花)。电弧温度可达几千摄氏度。
熔出熔池。 电弧把两个零件的边缘熔化成一小滩液态金属,即熔池。作为对比,钢大约在 1,500 °C 熔化。
送入填充金属。 MIG/MAG 焊中,电机持续把细焊丝推过焊枪。焊丝头在电弧中熔化,滴入熔池,补充金属填满接缝。
保护熔池。 喷嘴吹出的气体把空气排开。没有它,氧和氮会造成气孔(被困住的气泡)和脆性焊缝。
移动并凝固。 焊工或机器人沿接缝移动焊枪。在它身后,熔池凝固成焊道(凸起的焊缝金属条),与两个零件连为一体。
三种变体,同一原理。 MIG/MAG(熔化极惰性气体保护焊 / 熔化极活性气体保护焊)在氩气或氩气与 CO2 混合气的保护下自动送丝。TIG(钨极惰性气体保护焊)使用不会熔化的钨电极,由焊工把另外的填充焊丝送入熔池。焊条电弧焊使用外涂药皮(一种化学粉末)的焊条,药皮燃烧后产生自身的保护气体,并形成一层称为焊渣的硬壳。
关键数据
- 材料
- 碳钢和不锈钢(三种变体均可);铝、钛、铜和镍合金多用 TIG 或 MIG
- 典型零件
- 钢架、汽车底盘、管道、储罐、船体、桥梁、自行车架
- 零件尺寸
- 从约 0.5–1 mm 厚的薄板(TIG)到超过 100 mm 的厚板(需多道焊);任意大小的组件
- 精度
- 焊接组件约 ±1 mm;热变形是主要限制,因此精密面要在焊后再加工
- 表面质量
- 凸起、带波纹的焊道;MIG 有飞溅,焊条电弧焊有焊渣,需要清理;外观要求高时会磨平
- 适合的批量
- 从单件、维修到机器人批量生产
- 模具与设备成本
- 手工设备几百到几千美元;机器人工作站大约 10 万美元或更多
- 速度
- 手工通常每分钟焊 0.1–0.5 m;TIG 最慢,机器人最快
优点与局限
优点
- 几乎能焊所有钢材,用 TIG 还能焊大多数其他金属
- 设备便宜、便携;焊条电弧焊可在室外和有风处使用
- 好的焊缝可以和被连接的零件一样结实
- 适用于任何规模,从自行车架到轮船
局限
- 热量会使薄件翘曲,并改变焊缝旁边的金属(热影响区)
- 质量取决于焊工的技术,或调试良好的机器人
- 烟尘、强紫外线和飞溅需要通风和防护装备
- 隐藏的缺陷(气孔、裂纹、未熔合)在关键零件上需要检测
应用领域
- 建筑钢梁、钢柱、桥梁大梁
- 汽车底盘、悬架摆臂、排气系统(机器人 MIG)
- 能源管道、压力容器、风电塔筒段
- 造船船体板、甲板和肋骨框架
- 航空航天与食品设备薄壁不锈钢和铝零件(TIG)
- 维修与农业用焊条电弧焊对机械进行现场维修
如何识别
- 沿接缝凸起的焊道,带有细密的半月形波纹;整齐的 TIG 焊道像一排叠起来的硬币。
- MIG 焊缝旁粘着的细小金属球(飞溅)。
- 焊缝旁不锈钢上的草黄、蓝色或彩虹色热变色。
- 焊条电弧焊的焊道更粗糙,残留着玻璃状焊渣。
对比
观看
TimWelds · 各种变体并排比较,看有何不同
Miller Welders · 近距离观察 MIG 焊枪、送丝和熔池
DIY PRO · 钨极、填充焊丝和电弧的特写
FANUC America · 机器人在工厂工作站里焊接大型零件
查看实拍照片
- 维基百科:电弧焊 — 概述,附焊工、焊枪和焊道的照片
- 维基百科:熔化极气体保护焊 — MIG/MAG 焊枪、设置和焊缝特写
- 维基百科:钨极气体保护焊 — TIG 焊枪、钨电极和电弧照片
- 维基共享资源图片搜索
记住
- 电弧把两侧边缘(通常连同填充金属)熔成一个熔池,凝固后就成为接头。
- 保护气体或焊剂把空气挡在炽热的金属之外;没有它,焊缝会变得多孔而发脆。
- MIG/MAG 快速而简单,TIG 缓慢而精细,焊条电弧焊坚固而便携。