搅拌摩擦焊
固态连接:旋转的工具把软化的边缘搅拌在一起
搅拌摩擦焊通过沿接缝推进一个旋转的工具来连接金属板:摩擦使金属软化,工具把两侧边缘搅拌成一体,全程不熔化。这就像把两块黏土揉在一起。它于 1991 年由英国 TWI 发明,如今用来制造火箭燃料箱、火车车体和电动汽车电池托盘。
工作原理
牢牢夹紧。 板材在垫板上对接,并用力夹紧,因为工具会以很大的力把它们推开。
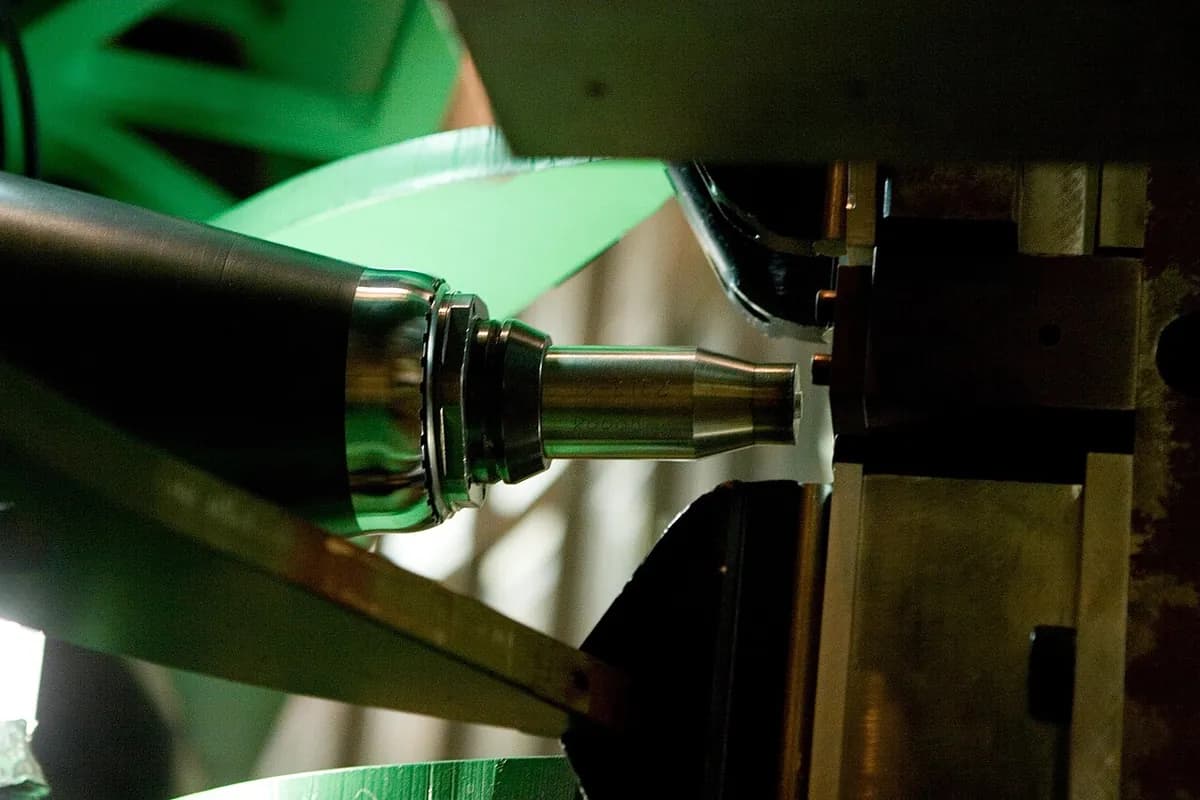
旋转并扎入。 一个硬质工具,转速通常为每分钟几百转到约 2,000 转,把搅拌针扎入接缝,直到更宽的轴肩接触表面。
摩擦生热。 轴肩在金属上摩擦,把它加热到熔化温度的大约 70–90%。金属像橡皮泥一样变软,但仍是固态。
移动并搅拌。 工具沿接缝移动。带螺纹的搅拌针把软化的金属从前方扫到后方,把两侧边缘混合在一起。
锻压并完成。 轴肩把搅拌过的金属压下,使其冷却成带有细晶粒的坚实焊缝。最后工具抬起,留下一个小小的退出孔,常常在废料引出板上。
为什么不熔化是好事。 熔化再凝固造成了大多数焊接缺陷:气泡、裂纹和脆弱的铸态晶粒。搅拌摩擦焊避免了这些,所以难以熔焊的铝合金也能连接得很好,变形小,没有烟尘、火花或填充金属。
关键数据
- 材料
- 主要是铝合金;也有镁、铜和异种金属对;钢和钛需要昂贵的专用工具
- 典型零件
- 火箭燃料箱、轨道车辆车体、船舶甲板板、电池托盘、散热器
- 零件尺寸
- 板厚约 1 mm 到几厘米厚的铝板;焊缝长达许多米
- 精度
- 变形小;在数控机床上焊缝位置可控制在零点几毫米之内
- 表面质量
- 焊缝光滑,带有细密的半月形波纹,略低于表面;边缘有少量飞边(毛刺)
- 适合的批量
- 长直或缓弯焊缝的中到大批量
- 模具与设备成本
- 数控改造几万美元,到大型专用机床远超 100 万美元
- 速度
- 通常每分钟 0.1–2 m 焊缝,一道完成
优点与局限
优点
- 不熔化,因此没有气孔或热裂纹
- 能连接难以熔焊的铝合金
- 变形小,焊缝强度高、晶粒细
- 无需填充金属、气体,没有烟尘或火花
局限
- 需要沉重、刚性好的机器和强力夹紧
- 每条焊缝末端会留下一个退出孔
- 最适合简单的直线或平面接头
- 钢和钛会使工具快速磨损
应用领域
- 航天运载火箭的燃料箱和氧化剂箱
- 轨道交通高速列车和通勤列车的铝制车体
- 造船大型铝制甲板和船体板
- 汽车电动汽车的电池托盘、车轮、悬架零件
- 电子与供暖散热器、冷板、锅炉热交换器
如何识别
- 光滑、平整的焊缝,带有细密、间距均匀、方向一致的半月形纹路。
- 轴肩压过的位置略有凹陷,边缘有薄薄的卷曲毛刺(飞边)。
- 焊缝末端有一个圆形的退出孔,除非被切掉了。
对比
观看
TheGrenzebachGroup · 由机器制造商讲解原理
RIFTEC GmbH - Videos · 扎入、移动和固态接头,逐步演示
Manufacturing Technology, Inc. (MTI) · 一条真实的焊缝,从扎入到退出孔
ESAB · 一台工业机器正在工作
查看实拍照片
- 维基百科:搅拌摩擦焊 — 工具、搅拌区,以及轨道、太空、船舶和汽车上的用途
- 维基共享资源图片搜索
记住
- 加热金属的是摩擦,而不是火焰或电弧,而且金属从不熔化。
- 搅拌针把两侧软化的边缘搅成一体,轴肩把它们锻压下去。
- 它擅长长的铝焊缝:牢固、干净,变形小。