超声波焊
固态连接:快速振动在不到一秒内焊好小接头
超声波焊接把零件压在一起,并以每秒约 20,000 到 40,000 次的速度极快地振动。摩擦产生的热使接头熔合,用时远不到一秒,不用胶水、螺钉或填充材料。大多数焊接的塑料外壳,从汽车灯到牙刷柄,以及许多电池和导线连接,都是这样做的。
工作原理
装入零件。 两个零件放在砧座(一个固定的、用来托住零件的支座)上的夹具里。塑料零件在接触处注塑出一道叫导能筋的小凸脊。
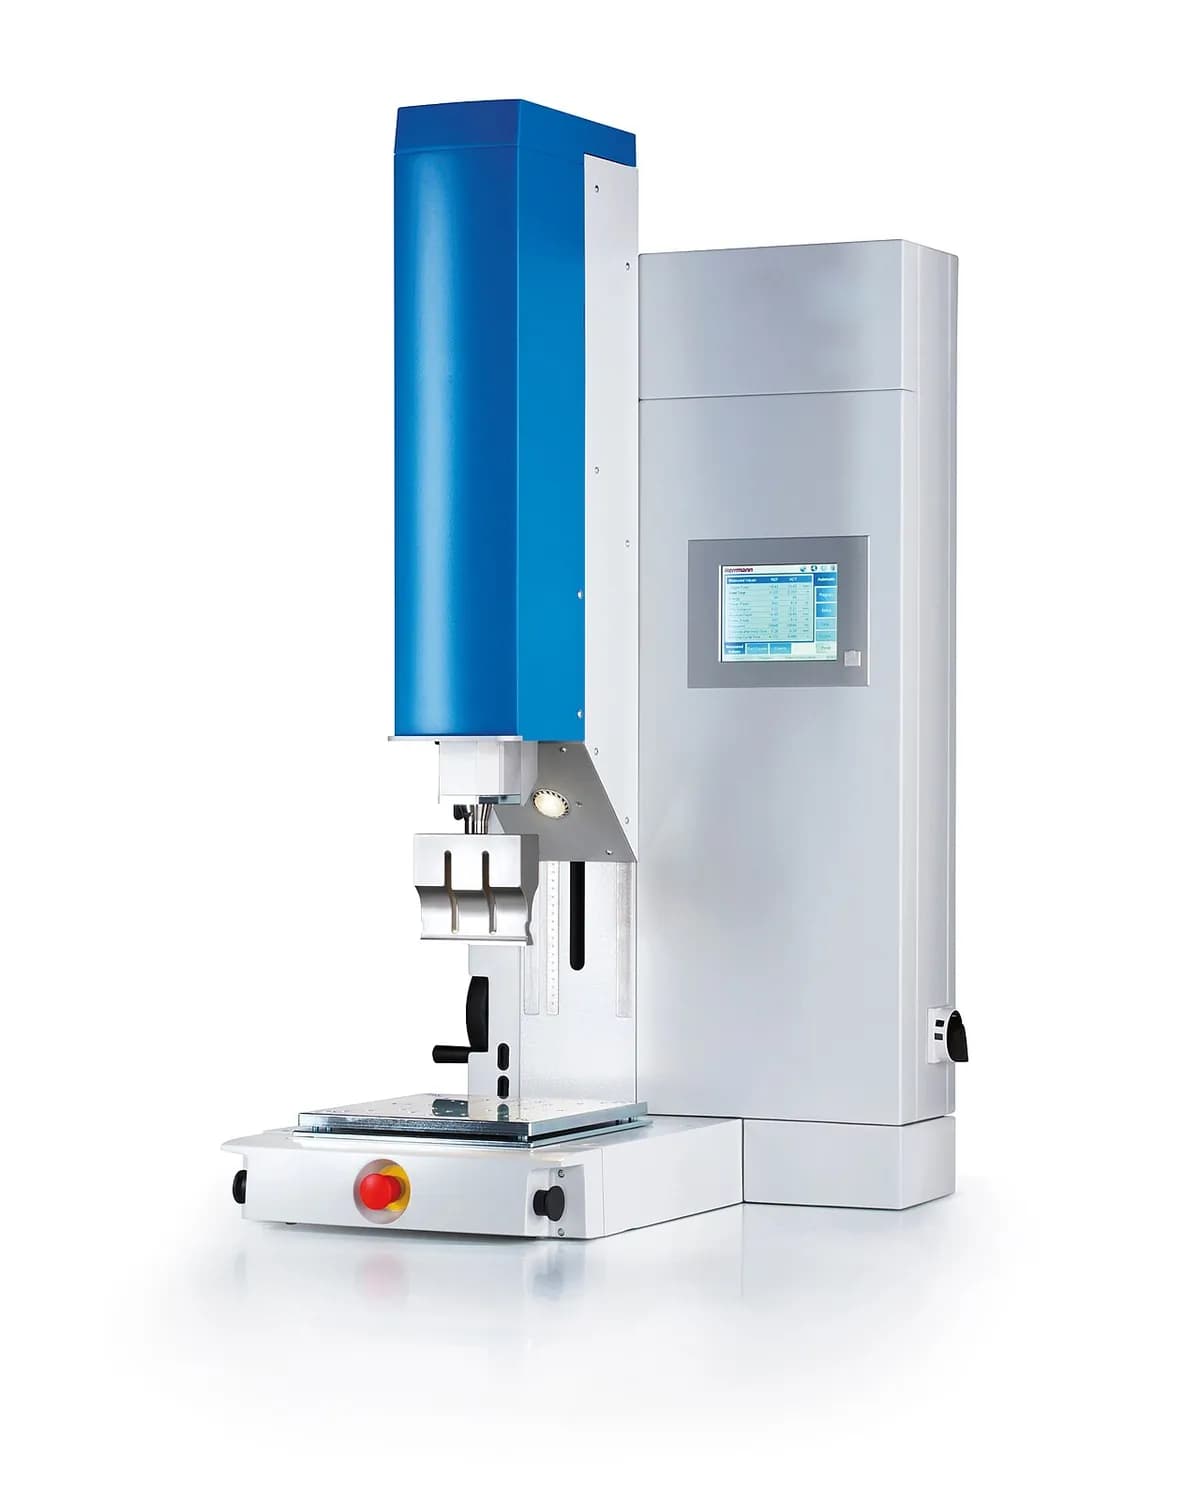
压制。 焊头(也叫声极,机器上成形的金属端头)下压,把两个零件挤压在一起。
振动。 发生器把高频电流送给换能器,换能器内的压电晶体(随电压改变形状的材料)把它变成振动。增幅杆和焊头把它放大成百分之几毫米的运动。
熔化接头。 摩擦把热量集中在小小的接触点,所以导能筋最先熔化,并流满整个接头。零件的其余部分保持低温。
保压冷却。 振动停止,但压力还会保持片刻,让熔体凝固。两个零件现在合为一体。
金属的情况不同。 对于金属导线、箔和电池极耳,焊头是横向摩擦,而不是上下锤击。摩擦会破坏表面氧化物,把干净的金属压在一起,因此接头无需熔化就能形成。
关键数据
- 材料
- 热塑性塑料,如 ABS、聚碳酸酯、聚丙烯和尼龙;薄而软的金属,如铜和铝的箔与导线
- 典型零件
- 汽车灯壳、医疗器械、过滤器、玩具、泡罩包装、电池极耳、线束接头
- 零件尺寸
- 单个焊头的接头面积从几毫米到约 20–30 cm;金属片通常不到约 1 mm
- 精度
- 重复性非常好;当机器控制塌陷量时,焊后零件高度通常在约 ±0.05–0.1 mm 内
- 表面质量
- 接头干净,常常看不出来;有时会有一小圈被挤出的塑料(飞边),金属上则有焊头留下的纹理印记
- 适合的批量
- 大批量;每种零件形状都需要自己的焊头和夹具
- 模具与设备成本
- 焊机几万美元;每个定制焊头和夹具几千美元
- 速度
- 焊接时间通常 0.1–1 s;完整周期几秒,因此每台机器每天可焊数千件
优点与局限
优点
- 非常快、干净,易于自动化
- 无需购买胶水、螺钉、溶剂或填充材料
- 能耗低,只在接头处产生热
- 可连接异种金属,如铜与铝
局限
- 只适用于小接头和较薄的零件
- 每种零件设计都需要自己的焊头和夹具
- 只适用于热塑性塑料和软而薄的金属
- 振动可能损坏零件内部的精密电子元件
应用领域
- 汽车尾灯和头灯外壳、线束接头
- 电池电动汽车和手机电池中的电芯极耳和汇流排
- 医疗过滤器、输液部件、密封的设备外壳
- 包装泡罩包装、咖啡胶囊盖、软管封口
- 消费品玩具、牙刷、手机零件、无纺布口罩和湿巾
如何识别
- 两个注塑塑料半壳不用螺钉、卡扣或胶水就连在一起,接缝很细,无法打开。
- 有时沿接缝有一圈被挤出的细塑料线。
- 在金属导线接头或电池极耳上,有一小块被压扁的区域,带有焊头留下的滚花纹理。
对比
观看
DuskLight · 机器各部分的动画
The Weld Nugget · 振动如何在接头处变成热
Branson Ultrasonics · 自动化生产线上的焊机在工作
HerrmannUltrasonics · 许多这样制造的真实产品
查看实拍照片
- 维基百科:Ultrasonic welding(超声波焊接) — 焊接组件的各部分和应用,附照片链接
- 维基共享资源图片搜索
记住
- 每秒 20,000 次或更高的振动,正好在接头处变成热。
- 塑料接头在小凸脊处熔化;金属接头靠侧向摩擦在不熔化的情况下结合。
- 它快速、干净,但仅限于小接头和薄零件。