激光焊
熔化焊:聚焦激光打出小孔,形成窄而深的焊缝
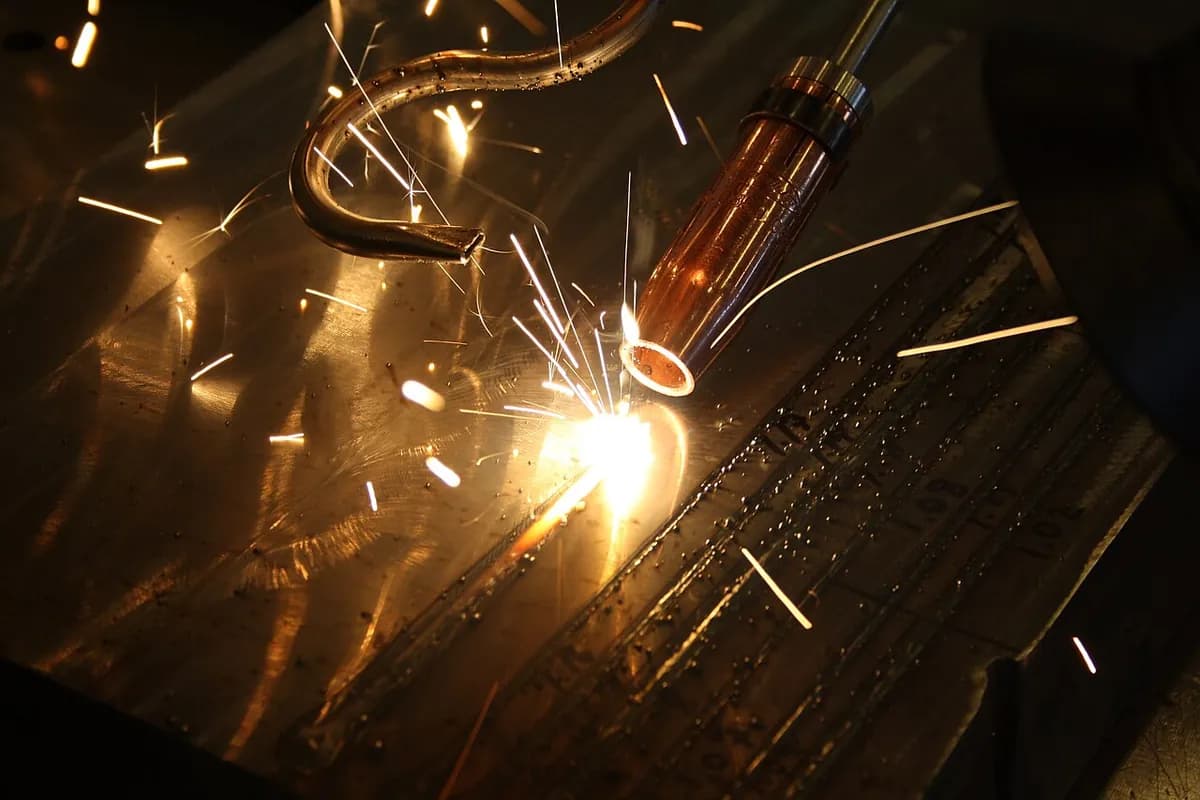
激光焊接用紧密聚焦的光束熔化接头,高速焊出窄而深的焊缝。由于热量非常集中,零件几乎不变形。它能焊接车身、电池单体和医疗植入物,通常借助机器人或高速移动的反射镜。
工作原理
产生并传送光束。 激光器(如今通常是约 1–10 kW 的光纤激光器)产生强烈的红外光束。光纤把它送到焊接头。
聚焦。 透镜把光束压缩成零点几毫米宽的光斑。这使每平方厘米上承受超过一百万瓦的功率。
钻出小孔。 光斑下的金属熔化并部分沸腾。蒸气压力撑开一条细窄的通道,即小孔,使光束能深入接头。
让熔体绕流。 随着焊接头移动,熔融金属绕着小孔流动,并在其后方闭合。
保护熔池。 氩气、氦气或氮气等保护气体使热金属不接触空气,并吹走羽辉(光斑上方的金属蒸气云)。
快速凝固。 小小的熔池几乎瞬间凝固,成为窄而深的焊缝。热影响区(被热量改变但没有熔化的金属)保持很薄。
两种模式。功率密度较低时,激光只熔化表面,形成浅而光滑的焊缝(热传导模式),适用于薄板和外露的接头。超过阈值后,它会打开小孔,焊缝深度可达宽度的约十倍。
关键数据
- 材料
- 碳钢和不锈钢、铝、钛、镍合金;铜需用绿光或蓝光激光器或特殊设置;某些塑料
- 典型零件
- 汽车车顶和车门、拼焊板(冲压前把不同厚度的板材先焊在一起)、电池极耳、齿轮、心脏起搏器外壳
- 零件尺寸
- 从不到 0.1 mm 的箔材,到高功率下一道焊成约 20 mm 的板材;配合机器人可焊整个车身大小的零件
- 精度
- 光束定位在约 ±0.1 mm 以内;变形极小,但零件装配间隙必须在约 0.1 mm 以内
- 表面质量
- 焊缝窄而光滑,往往几乎与表面齐平;飞溅少
- 适合的批量
- 自动化的大批量生产;手持设备现在也服务于加工作坊
- 模具与设备成本
- 手持光纤激光焊机约 1 万美元起;机器人工作站要几十万美元或更多
- 速度
- 薄板上通常每分钟焊 1–10 m;扫描振镜头在焊缝之间毫秒级跳转
优点与局限
优点
- 焊缝窄而深,热量和变形都很小
- 非常快,易于自动化,甚至可以用扫描反射镜远距离焊接
- 从一侧焊接,无需接触零件
- 精度足以用于微小的医疗和电子零件
局限
- 设备昂贵,激光安全要求严格:光束及其反射光可能致盲
- 需要紧密的装配配合:间隙和错位会造成缺陷
- 铜和铝等光亮金属会反射大部分光束
- 极快的冷却可能使高碳钢的焊缝又硬又脆
应用领域
- 汽车车顶、车门、拼焊板、齿轮和变速器零件
- 电池与电动出行电芯极耳、汇流排(粗的连接条)、电池壳体
- 医疗心脏起搏器和植入物外壳、手术器械
- 电子传感器外壳、连接器、密封封装
- 厨房设备不锈钢水槽、家电面板和管材
如何识别
- 焊缝非常细而均匀,通常只有 1–2 mm 宽,带有细小而规则的波纹。
- 焊缝旁几乎没有或完全没有热变色或翘曲。
- 小零件上有成排微小而重叠的焊点,由脉冲激光做出(例如医疗器械或修复的珠宝)。
对比
观看
Mech Vidya · 小孔原理动画演示
Ricky Explains Lasers · 拆开的激光器、光纤和焊接头
TRUMPF Inc. · 扫描振镜头在焊缝之间高速跳转
TRUMPFtube · 真实工厂里的激光焊接工作站
查看实拍照片
- 维基百科:激光束焊接 — 原理、小孔模式和热传导模式,附照片链接
- 维基共享资源图片搜索
记住
- 聚焦的激光集中了极高的功率,能打开一个蒸气小孔,一道焊缝就焊得很深。
- 焊缝窄意味着热量少、变形小、速度快。
- 代价是设备昂贵、安全规定严格,而且零件必须紧密配合。