电子束焊
熔焊:真空中的电子束焊接很厚的金属
电子束焊用在真空室中高速射出的聚焦电子流熔化接缝。它能做出所有熔焊中最深、最窄、最干净的焊缝,一道就能焊透超过 10 cm 厚的钢。航空发动机、火箭零件和粒子加速器都依赖它。
工作原理
释放电子。 钨阴极(负极)被加热到发射电子,很像老式灯泡的灯丝。
加速电子。 高电压(通常约 30–150 kV)把电子拉过阳极(正极板)上的孔。它们离开时的速度是光速的相当大一部分。
聚焦与偏转。 磁线圈起透镜的作用:把电子束压缩成远小于一毫米的光点,还能使其摆动来塑造焊缝。
击中接缝。 电子撞击金属时,其动能几乎瞬间变成热。真空(气压约为正常的百万分之一或更低)避免了空气分子使电子束散射。
钻出小孔。 与激光焊一样,金属熔化并部分沸腾,打开一条贯穿整个厚度的窄蒸汽通道。
移动并凝固。 工作台带着零件从固定的电子束下移过。小孔后方熔体闭合并凝固成焊缝,焊缝的深度可达宽度的约 20 倍。
真空为什么重要。 它既是优点,也是缺点。没有空气,就没有氧化,也不需要保护气体,这适合钛等活性金属。但每一批都必须等真空室抽空,常要几分钟。
关键数据
- 材料
- 钢、不锈钢、钛、镍基高温合金、铜、铌和钽等难熔金属;许多异种金属组合
- 典型零件
- 喷气发动机转子和齿轮、火箭和卫星零件、变速器齿轮、加速器空腔、核部件
- 零件尺寸
- 从微小的传感器到几米长的零件;由真空室决定上限
- 精度
- 变形极小;零件常能焊接到接近成品尺寸,约 ±0.1 mm 之内
- 表面质量
- 完全焊透时,两面焊缝窄而光滑;几乎没有飞溅
- 适合的批量
- 高价值零件的中小批量;一些汽车齿轮厂也大批量使用
- 模具与设备成本
- 大约几十万到几百万美元,另加夹具
- 速度
- 焊接快,常约每分钟 1 m,但每次装入真空室都要抽真空几分钟
优点与局限
优点
- 所有工艺中单道焊透最深
- 焊缝非常窄,变形很小
- 真空使活性金属保持绝对干净
- 能连接难焊的和异种的金属
局限
- 需要真空室,限制了零件尺寸,还增加抽真空时间
- 机器非常昂贵,还需要熟练的操作工
- 会产生 X 射线,因此真空室必须屏蔽
- 零件必须配合紧密,并且要去磁,否则电子束会漂移
应用领域
- 航空航天喷气发动机压气机转子、钛结构件、火箭喷管
- 航天卫星燃料箱和推进器零件
- 汽车变速器齿轮和齿轮组
- 科学与能源粒子加速器空腔、核反应堆零件
- 医疗与电子传感器和密封的器件外壳
如何识别
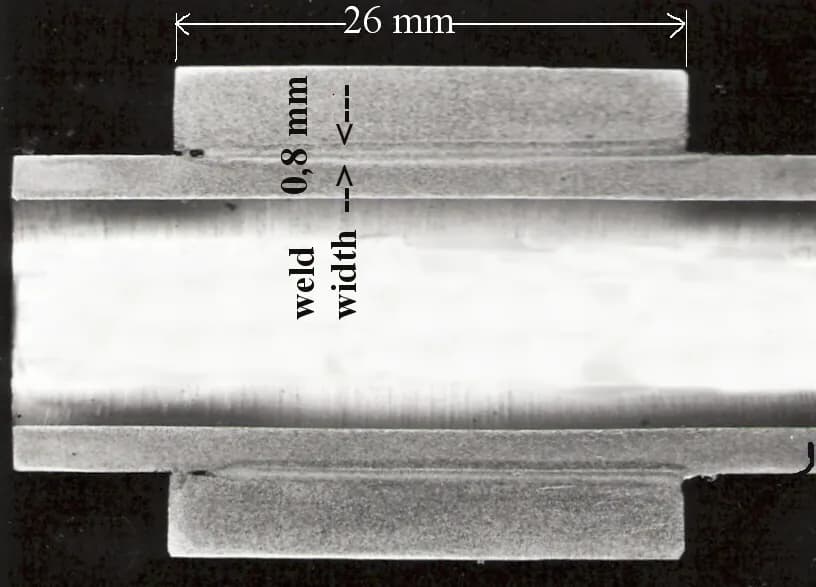
- 一条极窄、笔直的焊缝,即使在厚零件上也常常不到 1–2 mm 宽。
- 同样的细焊缝在背面也能看到(完全焊透)。
- 焊缝旁是光亮、无氧化的金属,没有热变色,即使是钛也是如此。
对比
观看
Cambridge Vacuum Engineering · 电子枪、电子束和小孔的动画
Aluminium Guide Videos · 用通俗语言概述工艺
TWI Ltd · 研究实验室里的真实机器和真空室
TWI Ltd · 非常大的零件如何放进巨大的真空室
查看实拍照片
- 维基百科:电子束焊 — 原理、电子枪和真空室示意图,附照片链接
- 维基共享资源图片搜索
记住
- 在高电压下射出的电子携带巨大的能量,能在很厚的金属中打开一个小孔。
- 真空使电子束保持聚焦,焊缝绝对干净。
- 它能得到最深、最窄的焊缝,代价是需要真空室、抽真空的时间和很高的价格。