钎焊与软钎焊
只有填充金属熔化:熔点较低的填充金属流入紧密的间隙
钎焊和软钎焊用熔化的填充金属连接零件,填充金属流入接缝后凝固,有点像金属做的热熔胶。零件本身不会熔化,因此可以连接精细、薄壁或不同种类的金属。每块电路板都是软钎焊的,大多数空调管路则是钎焊的。
工作原理
清洁并涂焊剂。 表面经过清洁,并涂上焊剂(一种能溶解氧化膜、隔绝空气的膏体)。填充金属只会粘在干净的金属上。
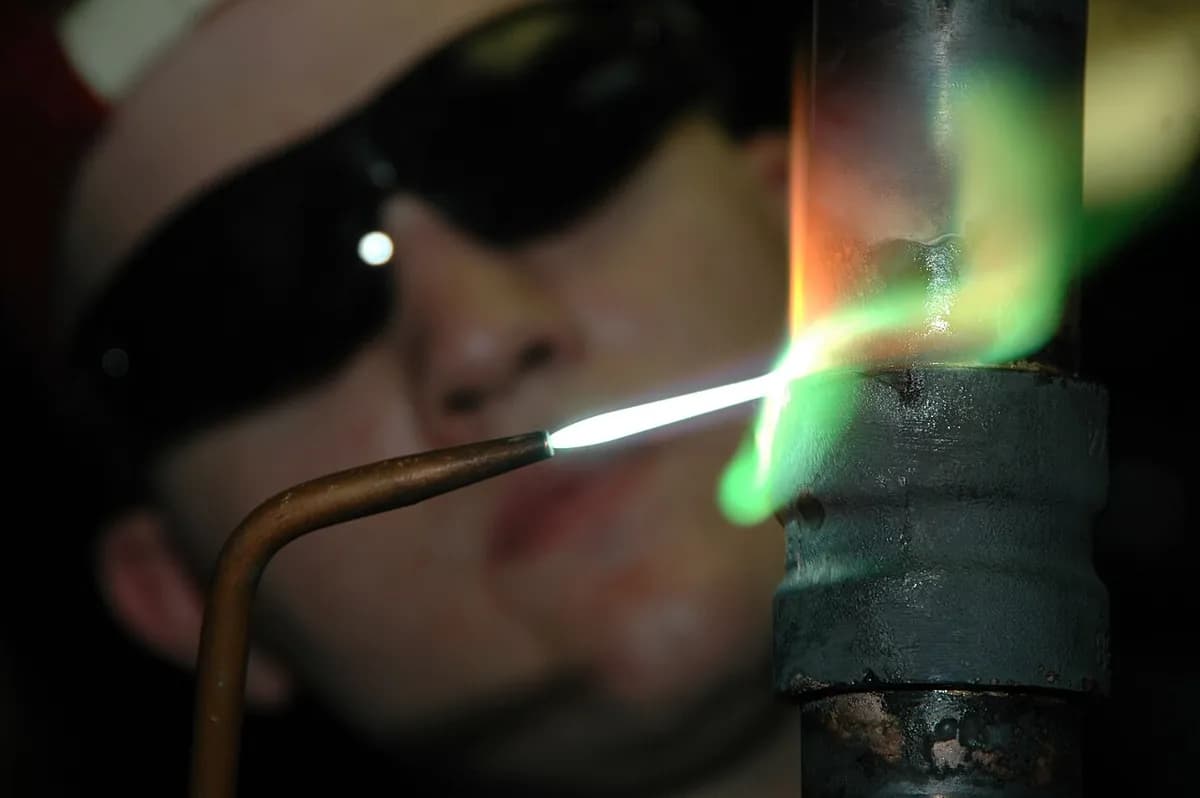
加热接头。 用焊炬、炉子、感应线圈或烙铁均匀加热两个零件。温度必须高于填充金属的熔点,但要远低于零件自身的熔点。
送入填充金属。 填充焊条或焊丝接触炽热的接头,一碰就熔化。热量应来自零件,而不是直接来自火焰,这样填充金属才会流向最热的金属。
让毛细作用发挥。 液态填充金属润湿(铺展在)清洁的表面,被吸入狭窄的间隙,甚至能向上流。这只有在间隙很小时才成立,钎焊大约是 0.05–0.15 mm。
冷却并清洗。 填充金属凝固成一层薄层,与两个零件结合,边缘形成一个小圆角(弧形焊角)。残留的焊剂要洗掉,因为它会引起腐蚀。
钎焊还是软钎焊? 官方的区别只是温度。软钎焊使用熔点低于 450 °C 的填充金属,例如熔点约 180–230 °C 的锡合金。钎焊使用熔点高于 450 °C 的填充金属,银合金或铜磷合金常为 600–900 °C,接头强度高得多。
关键数据
- 材料
- 几乎任何金属组合,甚至异种金属(铜与钢、硬质合金与钢);用特殊填充金属还可连接陶瓷
- 典型零件
- 水管和空调管、热交换器、硬质合金刀具、电路板、套接式自行车架
- 零件尺寸
- 从长度不到 1 mm 的芯片引脚,到在炉中钎焊的一米或更宽的热交换器
- 精度
- 好:零件不熔化,因此组件通常能保持在零点几毫米之内,在炉中更好
- 表面质量
- 接头边缘有光滑的薄圆角;焊剂残留必须清除
- 适合的批量
- 手工单件,到炉子和回流焊炉每天数百万个接头
- 模具与设备成本
- 焊炬或烙铁几十美元;炉子和回流焊线几万到几十万美元
- 速度
- 手工每个接头几秒到一分钟;炉子或回流焊炉一次几分钟的过程就能完成数千个接头
优点与局限
优点
- 能连接异种金属和焊接会烧穿的薄件
- 零件不熔化,因此变形和损伤很小
- 在炉子或烤炉里一次完成许多接头
- 整齐、密封的接头,导热导电性好
局限
- 接头比零件弱,软钎焊尤其如此
- 需要紧密、干净的间隙和仔细的装配
- 焊剂残留会腐蚀,必须清除
- 高温下强度下降,因此不适合高温工况
应用领域
- 电子电路板上的每一个元件(软钎焊)
- 管道与暖通空调铜水管(软钎焊)、空调和制冷剂管路(钎焊)
- 汽车铝散热器和冷凝器(炉中钎焊)
- 工具锯片和钻头上的硬质合金刀头(钎焊)
- 珠宝与乐器银饰和金饰、铜管乐器
- 自行车经典的套接式钢车架(钎焊)
如何识别
- 接头边缘有一层颜色不同的薄而光滑的圆角:银色的焊锡,或者金色、银色、铜色的钎缝。
- 零件彼此重叠或插入(管插入套筒、接头套),而不是边对边相接。
- 没有焊缝波纹,零件边缘也没有熔化的样子。
- 电路板上:每个元件引脚周围有亮闪闪的小锥形焊锡。
对比
观看
James Sword Engineering · 为初学者讲解三种连接方法有何不同
Lucas-Milhaupt · 为什么紧密的间隙会把填充金属拉过整个接头
Lucas-Milhaupt · 一个铜管接头的焊炬钎焊全过程
Eurocircuits · 在回流焊炉中软钎焊的电路板
查看实拍照片
- 维基百科:钎焊 — 焊炬钎焊和钎焊接头的照片
- 维基百科:软钎焊 — 手工软钎焊、电路板和铜管上的焊点
- 维基共享资源图片搜索
记住
- 填充金属熔化,零件从不熔化。这正是钎焊和软钎焊区别于焊接之处。
- 紧密、干净、涂了焊剂的间隙,让毛细作用把填充金属一路拉过整个接头。
- 低于 450 °C 是软钎焊;高于 450 °C 是钎焊,强度高得多。