电阻点焊
熔化焊:一个电流脉冲在夹紧的板材之间熔出一个熔核
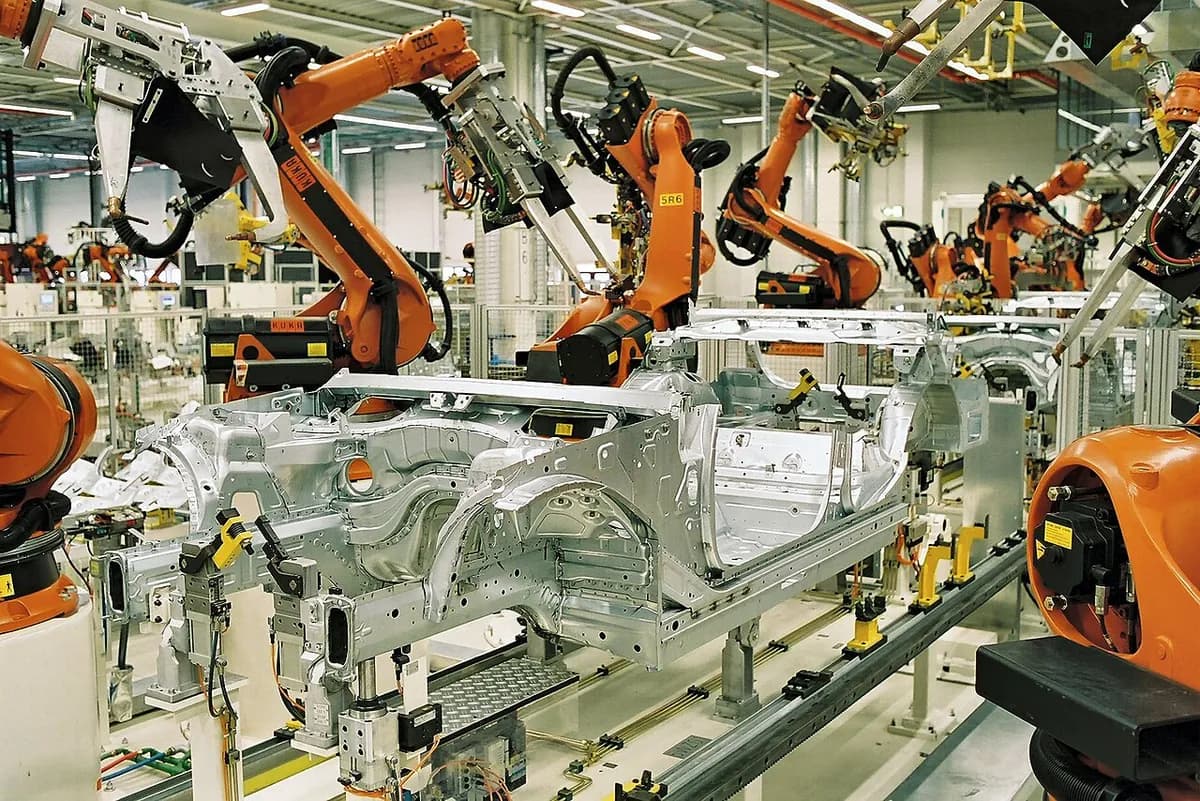
电阻点焊把两块重叠的金属板夹在铜电极之间,通过巨大的电流,在小小的点上把它们连接起来。每个焊点只需不到一秒,不需要填充金属或气体。车身就是这样造出来的:看看任何一辆车的门框内侧,你会看到一排排小圆坑。
工作原理
挤压。 机器人或压机把两个水冷铜合金电极合拢到重叠的板材上。它们以几千牛的力压紧,大约相当于几百公斤的重量。
焊接。 约 5,000–20,000 安培的电流流过十分之一到零点几秒,电压只有几伏。电阻(材料对电流的阻碍)把它变成热,就像烤面包机的电热丝。两块板之间的接触面电阻最大,所以最先发热。那里形成一个透镜状的熔核(一小块熔化的金属),通常直径 4–8 mm。
保持。 电流停止,但电极继续压紧,熔核冷却并凝固。电极内部流动的水把热量带走,所以铜保持低温,不会与板材焊在一起。
脱模。 电极张开,每个面上留下一个浅坑。机器人移动到下一个焊点,通常沿翻边(平整的重叠边)前进几厘米。
为什么只有中间熔化。铜的导电和导热能力比钢好几倍,所以电极几乎不发热。板与板之间的接触处是最热的点,所以熔核从内部向外长大,看不见。
关键数据
- 材料
- 低碳钢和镀锌钢板、不锈钢;铝需要特殊的大电流设备;电池用镍带
- 典型零件
- 车身、车门和引擎盖、家电机柜、钢货架、电池包
- 零件尺寸
- 每块板通常厚 0.5–3 mm;总成可大到整个车身
- 精度
- 机器人定位焊点约 ±1 mm 以内;整体零件精度来自夹紧夹具
- 表面质量
- 每个面上有一个小圆坑;通常藏在翻边里或被涂料盖住
- 适合的批量
- 大规模生产;小型台式设备也服务于维修店和电池制造商
- 模具与设备成本
- 小型台式设备几百美元;带焊钳的机器人约 10 万美元或更多
- 速度
- 每个焊点远不到一秒;机器人大约每 1–3 秒做一个焊点,包括移动
优点与局限
优点
- 非常快,易于自动化
- 无需填充材料、气体或焊剂:每个焊点成本很低
- 热量保持局部,所以零件几乎不变形
- 电流、压力和时间调好之后重复性好
局限
- 只适用于薄板的搭接接头
- 是点连接而不是连续焊缝,所以不能防漏密封
- 熔核藏在内部,不做破坏性试验很难检查质量
- 电极头会磨损,必须修整(重新整形);铝需要大得多的电流
应用领域
- 汽车白车身(焊好的裸车身壳体)、车门、引擎盖、座椅骨架
- 家电洗衣机、烤箱和冰箱机柜
- 电池电动自行车和电动工具电池包里连接电芯的镍片
- 金属家具与外壳钢货架、储物柜、电气柜
- 轨道交通不锈钢铁路车厢车身板
如何识别
- 沿翻边均匀排列着一排排小圆坑,直径约 5–8 mm。
- 接头的两个面上都有同样的坑。
- 在裸露的或不锈钢金属上,每个焊点周围有一圈淡淡的热变色。
- 打开车门或引擎盖:车身壳体的边缘排满了这样的焊点。
对比
观看
Welding Fabrication World · 为初学者讲解这个工艺、它的优势和用途
The Weld Nugget · 电流、压力和时间如何形成熔核
FANUC America Corporation · 机器人焊接车身侧围,每个焊点都有一次火花
ABB Robotics · 沃尔沃的一条真实车身生产线
查看实拍照片
- 维基百科:点焊 — 点焊机器人和设备的照片,以及工艺示意图
- 维基共享资源图片搜索
记住
- 电流、压紧力和时间是每个点焊的三个设定参数。
- 热量出现在板材接触的地方,因为该处接触对电流的阻碍最大。
- 一辆车的车身由几千个这样的焊点连接在一起,几乎全部由机器人完成。