冷镦
切下线材成坯,冷态下镦出头部
冷镦在室温下切下一小段线材,并在不到一秒的时间里把一端锤成头部。你拥有的几乎每一颗螺钉、螺栓、钉子和铆钉都是这样做的。它几乎不浪费金属,是制造实心件最快的方法之一。
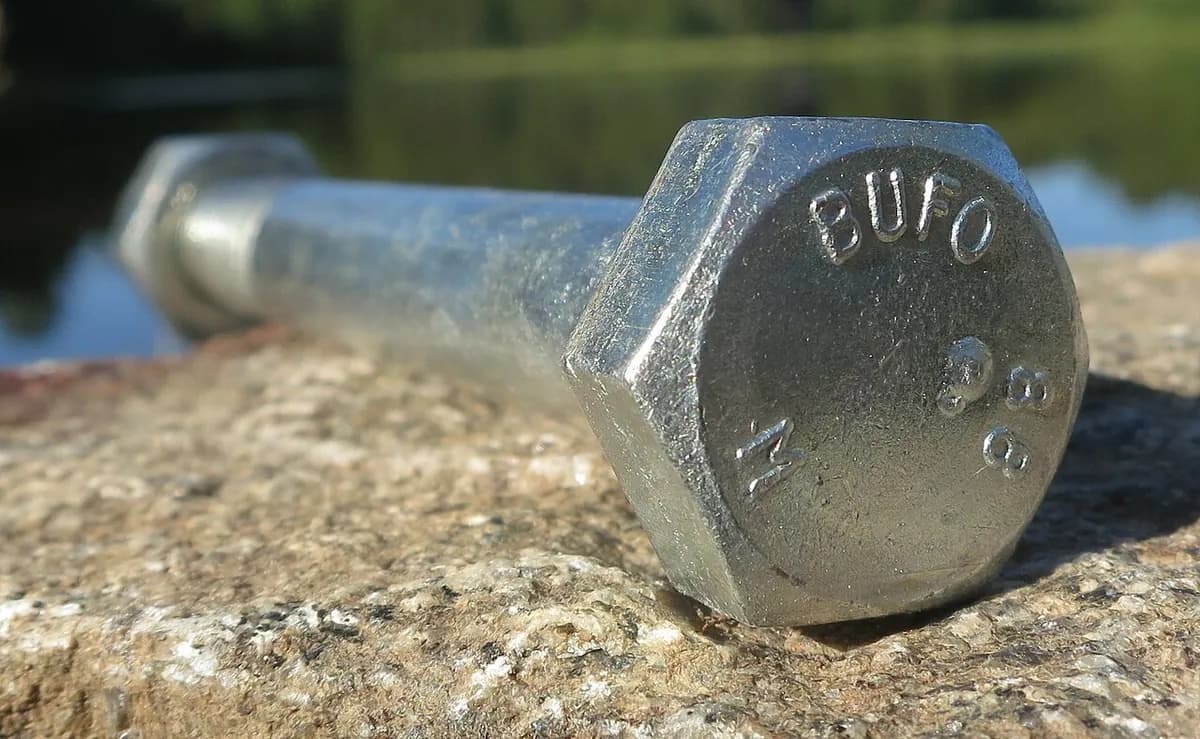
工作原理
切下坯料。 拉拔线材(第 3.4 课)从线盘上送出,经过矫直,推过送料管。切刀剪下一段长度正合适的坯料(短料段)。
第一击镦粗。 传送夹爪把坯料放入凹模(带孔的淬硬块)。冲头撞击其端部并将其镦粗(压短压粗),成为一个粗糙的锥形。
成形头部。 在下一个工位,镦头冲头把锥形压平成最终的头部。冲头上的一根销压出凹槽,例如供螺丝刀用的十字或六角槽。
顶出。 顶杆把成品坯件顶出凹模。螺钉坯随后去滚丝(第 3.6 课),往往还要热处理和电镀。
关键数据
- 材料
- 低碳钢和中碳钢、合金钢、不锈钢、铝、铜和黄铜
- 典型零件
- 螺钉、螺栓、铆钉、钉子、销、滚珠坯、火花塞壳体、小轴
- 零件尺寸
- 直径通常约 1 mm 到约 30 mm,长度最长几百毫米
- 精度
- 直径通常约 ±0.05–0.1 mm;头部略宽松
- 表面质量
- 成形表面光滑、略带光泽,没有切削刀痕
- 适合的批量
- 非常大:几万到数百万件相同的零件
- 模具与设备成本
- 模具和冲头套件:几千美元。多工位镦锻机:几十万到数百万美元
- 速度
- 小零件:往往每分钟几百件;大螺栓:每分钟几十件
优点与局限
优点
- 极快,每件成本极低
- 几乎没有废料:没有切屑,几乎所有线材都变成产品
- 冷作使金属更强,并且晶粒流线沿着头部走
- 自动机器做出的零件重复性极好
局限
- 工装和调试只有在超大批量时才划算
- 仅限于由线材做成的较紧凑的圆形形状
- 金属必须有足够的延展性,冷态压扁时不会开裂
- 严格的特征(细螺纹、精密孔)需要额外的工序
应用领域
- 紧固件木螺钉和机螺钉、螺栓、铆钉、钉子
- 汽车轮毂螺栓、发动机螺栓、球头销、气门零件
- 电子手机和笔记本电脑用的微型螺钉、接触销
- 建筑地脚螺栓、结构螺栓、钉子
- 轴承磨削前的钢球坯
如何识别
- 头部与杆身平滑过渡,没有接缝或焊缝线。
- 另一端有一个略粗糙或被压平的尖端,那是线材被剪断的地方。
- 头部上凸起或压印的字母或数字,由冲头压出(螺栓等级和厂商标记)。
- 成千上万个相同的零件,通常按散装盒出售。
对比
观看
Corey @ SmithReps · 一分钟看懂螺钉如何镦头
Nedschroef Machinery · 多工位成形机如何一击一击地塑造零件
Arjaan Buijk · 每个工位上金属流动的模拟
INFASCO · 螺栓工厂,从线盘到成品螺栓
查看实拍照片
- 维基百科:冷镦 — 原理、镦锻机类型和晶粒流线
- 维基共享资源图片搜索
记住
- 冷镦把线材切成坯料,并在冷态下几击就镦出头部。
- 一台机器里的多个工位逐步塑造每个零件,每分钟几百次。
- 几乎所有螺钉、螺栓和铆钉都是这样做的,几乎没有废料。