拉挤成型
纤维被拉过树脂和加热的模具,连续不断
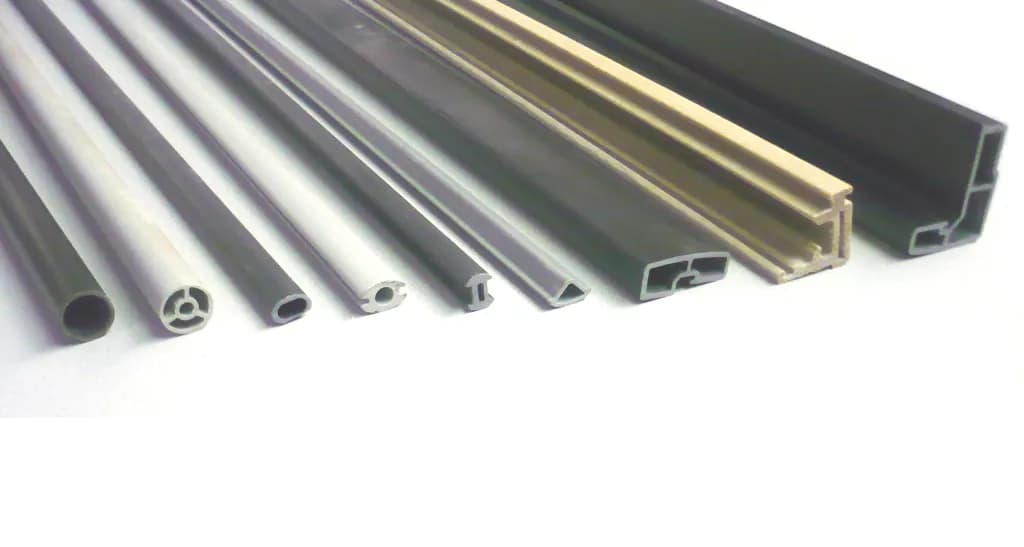
拉挤把连续纤维拉过树脂槽,再拉过热模,树脂在模中围绕纤维硬化。出来的是一条无限长的杆、管或梁,整条截面相同,边走边切到所需长度。玻璃钢梯子的边梁、走道格栅和电缆桥架就是这样做的。
工作原理
送入纤维。 纤维粗纱(未加捻的连续纤维束)从纱架(一排线轴)上放出。常加入毡或编织带,让型材在宽度方向上也有强度。
浸入树脂。 纤维穿过开口的树脂槽,或者树脂直接注入模具。常用聚酯、乙烯基酯和环氧树脂。
聚拢成形。 称为预成形板的导向板挤出多余的树脂,让湿纤维靠近最终的截面。
在加热的模具中固化。 钢模(通常长约 0.5–1.5 m)给出精确的形状。约 100–200 °C 的热量使树脂在型材离开模具之前硬化。
连续牵引。 履带式牵引机,或两个轮流夹持的夹具,夹住固化后的型材,拉动整条生产线。这种牵引就是这个工艺名字的由来(牵引加挤出)。
定长切断。 飞锯(边切边随型材一起移动的锯)在不停线的情况下把型材切成定长。
关键数据
- 材料
- 主要是玻璃纤维,也有碳纤维或玄武岩纤维;聚酯、乙烯基酯、环氧或聚氨酯树脂
- 典型零件
- 棒、管、工字梁、槽钢、角钢、扁条、梯子边梁、格栅条、电缆桥架
- 零件尺寸
- 截面从几毫米到约 1 m 宽;长度不限,按需切断
- 精度
- 截面通常在约 ±0.2–0.5 mm 以内,取决于尺寸
- 表面质量
- 光滑,富含树脂;常覆盖一层表面毡(一层薄纤维纸)以耐候
- 适合的批量
- 同一种型材的长批量,往往长达几公里
- 模具与设备成本
- 模具:每套大约 5,000 美元到超过 10 万美元;整条生产线:约 10 万美元到超过 100 万美元
- 速度
- 通常每分钟约 0.2–3 m,全天候运行
优点与局限
优点
- 连续且自动化:每米成本低,废料少
- 沿长度方向非常强、非常硬,往往纤维占重量的 60–70 %
- 玻璃纤维型材不生锈、轻,也不导电
- 任意长度一次成形,边走边切
局限
- 只能做直型材,截面保持不变
- 除非加入毡或织物,否则宽度方向弱得多
- 每种新截面都需要自己的模具,换型也要花时间
- 固化后的热固性型材难以回收
应用领域
- 建筑走道格栅、扶手、门窗框型材、纤维筋
- 电气电缆桥架、梯子边梁、绝缘杆和杆件
- 基础设施人行桥、桥面板、冷却塔结构
- 能源风力发电机叶片梁用的碳纤维条、电线杆
- 日常用品帐篷杆、工具手柄、植物支架
如何识别
- 一根长条,各处截面完全相同,两端是锯切的。
- 表面有沿长度方向的细纤维纹路,有时覆盖着一层薄的纸状表面毡。
- 切断的端面上有一大片密集的纤维点:那是端面朝向我们的粗纱。
- 典型外观:黄色、灰色或绿色的玻璃钢格栅、梯子边梁和扶手。
对比
观看
Strongwell MC · 一家大型型材制造商讲解拉挤的原理
Strongwell MC · 各个工位:纤维纱架、树脂槽、加热模具、牵引机和锯
Liberty Pultrusions · 参观真实拉挤生产线的工厂
Strongwell MC · 拉挤棒材组装成走道格栅
查看实拍照片
- 维基百科:拉挤成型 — 概述,附生产线示意图和型材照片
- 维基共享资源图片搜索
记住
- 拉挤把纤维拉过树脂和热模,连续不停。
- 它能做出无限长、截面恒定的直型材。
- 成品沿长度方向非常强,不生锈,每米成本低。