纤维缠绕
浸了树脂的纤维缠绕在旋转的芯模上
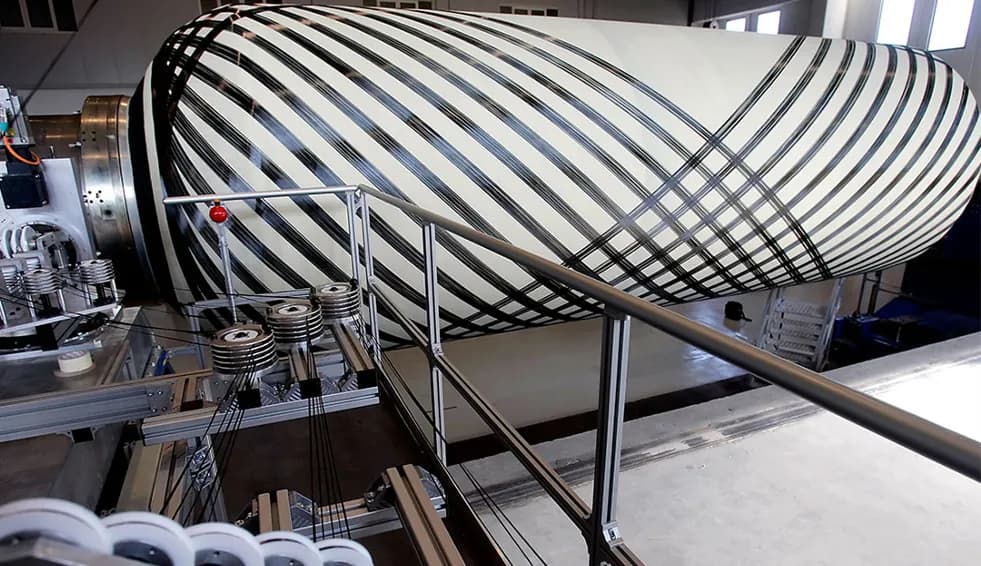
纤维缠绕把浸了树脂的纤维一层又一层地缠绕在称为芯模的旋转芯体上,像线绕在线轴上。移动的小车引导纤维,使其以精确的角度落下。管道、气瓶、氢气罐和火箭发动机壳体都是这样做的。
工作原理
送入纤维。 粗纱(未加捻的连续纤维束)从纱架上放出,经过张力器,使它们保持均匀绷紧。
浸上树脂。 纤维从一个在树脂槽中转动的辊上经过。另一种做法是缠绕预浸丝束(已浸好树脂的纤维,像一条细的预浸带)。
引导到旋转的芯模上。 带有出丝嘴(纤维从中出来的导向件)的小车在芯模转动时来回移动。计算机把两个运动联动起来。
逐层堆叠。 小车速度与旋转速度的比值决定纤维角度:环向层接近 90°,螺旋层是设定的角度,覆盖两端的极向层接近 0°。一层层堆叠,直到壁足够厚。
固化,然后取出芯模。 零件固化(树脂变硬),常在仍在转动时放入烘箱。然后抽出芯模,或者让它留在里面作内衬,大多数压力储罐就是这样。
关键数据
- 材料
- 玻璃纤维(最常见)、碳纤维或芳纶(一种坚韧的合成纤维);环氧、聚酯或乙烯基酯树脂
- 典型零件
- 管道、压力容器、燃气罐和氢气罐、传动轴、杆件、火箭发动机壳体
- 零件尺寸
- 从几厘米宽的管子,到直径几米的储罐和管道
- 精度
- 内表面与芯模一样精确;纤维角度和壁厚逐层控制
- 表面质量
- 内侧光滑;外侧有纤维带形成的棱纹,除非打磨、包裹或涂层
- 适合的批量
- 从单件大型储罐,到多轴机器每年数万个气瓶
- 模具与设备成本
- 芯模几百到几十万美元;机器几万到数百万美元
- 速度
- 小管几分钟;大储罐几小时,另加固化时间
优点与局限
优点
- 纤维保持连续,并以精确的角度铺放:重量强度比极高
- 非常适合承受内压的零件,如储罐和管道
- 高度自动化,重复性好
- 材料浪费少
局限
- 只能做能旋转的形状:管、圆筒、封头和近乎圆形的物体
- 凹形很难做,因为纤维会跨过凹处架空
- 外表面粗糙,除非经过精整
- 芯模必须取出,除非它留作内衬
应用领域
- 能源与燃气车用氢气罐和天然气罐、液化石油气瓶
- 化工与水务防腐蚀的管道和储罐
- 航空航天与国防火箭发动机壳体、发射筒、压力瓶
- 汽车与工业碳纤维传动轴、辊、液压缸
- 运动与休闲高尔夫球杆杆身、自行车零件、潜水和彩弹的气瓶
如何识别
- 外表面有纤维带交叉形成的菱形图案,在透明树脂下有时可见。
- 圆形或胶囊形,两端是封头,一端或两端的极点处有一个小开口。
- 内表面光滑精确,外表面略有棱纹。
对比
观看
Rock West Composites · 纤维如何被浸润并缠绕到转动的芯模上
Vashishtha Research · 小型机器上湿法缠绕与干法缠绕的对比
Composites Central · 工厂里缠绕的一个大型玻璃纤维储罐
MIKROSAM · 缠绕并固化气瓶的自动化生产线
查看实拍照片
- 维基百科:纤维缠绕 — 工艺、缠绕方式和产品
- 维基共享资源图片搜索
记住
- 浸了树脂的纤维由移动的小车缠绕在旋转的芯模上。
- 小车速度与旋转速度的比值决定纤维角度。
- 它是制造坚固轻质的管道和压力储罐的首选工艺。