铺层与热压罐固化
预浸料铺层叠放在模具上,真空封袋,在热和压力下固化
铺层工艺用已浸透树脂的薄纤维布,一次一片(一层)地叠在模具上,做成零件。叠层被密封在真空袋中,在热压罐(加压的烘炉)里加热加压固化。飞机机翼蒙皮和一级方程式赛车底盘就是这样以极轻的重量获得极高强度的。
工作原理
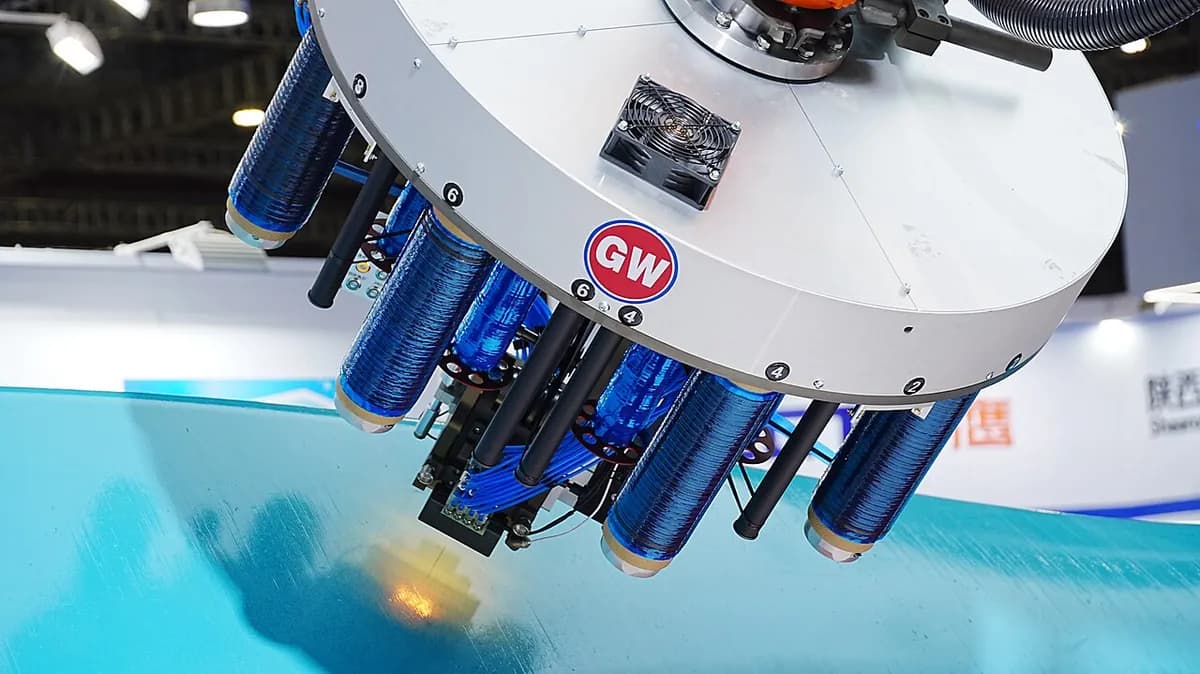
裁切并铺层。 预浸料(已浸透部分固化树脂的纤维布或带,使用前冷冻保存)按形状裁切,叠放在模具上。每层的纤维都指向预先设计的方向;最大的飞机零件由机器人(自动铺丝)铺放。
封袋并抽真空。 在上面依次放上剥离布(之后可撕掉的织物)、透气毡(让空气流动的毡)和塑料袋膜。粘性密封胶带把袋子密封在模具上。然后泵抽走空气,外界大气把叠层压紧,滞留的空气也被排出。
在热压罐中固化。 热压罐给零件加热,通常到 120–180 °C。罐内气体加压到约 3–7 bar,即正常气压的三到七倍,把袋子压紧。树脂软化、流动并浸润纤维,然后在几个小时内固化(交联成坚硬的固体)。
脱模、修边、检验。 缓慢冷却后,撕掉各层袋材,零件从模具上取下。修整边缘并钻孔。关键零件要用超声波扫描,检查是否有空隙(滞留的气泡)或层间未粘合。
关键数据
- 材料
- 碳纤维、玻璃纤维或芳纶(一种坚韧的合成纤维)预浸料,多配环氧树脂;夹芯板用蜂窝或泡沫芯材
- 典型零件
- 机翼和尾翼蒙皮、机身壁板、直升机旋翼、一级方程式赛车底盘、卫星壁板
- 零件尺寸
- 从手掌大小的支架到几十米长的机翼蒙皮;受热压罐内部尺寸限制
- 精度
- 形状通常与模具相差约 ±0.2–0.5 mm 以内;每层厚约 0.1–0.3 mm
- 表面质量
- 模具面光滑,常有光泽(复制模具);袋侧被剥离布压出轻微纹理
- 适合的批量
- 单件到每年几千件
- 模具与设备成本
- 模具从约 1,000 美元(小零件)到 100 万美元以上(大型飞机工装);热压罐从几十万到几百万美元不等
- 速度
- 铺层每件要几小时到几天;一个固化周期通常约 3–8 小时,含升温和降温
优点与局限
优点
- 常见复合材料工艺中强度重量比最好的
- 由于有压力,空隙极少(通常低于约 1–2 %)
- 纤维逐层精确放在载荷传递的位置
- 质量可重复、记录完备,获得飞机适航认证的信赖
局限
- 慢:每件需要几小时的熟练手工,再加几小时固化
- 昂贵:预浸料必须冷冻保存,寿命有限;袋材和布料用完即弃
- 零件尺寸受热压罐限制,大型热压罐购买和运行都很贵
- 固化后的热固性零件无法重新熔化,所以回收困难
应用领域
- 航空航天机翼和尾翼蒙皮、机身壁板、襟翼、直升机旋翼桨叶
- 航天卫星结构、天线反射面、运载火箭整流罩
- 赛车运动一级方程式赛车底盘(车手的生存舱)、尾翼、车身板
- 超级跑车碳纤维车顶、引擎盖、空气动力学部件、部分底盘单体壳
- 医疗X 光台面(碳纤维可透过 X 射线)、假肢脚
如何识别
- 一面非常光滑、常有光泽(模具面),另一面有剥离布压出的轻微纹理。
- 在外观件上,透过透明树脂可以看到碳纤维编织的方格纹。
- 切边处能看到薄薄的叠层,边缘和孔是固化后机加工的。
- 薄壳或夹芯板,开口边缘有时能看到蜂窝。
对比
观看
PolyU IC · 热压罐固化的基本原理,分步讲解
Pressure Equipment Academy · 从铺层到固化飞机零件的完整路线
Matthieu Libeert (Mat's Prototyping) · 铺层和真空封袋的近景
Composites Central · 机器人在大型飞机模具上铺放纤维带
查看实拍照片
- 维基百科:预浸料 — 预浸料材料、存储和热压罐固化,附照片
- 维基共享资源图片搜索
记住
- 预浸料层由人工或机器人叠放,每层的纤维都指向预定的方向。
- 真空袋,加上热压罐的热和压力,挤出空气并使树脂硬化。
- 它能做出最轻、最强的零件,但又慢又贵。