模压成型(SMC、BMC、橡胶)
料团在热模具中被压制并固化
模压成型把定量的一块材料放入热的敞开模具,然后合模挤压,直到材料充满形状并硬化。这是制造橡胶密封件和垫片,以及纤维增强汽车板件的经典方法。材料是固化(通过化学反应永久定型),而不是单纯冷却。
工作原理
装入料团。 称好重量的一块材料,称为料团,放入加热的下模。它可以是生橡胶、SMC(片状模塑料:含短切玻璃纤维的树脂片)或 BMC(团状模塑料:像油灰一样的树脂与纤维混合物)。
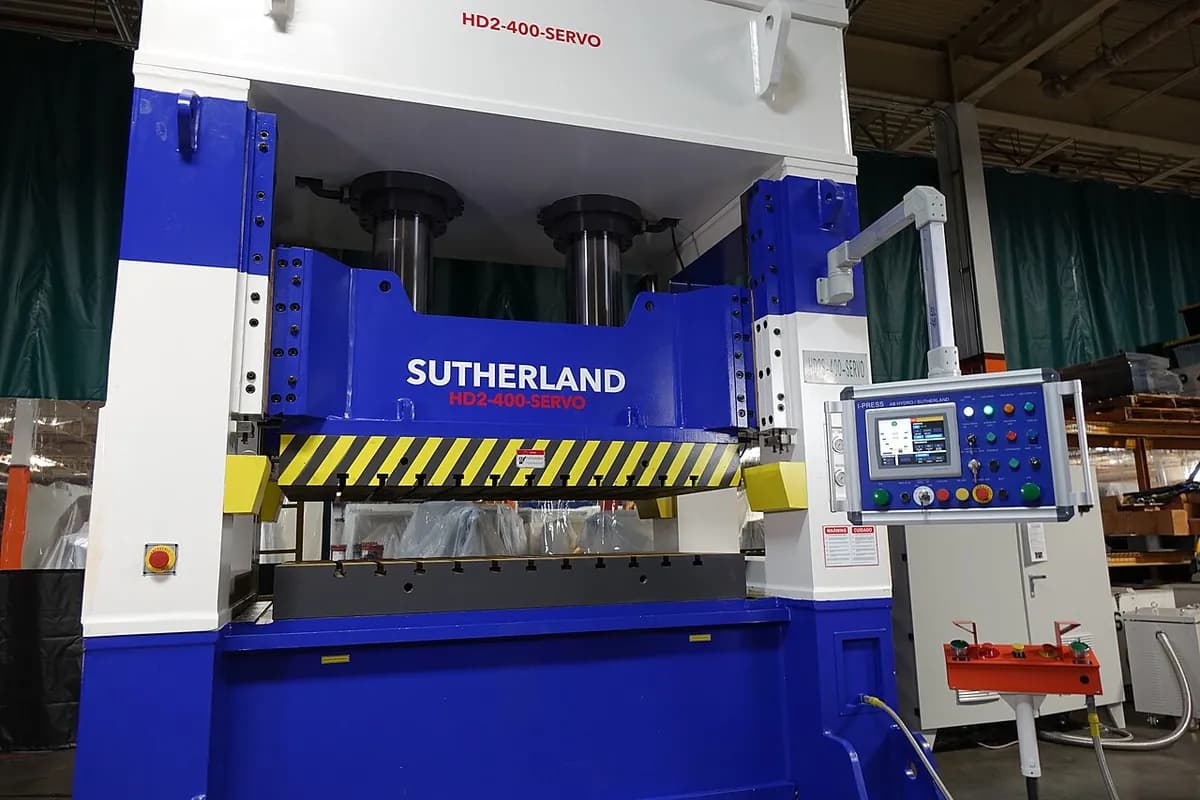
压制。 液压机放下加热的上模。作用在零件上的压力通常为几十到几百 bar,使材料流动并填满型腔的每个角落。
固化。 压机把模具合紧,温度通常约 140–180 °C。热量引发交联(把分子连成一个网络的化学键),使零件永久定型。一层薄薄的多余材料,即飞边,从合模处挤出。
开模并顶出。 压机打开,顶杆把零件顶出。飞边被去除:橡胶用手工或冷冻滚筒去除,复合材料则用机加工。
由于材料几乎不流动,长玻璃纤维保持完整,因此 SMC 和 BMC 零件的强度重量比很高。
关键数据
- 材料
- 橡胶(天然橡胶、EPDM、硅橡胶、氟橡胶);热固性复合材料 SMC 和 BMC;也有三聚氰胺和酚醛树脂
- 典型零件
- O 形圈、垫片、按键面板、汽车车身板件、卡车引擎盖、电气盒、三聚氰胺餐具
- 零件尺寸
- 从几克重的小密封件,到一米多长的汽车板件
- 精度
- 通常约 ±0.1 到 ±0.3 mm;厚度取决于合模处的飞边
- 表面质量
- 复制模具;SMC 板件表面可以光滑到能喷漆,用作汽车车身件
- 适合的批量
- 从几百件到几十万件
- 模具与设备成本
- 同样大小的模具比注塑模便宜,橡胶模几千美元,大型 SMC 板件模具则几十万美元;压机从几万到数百万美元
- 速度
- 通常每个周期 1–10 分钟,由固化时间决定
优点与局限
优点
- 模具简单、坚固,没有流道和浇口
- 材料浪费少;长纤维保持完整
- 大型、坚固、刚性好的复合材料零件
- 可处理厚的和填充的橡胶与热固性塑料
局限
- 周期比注塑慢
- 每个零件都必须修除飞边
- 很难做极复杂的形状、深而薄的筋或严格公差
- 料团必须称重并放置,常需手工
应用领域
- 汽车SMC 的引擎盖、尾门和车身板件;橡胶密封件、衬套和护孔圈
- 电气BMC 的开关盒、电表外壳、绝缘子
- 工业O 形圈、垫片、隔膜、阀门密封件
- 消费品硅胶按键、厨房垫、三聚氰胺盘子
- 航空航天高强度复合材料支架和配件
如何识别
- 橡胶件上沿一条线有细小的凸脊或修整过的边缘,那是飞边被去除的地方。
- 没有浇口痕迹或浇道,因为材料从未被注入。
- SMC 板件背面略有斑点或纤维纹路,壁厚而均匀。
- 手感坚硬、耐热:零件受热会炭化而不是熔化。
对比
观看
Elastech Solutions · 橡胶模压成型的入门讲解
Sofeast · 在工厂里拍摄的步骤与术语
IDI Composites · 从 SMC 料团到成品复合材料零件
Taitian Press · 巨大的 4,500 吨压机正在制造汽车零件
查看实拍照片
- 维基百科:模压成型 — 工艺示意图和主要模具类型
- 维基百科:片状模塑料 — SMC 材料及其生产线
- 维基共享资源图片搜索
记住
- 装入料团、压制、加热固化、顶出并修除飞边。
- 它用来成形靠化学反应定型的材料:橡胶和填充纤维的热固性塑料。
- 模具简单、纤维长,但周期比注塑慢。