注塑成型
把熔体压入封闭的钢模
注塑成型把塑料粒料熔化,再把熔体压入封闭的钢模,在其中冷却成为成品。瓶盖、积木、手机壳和汽车仪表板都是这样做出来的。模具一旦做好,每多做一件成本都很低,这就是你身边大多数塑料制品都用注塑成型的原因。
一分钟看懂注塑成型,来自 MecMade
工作原理
进料。 塑料粒料(几毫米大小的塑料颗粒)从料斗(漏斗)落入料筒,也就是一根加热的钢管。
熔化。 旋转的螺杆把粒料向前推送。螺杆的摩擦和加热圈的热量把它们熔化,熔体聚集在螺杆头前方。
合模。 合模机构把两半模具闭合,并以几十到几千吨的力锁紧。这样可防止熔体从分型面(两半模具的接合处)漏出。
注射与保压。 螺杆停止旋转,像柱塞一样向前推进。熔体经喷嘴和主流道(进料通道)射入型腔(零件形状的空腔)。零件收缩时,螺杆继续推压,补入更多塑料。
冷却。 钢模内通道中流动的水把热量带走,直到零件凝固。这通常是最长的一步。与此同时,螺杆再次旋转,准备下一次注射。
开模并顶出。 动模后退。顶针把零件连同主流道从型芯(塑造内侧形状的钢凸起)上顶出。模具闭合,循环重新开始。
关键数据
- 材料
- 热塑性塑料(每次加热都会变软的塑料),如聚丙烯、ABS、尼龙和聚碳酸酯;也可用于部分热固性塑料和液态硅橡胶
- 典型零件
- 瓶盖、积木、电子产品外壳、汽车内饰件、注射器、梳子
- 零件尺寸
- 从不足一克到重达几公斤的汽车保险杠
- 精度
- 通常约 ±0.05 至 ±0.1 mm;小型精密件可以更严
- 表面质量
- 复制模具表面:从镜面光泽到皮革般的纹理都行,无需再做表面处理
- 适合的批量
- 几千到几百万件完全相同的零件
- 模具与设备成本
- 模具从几千美元(简单的铝模)到远超 10 万美元(大型、多腔、硬化钢);设备从几万美元到上百万美元
- 速度
- 每个周期通常 10–60 秒;薄壁瓶盖只需几秒,往往一模多件
优点与局限
优点
- 模具成本摊完之后,每件成本极低
- 快速、自动化,重复性很高
- 复杂形状、卡扣、螺纹和精细细节一次成形
- 塑料、颜色和纹理的选择极多
局限
- 模具昂贵,往往要几周才能做好
- 改设计就意味着要返修或重做钢模
- 壁厚必须较薄且均匀(通常约 1–4 mm),否则零件会翘曲,并在厚处出现缩痕(厚处上方的小凹陷)
- 倒扣(会把零件卡在模具里的特征)需要滑块等活动模具部件,这会增加成本
应用领域
- 包装瓶盖、封口件、薄壁食品盒
- 消费品积木、厨房用具、家电外壳
- 汽车仪表板、门板、保险杠、灯具外壳、卡扣
- 医疗注射器、移液吸头、吸入器本体
- 电子手机和笔记本电脑外壳、连接器、按键和按钮
如何识别
- 零件上有一条细线,是两半模具接合处留下的(分型线)。
- 隐蔽面上有顶针留下的小圆印,略微凸起或凹陷。
- 塑料注入处留下的小凸点或疤痕(浇口痕)。
- 壁薄而均匀,背面有加强筋(薄的加固壁),还有模内成形的文字,比如回收标志或日期轮。
对比
观看
tronicarts · 整台机器和完整一个周期的 3D 动画
Autodesk · 一段五分钟的讲解,含历史和日常例子
ARBURGofficial · 一台真实的注塑机,高速下每次注射填满 72 个型腔
Ian Collier (How It's Made excerpt) · 钢模本身是如何加工和抛光的
查看实拍照片
- 维基百科:注塑成型 — 真实的模具,包括乐高积木模具和带侧向抽芯的模具
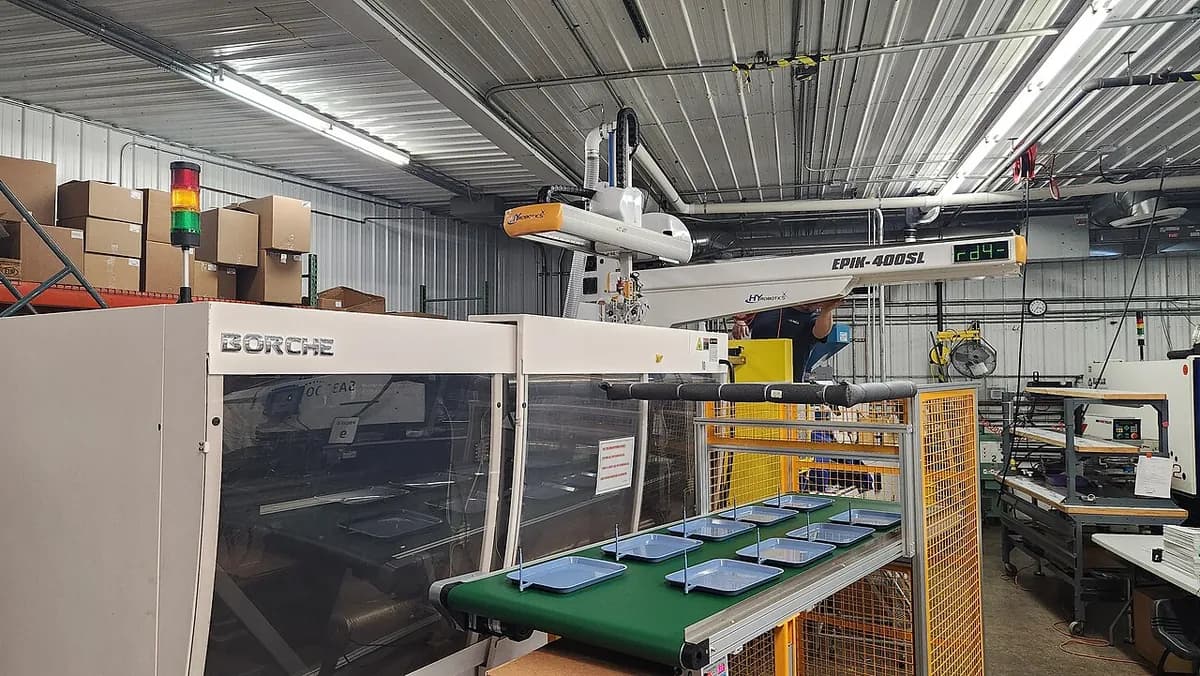
- 维基百科:注塑机 — 压机中的一副开启的模具,以及配有机器人的大型注塑机
- 维基共享资源图片搜索
记住
- 熔化、加压注射、冷却、顶出:每隔几秒到一分钟出一个零件。
- 模具是主要成本,每个零件却很便宜,所以大批量才划算。
- 好的设计采用薄而均匀的壁、轻微的拔模(锥度),并尽量减少倒扣。