压铸
金属被高压射入钢模
压铸把熔融金属以高速、高压注入淬硬的钢制模具(称为压铸模),几秒钟后就打开。笔记本电脑和手机边框、汽车变速箱壳体和门把手都是这样做的。它是大量制造精密薄壁金属件最快的方法。
工作原理
闭模并锁紧。 动模被推向定模,并由液压锁模机构夹紧。锁模力通常为几百到几千吨,使模具在压力下保持闭合。
向压室加料。 定量的熔融金属(通常是铝)被舀入压室(通向模具的一根钢管)。这是冷室压铸机;对锌则用热室压铸机,其泵浸在熔融金属中。
注射。 冲头(液压活塞)在不到一秒内把金属射入型腔,然后继续以高压推进,常为几百 bar,在金属收缩时把它压实。
在模内冷却。 钢体内通道里流动的水迅速带走热量。薄件几秒钟内就凝固。
开模、顶出并修边。 动模退回,顶杆(钢棒)把铸件顶出,通常落入机器人的夹爪。流道、称为余料饼的剩余料块,以及薄飞边(挤入分型面的金属),在冲床上被修除。
关键数据
- 材料
- 铝、锌和镁合金;部分黄铜。不能压铸钢,因为温度对模具来说太高
- 典型零件
- 发动机和变速箱壳体、笔记本电脑和手机边框、电动工具外壳、门把手、水龙头、玩具车
- 零件尺寸
- 从几克(锌件)到最大机器上约 50 到 100 kg 的整个汽车底盘
- 精度
- 小特征上约 ±0.05 到 ±0.2 mm
- 表面质量
- 光滑:Ra(平均粗糙度)约 1 到 2.5 µm,可直接喷漆或电镀
- 适合的批量
- 几万到数百万件
- 模具与设备成本
- 压铸模从几万美元到一百多万美元;机器从几十万到数百万美元
- 速度
- 每次注射几秒到约两分钟,取决于零件大小
优点与局限
优点
- 周期非常快,非常适合大规模生产
- 壁薄,常为 1 到 3 mm,细节精细
- 精确光滑,几乎不需要机加工
- 零件可以一次成形带有凸台、筋和文字
局限
- 压铸模非常昂贵,所以小批量不划算
- 仅限于铝、锌和镁等熔点较低的金属
- 困在里面的空气留下微小气孔,因此大多数零件不易热处理或焊接
- 交付周期长,设计并制造一副压铸模往往要几个月
应用领域
- 汽车变速箱和发动机壳体、支架、大型一体式车身铸件
- 电子笔记本电脑和手机边框、散热器、连接器外壳
- 消费品电动工具外壳、厨房电器零件、玩具车
- 建筑五金门把手、锁具、水龙头(常为锌,再电镀)
- 照明路灯外壳、LED 散热器
如何识别
- 光滑均匀的表面和清晰的细节,常经喷漆或镀铬。
- 顶杆顶出零件时留下的小圆痕,略微凸起或凹陷。
- 分型线处有一道经修整的细线,有时还有细小的残余飞边。
- 用筋加强的薄壁,以及用于拧螺钉的圆形凸台(柱)。
对比
观看
RCM Industries, Inc. · 由压铸师傅讲解完整的周期
Pedeo Hogedrukgieterij · 生产中的铝压铸单元:浇料、注射和顶出
DyCast Specialties Corporation · 小零件的热室锌压铸,近距离拍摄
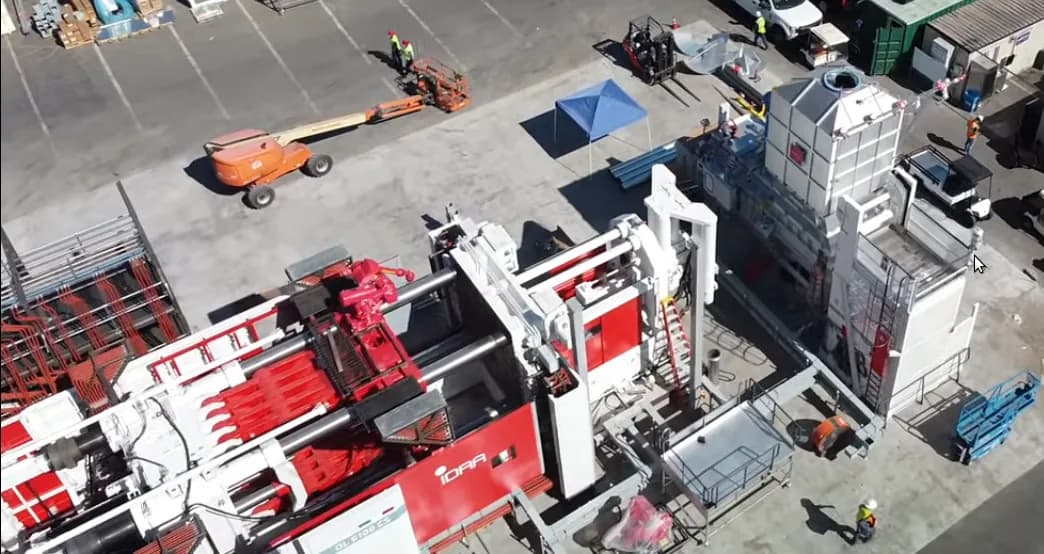
Bühler Group · 一台巨型机器一次铸出大型汽车车身部件
查看实拍照片
- 维基百科:压铸 — 热室和冷室压铸机,敞开的模具和运行中的单元照片
- 维基共享资源图片搜索
记住
- 金属是被高压压入的,而不是靠重力浇入的。
- 昂贵的钢制压铸模只有大批量时才划算。
- 快速、精确的薄壁零件,主要用铝、锌和镁。