离心铸造
金属被甩向旋转铸型的壁面
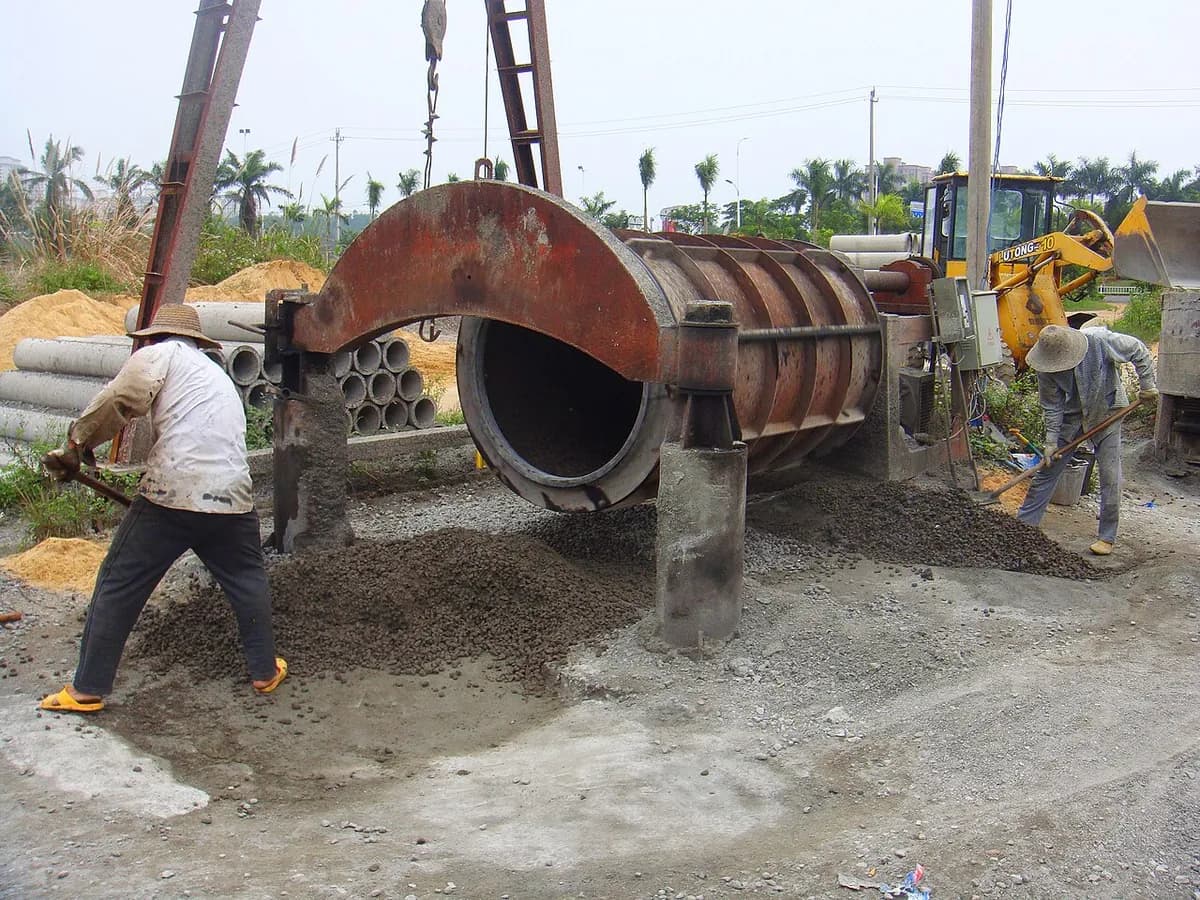
离心铸造把熔融金属浇入高速旋转的铸型,金属被甩向型壁,凝固成管或环。水管、排污管、发动机缸套和轴承套圈都是这样做的。旋转把金属压得很紧实,因此管壁致密而坚固。
工作原理
使铸型旋转。 钢或铁制的铸型,常衬有一层薄涂料,放在驱动滚轮上旋转,转速通常为每分钟几百到几千转。
浇注。 熔融金属从浇包经流口流入。孔不需要型芯:内孔会自行形成。
让旋转来塑形。 离心力(你在旋转木马上感受到的向外的推力)把金属甩向型壁,在那里铺成均匀的一层。浇入的量决定壁厚。
由外向内凝固。 金属先在冷的铸型壁上凝固。较轻的杂质和气泡向内漂向内孔,之后会被加工掉。
停转并取出。 铸型停转,热的管件被拉出。随后清理、加工或做内衬,例如水泥内衬水管。
关键数据
- 材料
- 铸铁和球墨铸铁、钢和不锈钢、青铜和黄铜、镍合金
- 典型零件
- 管道、缸套、衬套、轴承套圈、轧钢厂的轧辊、法兰
- 零件尺寸
- 从几厘米宽的小衬套,到宽 1 m 以上、长约 6 m 的管子
- 精度
- 外径约 ±0.5 到 ±2 mm;内孔通常需要机加工
- 表面质量
- 外表面相当光滑(Ra 约 3 到 12 µm);内孔在加工前较粗糙
- 适合的批量
- 从单个大型轧辊到每年数百万根管子
- 模具与设备成本
- 铸型简单;管道厂的机器从几万美元到数百万美元
- 速度
- 每件铸造几分钟;管道生产线每一两分钟就能做出一根管
优点与局限
优点
- 管壁致密、坚固,气孔很少
- 内孔不需要型芯
- 浪费很少:没有浇道和冒口
- 可以分层浇注两种金属,例如硬的外壳包着韧的芯
局限
- 只能做绕旋转轴的圆形中空形状
- 内孔粗糙而脏,通常需要机加工
- 壁厚和长度受机器限制
- 有些合金在旋转时会按重量分层
应用领域
- 给排水球墨铸铁给水主管和排污管
- 汽车缸套、制动鼓
- 石油、天然气和化工耐热炉管、泵套
- 钢铁工业轧机用轧辊
- 机械青铜衬套、轴承套圈、齿轮坯
如何识别
- 一个完全圆形的中空件,四周壁厚均匀。
- 外表面复制铸型,常带有细密而均匀的纹理。
- 经过机加工的内孔,因为铸态的内侧很粗糙。
- 没有分型线,也没有切掉浇道或冒口后留下的残桩。
对比
观看
Shubham Kola · 旋转铸型原理的动画讲解
MetalTek International · 浇入水平旋转的铸型,然后把管子拉出
MetalTek International · 立式机器铸造环和短圆筒
McWane Ductile · 水冷铸型大规模生产球墨铸铁管
查看实拍照片
- 维基百科:离心铸造(工业) — 原理、卧式和立式机器,以及典型产品
- 维基共享资源图片搜索
记住
- 是旋转,而不是重力或压力,把金属推成形。
- 孔会自行形成,因此不需要型芯。
- 最适合管和环这类致密的圆形中空件。