单晶铸造(涡轮叶片)
从一端缓慢凝固,让零件长成一个晶体
单晶铸造制造的金属零件是一整块连续的晶体,完全没有晶界(晶体之间的接缝)。它用于喷气发动机和发电厂燃气轮机中最热的涡轮叶片。这些叶片在炽热状态下旋转几千小时,晶界正是它们会蠕变(缓慢伸长)和开裂的地方。
工作原理
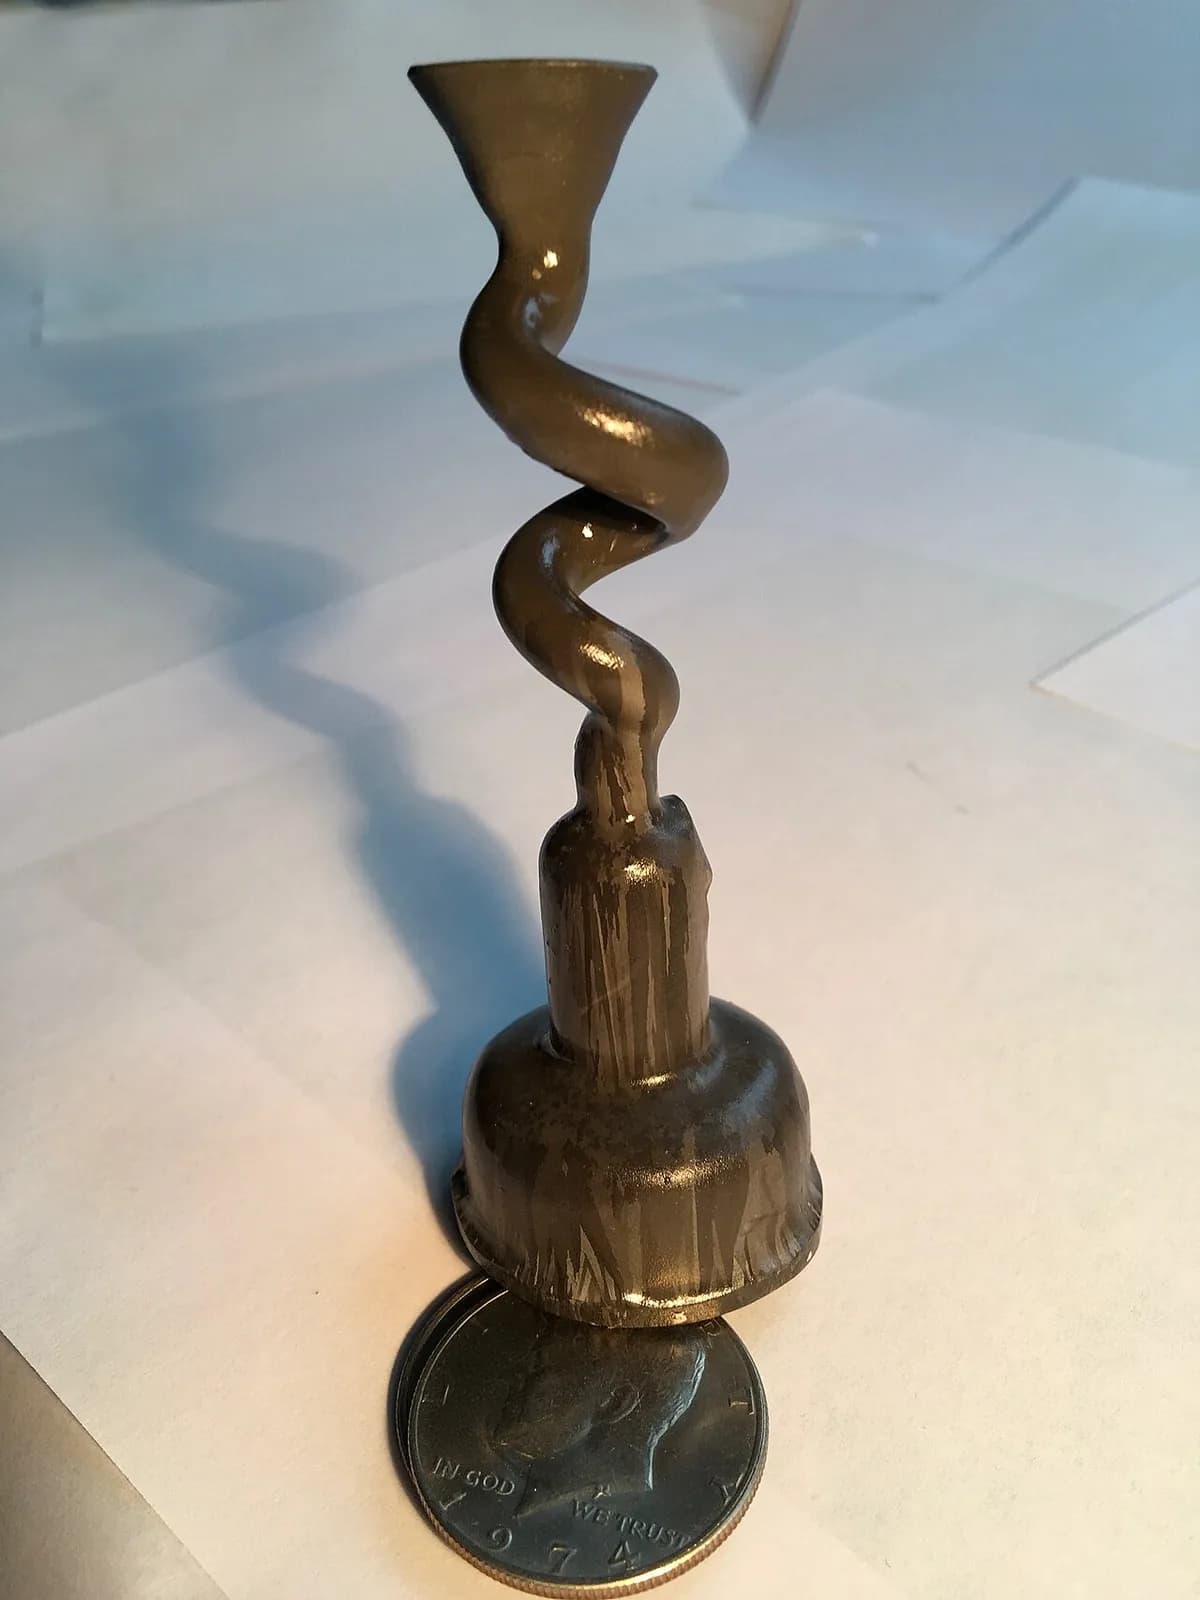
制作陶瓷型壳。 与熔模铸造(第 1.2 课)一样,蜡质叶片被裹上陶瓷并熔掉蜡。里面的陶瓷型芯形成叶片的冷却通道,叶片下方还加了一段螺旋通道,称为选晶器。
浇入热的铸型。 铸型放在真空炉里的水冷底板上,所以镍基高温合金不会与空气反应。铸型被加热到金属熔点以上,约 1500 °C,然后浇入金属。
从下方开始凝固。 水冷底板先使底部的金属凝固。许多小晶体从起始块开始,全都向上生长。
让一个晶体通过。 螺旋选晶器扭得太厉害,大多数晶体跟不上;通常只有一个能从顶部出来。也可以用籽晶来设定它的方向。
缓慢抽拉。 铸型穿过一块挡板,从热区缓缓降出,通常每小时几厘米。凝固前沿在挡板处保持平直,单晶向上生长,贯穿整个叶片。
去除型壳并检验。 陶瓷被敲掉,型芯被溶掉。每片叶片都经过腐蚀和检查,用 X 射线和晶体取向测量来确认它是一个晶体。
关键数据
- 材料
- 镍基高温合金(镍与铬、钴、铝、铼等组成的耐热合金)
- 典型零件
- 喷气发动机和燃气轮机中的高压涡轮叶片和导向叶片
- 零件尺寸
- 飞机叶片长几厘米到约 15 cm;发电厂叶片可大好几倍
- 精度
- 熔模铸造水平,约 ±0.1 mm,精细的冷却孔之后再钻
- 表面质量
- 光滑:Ra(平均粗糙度)约 1 至 3 µm,然后涂覆涂层
- 适合的批量
- 每个发动机项目每年几千到几十万片叶片
- 模具与设备成本
- 真空抽拉炉要几百万美元;每片叶片成本几百到几千美元
- 速度
- 慢:每次抽拉要几个小时,每炉装几副铸型
优点与局限
优点
- 没有晶界,所以在炽热状态下抗蠕变和抗开裂的能力极佳
- 让发动机能在更高温度下运行,从而省油
- 可以选择晶体方向,以获得最佳的刚度和疲劳寿命
- 复杂的内部冷却通道由陶瓷型芯形成
局限
- 非常慢,非常贵
- 出现杂晶时,许多叶片会报废
- 需要真空炉,以及含铼等稀有元素的昂贵合金
- 只适用于小型、价值极高的零件
应用领域
- 航空航天喷气发动机的高压涡轮叶片和导向叶片
- 发电大型燃气轮机的第一级叶片
- 国防军用喷气发动机和直升机发动机
- 研究用于研究合金的单晶试样
如何识别
- 通常从涂覆了涂层的成品叶片上看不出来:它看起来和任何精密铸件一样。
- 腐蚀(用酸浴显出晶粒)之后,单晶叶片显示出一个均匀的表面,没有晶粒图案。
- 普通铸造叶片显示出拼块状的晶粒;定向凝固的叶片则显示从叶根到叶尖的长条纹。
- 表面有微小的冷却孔,叶根呈枞树形,这是热端叶片的典型特征。
对比
观看
Magic Marks · 简短讲解单晶背后缓慢、单向的凝固
Asianometry · 从普通叶片到柱状晶叶片再到单晶叶片的发展史
Jetline Marvel · 为什么这些叶片这么难做,为什么有这么多报废
The Business Times · 涡轮叶片工厂的真实画面
查看实拍照片
- 维基百科:涡轮叶片 — 叶片材料、冷却和铸造背景
- 维基百科:定向凝固 — 缓慢、单向的凝固方法
- 维基共享资源图片搜索
记住
- 目标是做出没有晶界的零件,因为晶界在炽热时很弱。
- 从下往上缓慢凝固,再加上螺旋选晶器,只让一个晶体生长。
- 极其缓慢且昂贵,所以只留给最热的涡轮叶片。