砂型铸造
把金属浇入砂中紧实出的型腔;之后把砂打碎
砂型铸造把熔融金属浇入在紧实的砂中做出的空腔,从而制造金属零件。发动机缸体、检查井盖和泵壳是典型的例子。它是最古老的铸造方法之一,至今仍是应用最广的,因为铸型便宜,而且几乎任何大小都可以做。
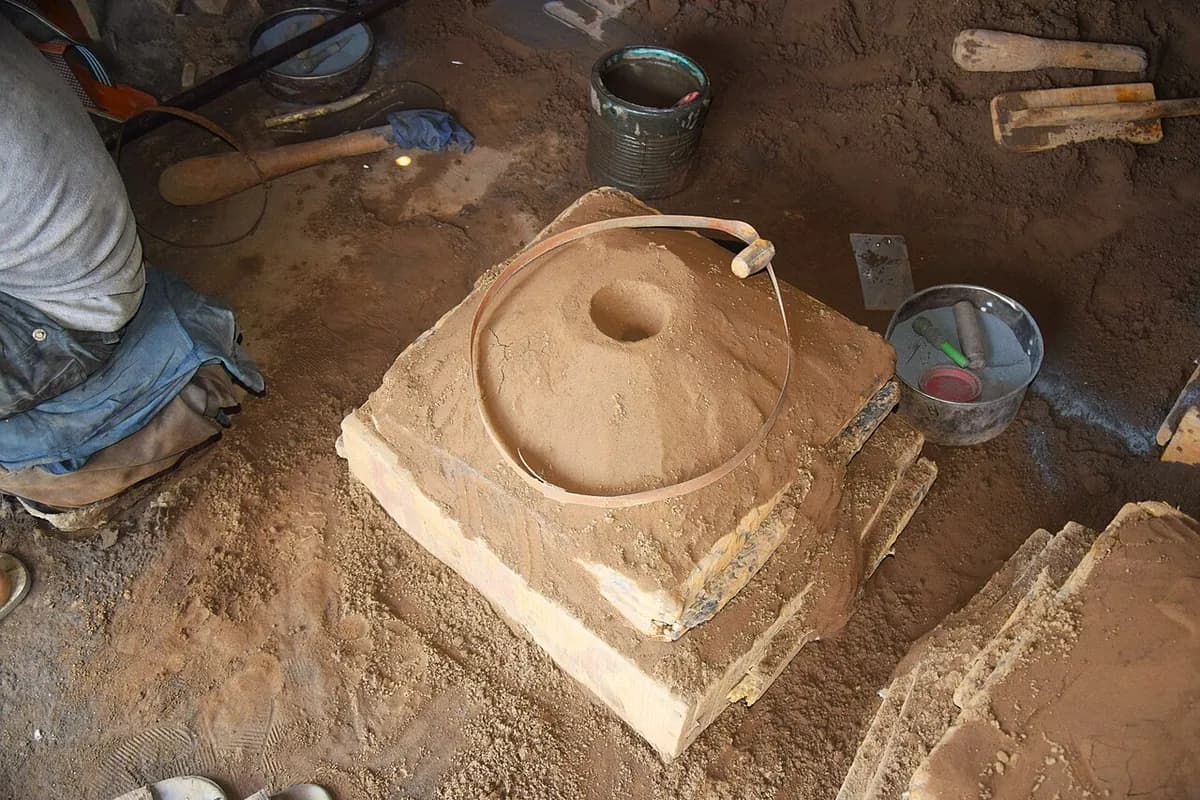
一分钟看懂砂型铸造,来自 MecMade
工作原理
制作模样。 模样是用木头、塑料或金属做的、与零件等大的复制品。它做得略大一点,因为金属冷却时会收缩。
在周围填砂。 模样放在叫做砂箱的两半箱体中。掺有粘土和水(湿砂)或树脂粘结剂的砂被春实(用力压紧)在它周围,直到能保持形状。
取出模样、放入型芯、合箱。 上半(上型)从下半(下型)上吊起,模样被抽出,留下一个空腔。放入型芯(硬化的砂嵌件)以形成内孔,切出通道,两半再次合上。它们接合的缝就是分型线。
浇注。 熔融金属从浇包倒入浇口杯。它沿直浇道(垂直通道)、横浇道(水平通道)流下,充满型腔。
让它凝固。 小零件冷却需要几分钟,非常大的零件则需要几小时甚至几天。冒口(额外的金属储备)在零件收缩时持续补缩,使缩孔出现在冒口而不是零件里。
打碎并精整。 砂被抖落并回收。浇道和冒口被切除,表面经过清理,常用抛丸(用小钢球喷射),关键表面再机加工。
关键数据
- 材料
- 几乎任何能熔化的金属:灰铸铁和球墨铸铁、钢、铝、青铜、黄铜、镁
- 典型零件
- 发动机缸体、气缸盖、泵体和阀体、变速箱壳体、检查井盖、机座
- 零件尺寸
- 从几厘米到几米宽;从几克到超过 100 吨
- 精度
- 通常约 ±0.5 至 ±2 mm,大零件更大
- 表面质量
- 粗糙有颗粒感:Ra(平均粗糙度)约 6 至 25 µm
- 适合的批量
- 从单件和样件(手工造型)到几百万件(自动造型线)
- 模具与设备成本
- 模样从几百到几万美元;自动造型线要几百万美元
- 速度
- 手工每个铸型要几小时;自动线每小时最多做几百个铸型。冷却还要加上几分钟到几小时
优点与局限
优点
- 几乎适用于任何金属,包括高熔点的铁和钢
- 从手掌大小到几吨重的零件
- 工装便宜,所以单件和样件也负担得起
- 型芯使复杂的内部通道成为可能
局限
- 表面粗糙、公差宽松,所以关键表面需要机加工
- 每做一个零件都要做一个新铸型
- 气孔(疏松)和夹杂的砂粒可能造成缺陷
- 薄壁很难充满;实际最小约 3 到 5 mm
应用领域
- 汽车铸铁发动机缸体、气缸盖、制动鼓、差速器壳体
- 泵和阀门泵壳、阀体、叶轮
- 重型机械机床床身、变速箱壳体、矿山和工程设备
- 能源与船舶风力发电机轮毂、涡轮机壳体、船用螺旋桨
- 城市基础设施检查井盖、排水格栅、管件
- 家居用品铸铁煎锅、柴火炉零件、钟
如何识别
- 所有未机加工的区域都是有颗粒感的哑光表面,像细砂纸。
- 零件周围有一条细缝或小台阶:分型线,是上型和下型接合的地方。
- 浇道、横浇道和冒口被切除的位置留有平整的磨削痕。
- 闪亮的机加工面(螺栓法兰、孔)紧挨着粗糙的铸造表面。
对比
观看
dharmesh barodiya · 培训车间里从模样到成品铸件的每一步
mrpete222 · 如何用手工在上型和下型中春实湿砂型
General Foundry Service · 工业湿砂铸造厂及其浇注是什么样子
DISA · 自动线如何为大规模生产制造并浇注铸型
查看实拍照片
- 维基百科:砂型铸造 — 铸型、砂箱、型芯和铸件的照片,附工艺示意图
- 维基百科:DISAMATIC — 制造垂直分型砂型的自动化机器
- 维基共享资源图片搜索
记住
- 可重复使用的模样塑造出型腔;砂型每次浇注后就被毁掉。
- 浇道、横浇道和冒口把金属引入并补缩,然后被切除。
- 便宜,任何尺寸都灵活,但粗糙,精度也只是中等。