熔模铸造(失蜡法)
蜡模外裹陶瓷,熔掉蜡后再浇入金属
熔模铸造,也叫失蜡铸造,先用蜡复制出零件,在蜡模外裹上陶瓷,熔掉蜡,再把金属浇入中空的型壳。喷气发动机涡轮叶片、高尔夫球杆头和髋关节植入物都是这样制造的。你能得到细节精细、接近成品的零件,几乎任何合金都可以。
工作原理
制作蜡模。 把蜡注入金属压型(可重复使用的模具),做出蜡型,也就是零件的精确蜡质复制品。每个铸件都需要自己的蜡型。
组成蜡树。 许多蜡型被粘在中央的蜡质浇道(供料通道)上,形成一棵“树”,可以挂几个到几十个零件。
裹上陶瓷。 蜡树浸入陶瓷浆料(由细陶瓷粉和液态粘结剂调成的奶油状混合物),撒上细砂,然后干燥。如此重复约 6 到 10 次,直到型壳厚达几毫米。
熔掉蜡。 型壳被倒置并加热,通常用蒸汽釜(加压蒸汽炉)或高温炉。蜡流出来,往往可以重复使用,留下一个中空的整体铸型。
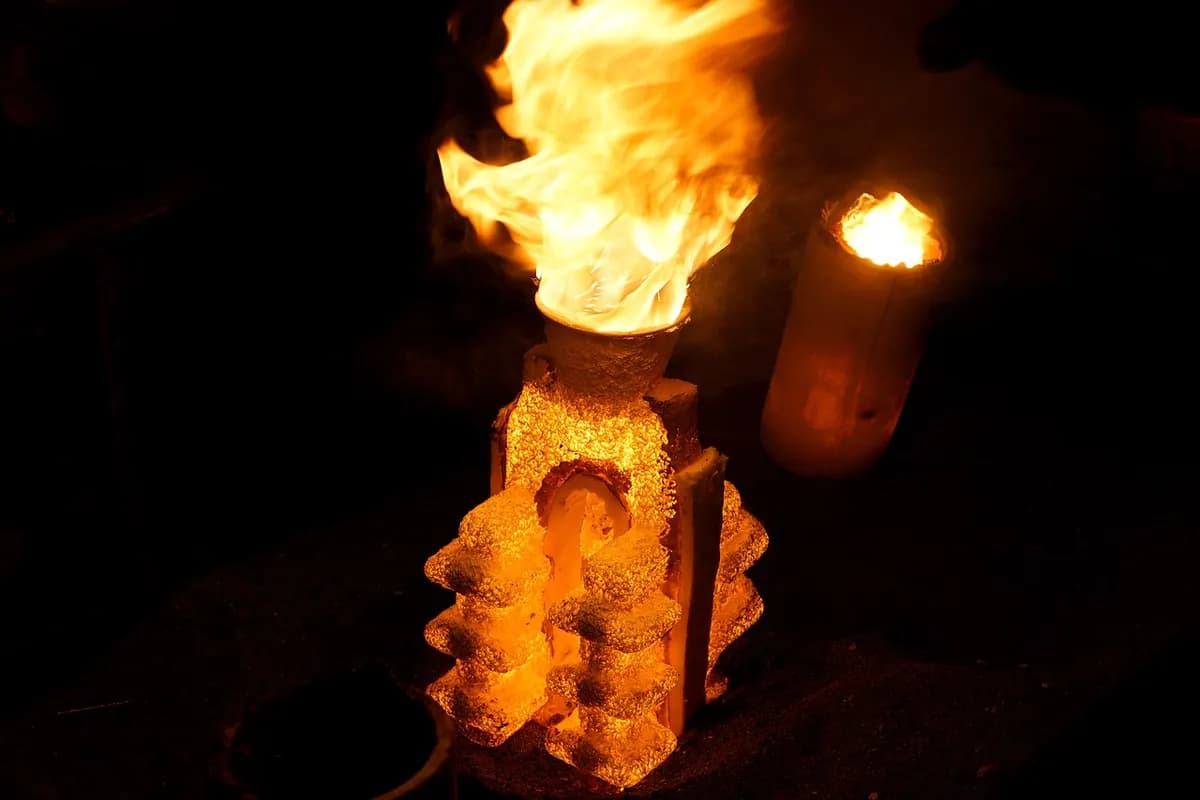
焙烧,然后浇注。 型壳在约 1000 °C 下焙烧,使其变得坚固并烧尽残余的蜡。趁型壳还热时浇入金属,让薄壁部位在金属凝固前充满。
取出零件。 冷却后,用敲击、振动或水射流把型壳去掉。零件从蜡树上切下,浇口残留(每个零件与树连接的地方)被磨平。
关键数据
- 材料
- 钢和不锈钢、镍基和钴基高温合金、钛、铝、铜合金、金和银
- 典型零件
- 涡轮叶片、高尔夫球杆头、髋关节和膝关节植入物、泵叶轮、枪械和锁具零件、珠宝
- 零件尺寸
- 通常几克到几公斤;专业铸造厂可超过 100 kg
- 精度
- 小特征约 ±0.1 至 ±0.25 mm,大致为尺寸的 ±0.5%
- 表面质量
- 光滑:Ra(平均粗糙度)约 1.5 至 3 µm
- 适合的批量
- 每年几百到几十万件;艺术品和珠宝也可做单件
- 模具与设备成本
- 蜡模压型要几千到几万美元;样件可用 3D 打印的蜡型,省去压型
- 速度
- 每批几天到几周,大部分时间花在等型壳涂层干燥上;许多蜡树并行处理
优点与局限
优点
- 细节非常精细,表面光滑,往往几乎不需要机加工
- 适用于高熔点合金,如高温合金和不锈钢
- 复杂形状一次成形,几乎没有或完全没有接缝
- 废料少:浇道和冒口可以重新熔化
局限
- 工序多、人工多,所以单件成本比砂型铸造高
- 零件大多较小;大件做起来困难且昂贵
- 每做一个零件,都要消耗一个新的蜡型和一个新的型壳
- 交期长,从几天到几周
应用领域
- 航空航天涡轮叶片和导向叶片、结构支架、燃油系统零件
- 医疗髋关节和膝关节植入物、手术器械
- 运动高尔夫球杆头
- 汽车涡轮增压器叶轮、摇臂、小型阀门零件
- 工业泵叶轮、阀体、杠杆和支架
- 艺术与珠宝青铜雕塑、戒指、牙冠和牙桥
如何识别
- 细节清晰,字迹锐利,表面平滑、略带缎面感,连隐蔽的角落也是如此。
- 没有合模缝,或只有蜡模压型留下的极淡细线。
- 零件从蜡树上切下的位置留有一个小而平的磨削痕(浇口痕)。
- 一个复杂形状一次成形,否则需要好几个机加工零件。
对比
观看
RAPID DIRECT · 对整个工艺的分步动画讲解
Paul Hamler · 从蜡到金属的整个手工流程
SIMIS · 机器人把蜡树浸入浆料并撒砂,制作型壳
Dean Group International Ltd · 一家真实的铸造厂:蜡树、浇注和敲掉型壳
查看实拍照片
- 维基百科:熔模铸造 — 涡轮增压器转子的型壳、型壳内部和成品零件
- 维基共享资源图片搜索
记住
- 每个零件都需要一个新的蜡型和一个新的陶瓷型壳。
- 熔掉蜡后得到无缝的整体铸型,所以细节极佳。
- 精确而光滑,但每件比砂型铸造更慢、更贵。