吹塑成型(挤出吹塑与注射吹塑)
热的管坯或预制坯在模具中被吹胀
吹塑成型是在冷模具里把柔软的热塑料吹胀,制造中空塑料件,就像在盒子里吹气球。从洗发水到汽水,几乎所有塑料瓶都是这样做的。它速度快、单件成本低,但只能做中空的形状。
工作原理
挤出。 挤出机(带加热的螺杆,见第 3.3 课)把熔融塑料推过环形口模。一根热的垂吊管坯被挤出,称为型坯。
合模。 冷模具的两半合拢,夹住型坯。底部被夹紧封住,管子在顶部被切断。
吹气。 压缩空气(通常约 5–10 bar)通过吹针进入,把型坯吹胀贴紧模具壁,塑料在那里冷却定型。
开模与修边。 模具打开,容器取出。夹口处挤出的多余塑料(飞边)被切除并回收。
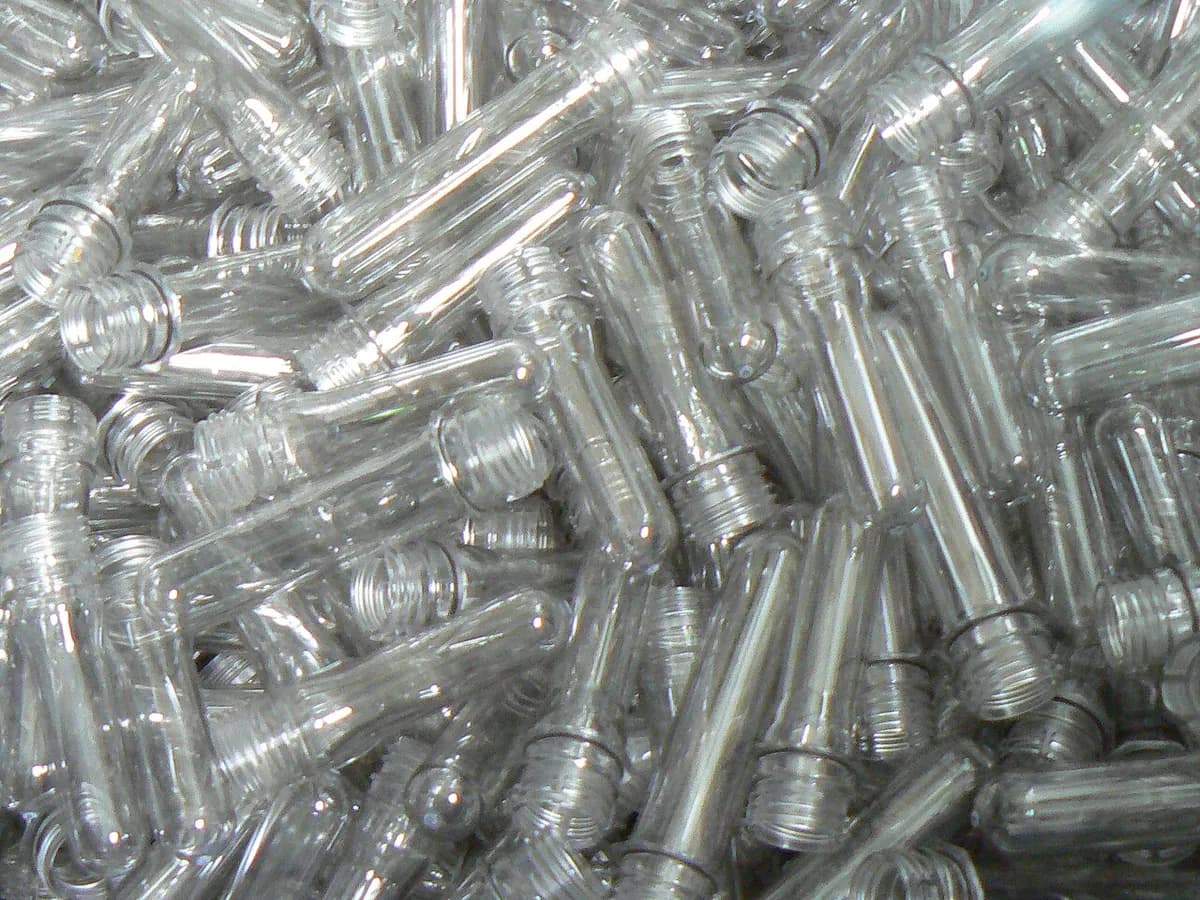
成型预制坯。 注射吹塑从预制坯开始:围绕芯棒注射成型的一个小而厚的试管状坯件。带螺纹的瓶口已经是最终形状。
拉伸并吹气。 温热的预制坯进入瓶子模具。对 PET 饮料瓶,拉伸杆先把它向下拉长,然后用最高约 40 bar 的空气吹胀。这称为拉伸吹塑。
脱模。 模具打开,瓶子取出,没有需要修剪的飞边。瓶底中心留下一个小小的浇口点。
许多 PET 瓶分两个独立步骤制造:预制坯在一个工厂注塑成型,然后在灌装线附近用红外灯重新加热并吹制。
关键数据
- 材料
- 挤出吹塑用聚乙烯(HDPE)和聚丙烯;饮料瓶用 PET 做拉伸吹塑;也可用 PVC 和聚碳酸酯
- 典型零件
- 瓶子、油桶、燃油箱、洒水壶、风管、大桶
- 零件尺寸
- 从几毫升的药瓶到约 1,000 升的储罐(挤出)
- 精度
- 外形通常在约 ±0.3 到 ±0.5 mm 之内;瓶口更精确;壁厚各处不一
- 表面质量
- 外表面光滑或有纹理,由模具复制;内侧从不接触任何工具
- 适合的批量
- 几万到数百万件
- 模具与设备成本
- 因为压力低,模具比注塑模便宜(常用铝,几千到几万美元);高速 PET 生产线的设备从几万到数百万美元
- 速度
- 小瓶每个型腔几秒一个,大储罐几分钟一个;大型 PET 机每小时能做几万个瓶子
优点与局限
优点
- 快速制造一体式中空容器的实用方法
- 模具成本低于注塑模
- 重量轻、壁薄、产量极高
- 可做出中空手柄、储罐和异形件(挤出)
局限
- 只能做中空件;壁厚很难精确控制
- 挤出吹塑会留下需要修剪的飞边和夹口疤痕
- 内部形状不受控制;没有尖锐的内部特征
- 注射吹塑和拉伸吹塑还需要预制坯模具,因此适合大批量
应用领域
- 饮料PET 水瓶和汽水瓶
- 家居用品洗涤剂和洗发水瓶、洒水壶
- 汽车燃油箱、风管、玻璃水箱
- 医疗与制药药瓶、滴眼液瓶
- 工业油桶、大桶、1,000 升散装容器
如何识别
- 挤出吹塑:瓶底有一条凸起的线或疤痕(夹口),两侧有一道分型线。
- 作为容器一部分的中空手柄,如牛奶壶和油桶上的手柄。
- 注射或拉伸吹塑:瓶底正中心有一个小点(浇口),没有夹口线。
- PET 瓶:瓶口厚实、棱角分明,螺纹下方有一圈环,上方连着被拉伸的薄瓶身。
对比
观看
Spectra Packaging · 型坯、合模、吹气和修边,逐步演示
PLASTOTECH · 芯棒上的预制坯如何成型,然后被吹胀
Sidel · PET 预制坯被拉伸并吹成瓶子
Bekum Group · 一台大型挤出吹塑机正在工作
查看实拍照片
- 维基百科:吹塑成型 — 挤出、注射和拉伸吹塑的原理;照片较少
- 维基共享资源图片搜索
- 维基共享资源:PET 预制坯 — 吹塑前的试管状预制坯
记住
- 吹塑成型在冷模具里吹胀热塑料,制造中空件。
- 挤出吹塑从垂吊的管坯开始,会留下飞边;注射吹塑从成型好的预制坯开始,不留飞边。
- PET 饮料瓶由预制坯拉伸吹制而成,每小时几万个。